Tiêu chuẩn, cấp độ và công thức tính độ nhám bề mặt
16:39 - 07/10/2026
Độ nhám bề mặt cần được đánh giá theo đúng hệ tiêu chuẩn, phiên bản áp dụng, chiều dài đánh giá và điều kiện đo. Bài viết giới thiệu các tiêu chuẩn ISO, JIS, cách đối chiếu cấp độ nhám, thông tin cần xác định trước khi tính toán và công thức Ra, Rq, Rz, Rt, giúp người đọc hiểu đúng và tránh áp dụng nhầm.
Nội dung bài viết
Các hệ tiêu chuẩn độ nhám bề mặt đang được sử dụng
Tiêu chuẩn độ nhám bề mặt không chỉ quy định ký hiệu hoặc cấp độ nhám mà còn xác định thuật ngữ, thông số đánh giá, chiều dài lấy mẫu, điều kiện lọc và nguyên tắc kiểm tra. Vì vậy, trước khi áp dụng công thức tính độ nhám bề mặt hoặc đối chiếu độ nhám Ra, độ nhám Rz, cần xác định chính xác số hiệu và phiên bản tiêu chuẩn được ghi trên bản vẽ. Cùng một thông số nhưng được xác định theo các phiên bản ISO, TCVN hoặc JIS khác nhau có thể không hoàn toàn tương đương.
Bộ tiêu chuẩn ISO 21920
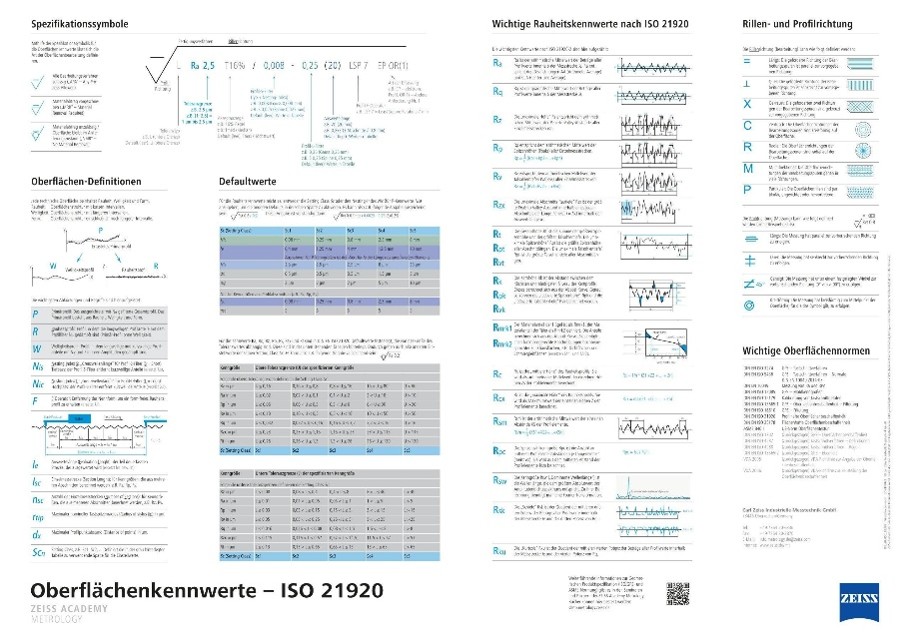
ISO 21920:2021 là bộ tiêu chuẩn quốc tế đang được công bố để quy định trạng thái bề mặt theo phương pháp biên dạng. Bộ tiêu chuẩn độ nhám bề mặt này gồm ba phần có phạm vi khác nhau:
- ISO 21920-1:2021 quy định cách biểu thị yêu cầu trạng thái bề mặt bằng ký hiệu trên bản vẽ và các tài liệu kỹ thuật.
- ISO 21920-2:2021 quy định thuật ngữ, định nghĩa và các thông số trạng thái bề mặt theo phương pháp biên dạng. Đây là cơ sở để hiểu và áp dụng công thức tính độ nhám bề mặt đối với Ra, Rq, Rz, Rt cùng các thông số liên quan.
- ISO 21920-3:2021 quy định đầy đủ các điều kiện cần thiết để thiết lập và kiểm tra yêu cầu trạng thái bề mặt, bao gồm cách lựa chọn điều kiện đánh giá phù hợp.
ISO 21920-1:2021 thay thế ISO 1302:2002; ISO 21920-2:2021 thay thế ISO 4287:1997; ISO 21920-3:2021 thay thế ISO 4288:1996. Do đó, ISO 4287, ISO 4288 và ISO 1302 không còn là các phiên bản ISO hiện hành, dù vẫn xuất hiện trên nhiều bản vẽ, máy đo và tài liệu kỹ thuật được lập trước năm 2021.
Khi bản vẽ viện dẫn ISO 21920, không nên tự động áp dụng toàn bộ quy tắc của ISO 4287 hoặc ISO 4288. Việc thay đổi hệ tiêu chuẩn có thể ảnh hưởng đến cách ghi yêu cầu, lựa chọn thông số, điều kiện lọc, chiều dài đánh giá và nguyên tắc xác nhận kết quả đo độ nhám bề mặt.
>> Máy mài phẳng DAE SAN dòng DGS-520A có mức tự động hoá cao giúp giảm phụ thuộc tay nghề, tối ưu thời gian đứng máy và vận hành ổn định.
Tiêu chuẩn độ nhám bề mặt TCVN
Trong hệ thống tiêu chuẩn Việt Nam, hai tiêu chuẩn thường gặp là TCVN 5120:2007 và TCVN 5707:2007:
- TCVN 5120:2007 quy định thuật ngữ, định nghĩa và các thông số nhám bề mặt theo phương pháp biên dạng. Tiêu chuẩn này tương đương ISO 4287:1997 và được sử dụng để xác định các thông số như độ nhám Ra, độ nhám Rz cùng những đại lượng liên quan.
- TCVN 5707:2007 quy định cách ghi nhám bề mặt trong bản vẽ, đặc tính kỹ thuật, hợp đồng và báo cáo bằng ký hiệu hình vẽ hoặc nội dung bằng văn bản. Tiêu chuẩn này tương đương ISO 1302:2002.
Hai tiêu chuẩn độ nhám bề mặt này hiện vẫn được hệ thống tra cứu tiêu chuẩn Việt Nam ghi nhận còn hiệu lực. Tuy nhiên, các tiêu chuẩn ISO làm cơ sở cho TCVN 5120:2007 và TCVN 5707:2007 đã được thay thế bằng bộ ISO 21920. Vì vậy, không nên mặc định quy định trong TCVN 5120 hoặc TCVN 5707 hoàn toàn giống ISO 21920.
Nếu bản vẽ ghi rõ TCVN 5120:2007 hoặc TCVN 5707:2007, quá trình tính toán và kiểm tra phải bám theo tiêu chuẩn được chỉ định. Trường hợp doanh nghiệp cần nghiệm thu với khách hàng áp dụng ISO 21920, hai bên phải thống nhất lại thông số, cấp độ nhám bề mặt và điều kiện đo thay vì tự chuyển đổi giữa hai hệ tiêu chuẩn.
Tiêu chuẩn độ nhám JIS
Tiêu chuẩn độ nhám JIS thường xuất hiện trên bản vẽ, thiết bị và hồ sơ kỹ thuật của Nhật Bản. Hai tiêu chuẩn cần phân biệt gồm:
- JIS B 0601:2013 quy định thuật ngữ, định nghĩa và các thông số trạng thái bề mặt theo phương pháp biên dạng. Tiêu chuẩn này vẫn có hiệu lực, được xác nhận lại năm 2022 và có nội dung tương ứng với ISO 4287:1997 cùng các sửa đổi, đính chính liên quan.
- JIS B 0031:2003, kèm bản sửa đổi năm 2022, quy định cách biểu thị trạng thái bề mặt trong tài liệu kỹ thuật. Tiêu chuẩn này vẫn có hiệu lực và được xác nhận lại vào năm 2026. JIS B 0031 được xây dựng dựa trên ISO 1302:2002 nhưng có sửa đổi, vì vậy không thể mặc định mọi quy định đều giống hoàn toàn ISO.
Như vậy, tiêu chuẩn độ nhám JIS không chỉ có một văn bản duy nhất. JIS B 0601 tập trung vào thuật ngữ và thông số, còn JIS B 0031 tập trung vào cách biểu thị yêu cầu trên tài liệu kỹ thuật. Khi đọc bản vẽ Nhật Bản, cần kiểm tra cả số hiệu và năm ban hành vì cách hiểu một số thông số, đặc biệt là độ nhám Rz, có thể phụ thuộc vào phiên bản tiêu chuẩn được sử dụng.
Không nên lấy một bảng quy đổi độ nhám Ra và độ nhám Rz trên mạng để thay thế việc xác định đúng tiêu chuẩn độ nhám JIS. Nếu bản vẽ chỉ ghi Rz nhưng không chỉ rõ phiên bản JIS, doanh nghiệp cần xác nhận lại với khách hàng trước khi lựa chọn công thức tính độ nhám bề mặt và phương pháp nghiệm thu.
>> Máy mài phẳng tự động 3 trục thủy lực DAE SAN dòng DGS-850A phù hợp cho công đoạn hoàn thiện tấm khuôn, tấm đế, đồ gá và các bề mặt lắp ghép sau phay, tiện hoặc tôi nhiệt.
Cách xác định tiêu chuẩn cần áp dụng
Trước khi tính toán, gia công hoặc đo độ nhám bề mặt, cần kiểm tra lần lượt:
- Số hiệu và năm ban hành của tiêu chuẩn.
- Thông số được quy định là Ra, Rz, Rq, Rt hay thông số khác.
- Trị số giới hạn và đơn vị đo độ nhám bề mặt.
- Chiều dài lấy mẫu, chiều dài đánh giá và điều kiện lọc.
- Vị trí và hướng đo trên bề mặt chi tiết.
- Quy tắc đánh giá kết quả và điều kiện nghiệm thu.
- Yêu cầu riêng trong bản vẽ, hợp đồng hoặc tài liệu kỹ thuật của khách hàng.
Với bản vẽ cũ, cần áp dụng đúng tiêu chuẩn được viện dẫn hoặc thống nhất bằng văn bản trước khi chuyển sang tiêu chuẩn mới. Xác định sai hệ tiêu chuẩn có thể khiến công thức được tính đúng về mặt toán học nhưng kết quả vẫn không phù hợp với yêu cầu kỹ thuật. Vì vậy, tiêu chuẩn độ nhám bề mặt phải được xác định trước khi đối chiếu cấp độ nhám, tính độ nhám Ra, độ nhám Rz hoặc đánh giá chất lượng bề mặt sau gia công.
Cách đối chiếu cấp độ nhám theo từng hệ tiêu chuẩn
Khi đối chiếu cấp độ nhám, cần phân biệt cách ghi bằng cấp số với cách quy định trực tiếp bằng thông số Ra hoặc Rz. Hệ N1–N12, hệ cấp 1–14 của Việt Nam và tiêu chuẩn độ nhám JIS không thể thay thế trực tiếp cho nhau. Muốn xác định đúng cấp độ nhám bề mặt, trước tiên phải kiểm tra số hiệu và phiên bản tiêu chuẩn trên bản vẽ.
Cấp độ nhám theo hệ ISO
Trong các tài liệu kỹ thuật cũ, cấp độ nhám ISO thường được biểu thị từ N1 đến N12. Mỗi cấp tương ứng với một trị số Ra danh nghĩa, chẳng hạn:
- N1: Ra 0,025 µm.
- N6: Ra 0,8 µm.
- N7: Ra 1,6 µm.
- N8: Ra 3,2 µm.
- N12: Ra 50 µm.
Cấp N càng nhỏ thì trị số độ nhám Ra càng thấp và bề mặt càng mịn. Tuy nhiên, N1–N12 là cách phân cấp thuộc thực hành ISO trước đây. Bộ ISO 21920 hiện hành ưu tiên ghi rõ thông số và trị số như Ra 1,6 µm thay vì chỉ ghi N7. Vì vậy, hệ N chủ yếu nên dùng để đọc bản vẽ hoặc bảng tra cũ.
>> Máy mài phẳng tự động DAE SAN dòng DGS-850 2S dành cho xưởng quy mô trung bình khá đến lớn, thường xuyên mài tấm/đồ gá khổ lớn và cần độ đồng đều cao khi chạy số lượng.
Hệ cấp độ nhám 1–14 của Việt Nam
Hệ cấp độ nhám từ cấp 1 đến cấp 14 thường xuất hiện trong giáo trình và bản vẽ Việt Nam cũ. Hệ này gắn với TCVN 2511:1995, trong đó cấp 1 biểu thị bề mặt nhám nhất và cấp 14 biểu thị bề mặt mịn nhất:
- Cấp 1–5 chủ yếu được đánh giá bằng độ nhám Rz.
- Cấp 6–12 chủ yếu được đánh giá bằng độ nhám Ra.
- Cấp 13–14 tiếp tục sử dụng Rz cho các bề mặt rất mịn.
Hệ 14 cấp không tương đương với N1–N12. Ví dụ, N7 tương ứng Ra 1,6 µm, trong khi cấp 7 của hệ Việt Nam cũ có phạm vi Ra khoảng 0,63–1,25 µm. Do đó, không thể hiểu N7 và cấp độ nhám 7 là cùng một yêu cầu.
TCVN 2511:1995 hiện đã hết hiệu lực. TCVN 2511:2007 đang còn hiệu lực nhưng có phạm vi khác, tập trung vào các thông số của mẫu biên dạng. Vì vậy, không được lấy bảng 14 cấp của bản năm 1995 để áp dụng như quy định hiện hành của TCVN 2511:2007.
Với TCVN 5120:2007 và TCVN 5707:2007, nên đối chiếu trực tiếp thông số, trị số và đơn vị đo độ nhám bề mặt ghi trên bản vẽ. Nếu bản vẽ ghi Ra 1,6 µm, kết quả nghiệm thu phải dựa trên Ra 1,6 µm thay vì tự chuyển thành một cấp độ nhám khác.
Cấp độ nhám theo tiêu chuẩn JIS
Tiêu chuẩn độ nhám JIS hiện hành cũng sử dụng trực tiếp các thông số trạng thái bề mặt. JIS B 0601:2013 quy định thuật ngữ và thông số theo phương pháp biên dạng; JIS B 0031:2003 cùng bản sửa đổi năm 2022 quy định cách biểu thị yêu cầu trên tài liệu kỹ thuật.
Khi đọc bản vẽ Nhật Bản, cần kiểm tra phiên bản tiêu chuẩn độ nhám JIS, thông số Ra hoặc Rz, trị số, đơn vị và điều kiện đánh giá. Không nên tự đổi một giá trị JIS sang N1–N12 hoặc cấp 1–14 chỉ vì các trị số gần nhau.
Nguyên tắc đối chiếu cấp độ nhám
- Chỉ so sánh các giá trị được xác định theo cùng thông số và tiêu chuẩn.
- Không đồng nhất N7 với cấp 7 hoặc các cấp có cùng số.
- Không quy đổi độ nhám Ra sang độ nhám Rz bằng một hệ số cố định.
- Ưu tiên thông số và trị số được ghi trực tiếp trên bản vẽ.
- Chỉ dùng bảng cấp độ nhám cũ để giải thích tài liệu cũ.
- Nếu bản vẽ không ghi rõ hệ tiêu chuẩn, cần xác nhận lại trước khi gia công và nghiệm thu.
Như vậy, việc đối chiếu cấp độ nhám phải dựa trên đúng hệ ISO, TCVN hoặc tiêu chuẩn độ nhám JIS. Số cấp chỉ có ý nghĩa khi đi kèm đúng thông số, phiên bản tiêu chuẩn và điều kiện đánh giá.
>> Máy mài phẳng kiểu cột DAE SAN dòng DGS-1670 2S phù hợp xưởng/nhà máy quy mô lớn chuyên mài mặt phẳng theo lô cho tấm, khối chi tiết và đồ gá kích thước lớn.
Cần xác định gì trước khi tính độ nhám bề mặt?
Trước khi áp dụng công thức tính độ nhám bề mặt, cần xác định đúng tiêu chuẩn, thông số, biên dạng và phạm vi dữ liệu. Cùng một bề mặt có thể cho kết quả khác nhau nếu thay đổi bộ lọc, chiều dài đánh giá hoặc cách xác định đường trung bình. Vì vậy, không thể lấy toàn bộ dữ liệu đo ban đầu rồi áp dụng một công thức chung cho mọi thông số độ nhám.
Tiêu chuẩn và thông số cần tính
Trước tiên cần kiểm tra bản vẽ áp dụng ISO 21920, ISO 4287 cũ, TCVN hay tiêu chuẩn độ nhám JIS. Phiên bản tiêu chuẩn quyết định cách định nghĩa thông số và điều kiện xử lý dữ liệu.
Sau đó xác định chính xác đại lượng cần tính:
- Ra biểu thị sai lệch trung bình số học của biên dạng.
- Rq là căn quân phương của các sai lệch.
- Rz đánh giá chiều cao đặc trưng giữa đỉnh và rãnh.
- Rp, Rv và Rt lần lượt liên quan đến đỉnh cao nhất, rãnh sâu nhất và tổng chiều cao biên dạng.
Mỗi thông số có công thức tính độ nhám bề mặt riêng. Không được dùng độ nhám Ra thay cho độ nhám Rz nếu bản vẽ không cho phép. ISO 21920-2 quy định các thông số, còn ISO 21920-3 quy định điều kiện kiểm tra và đánh giá.
>> Máy mài phẳng kiểu cột đôi DAE SAN dòng DGS-13250 2S phù hợp công đoạn chốt bề mặt chuẩn cho tấm khuôn, tấm đế, đồ gá lớn sau phay, tiện hoặc tôi nhiệt.
Biên dạng và đường trung bình
Dữ liệu đo ban đầu có thể chứa sai lệch hình dạng, độ sóng, độ nhám và nhiễu. Khi tính các thông số có tiền tố R, phải sử dụng biên dạng độ nhám đã được loại bỏ sai lệch hình dạng và xử lý bằng bộ lọc phù hợp. Không được lấy biên dạng ban đầu hoặc biên dạng độ sóng để tính trực tiếp độ nhám Ra, độ nhám Rz.
Các độ lệch được xác định so với đường trung bình:
- Điểm phía trên đường trung bình mang giá trị dương.
- Điểm phía dưới mang giá trị âm.
- Công thức tính Ra sử dụng giá trị tuyệt đối.
- Công thức tính Rq sử dụng bình phương độ lệch.
- Khi xác định Rp và Rv phải giữ nguyên vị trí và dấu của dữ liệu.
Việc san bằng, loại bỏ hình dạng và lọc biên dạng phải hoàn thành trước khi áp dụng công thức tính độ nhám bề mặt.
Chiều dài đánh giá, bộ lọc và đơn vị
Chiều dài sử dụng để tính toán phải phù hợp với tiêu chuẩn độ nhám bề mặt được viện dẫn. ISO 21920 sử dụng chiều dài đánh giá ; một số thông số như Rz, Rp và Rv còn sử dụng chiều dài đoạn và số đoạn . Tiêu chuẩn ISO 4287 và ISO 4288 cũ lại sử dụng chiều dài lấy mẫu, chiều dài đánh giá và bước sóng giới hạn. Không nên trộn điều kiện của hai hệ tiêu chuẩn.
Trước khi tính cần kiểm tra thêm:
- Đơn vị đo độ nhám bề mặt, thường là micromet.
- Khoảng cách và số lượng điểm dữ liệu.
- Vị trí, hướng lấy biên dạng.
- Điều kiện lọc được quy định.
- Không tự loại bỏ vết xước hoặc đỉnh bất thường nếu đó là đặc điểm thực của bề mặt.
Công thức tính các thông số độ nhám bề mặt
Công thức tính độ nhám bề mặt được áp dụng trên biên dạng nhám đã qua xử lý lọc. Trong đó, z(x) là độ lệch của biên dạng so với đường trung bình tại vị trí x; lₑ là chiều dài đánh giá; N là số điểm dữ liệu và n là số đoạn được sử dụng để tính toán. Các thông số Ra, Rq, Rp, Rv, Rz và Rt có cùng đơn vị với dữ liệu biên dạng, thường là micromet, ký hiệu µm.
>> Máy mài phẳng CNC DAE SAN DGS-1050CNC phù hợp cho xưởng sản xuất theo lô quy mô vừa đến lớn có nhu cầu mài chi tiết dài và bề mặt rộng
Công thức tính độ nhám Ra
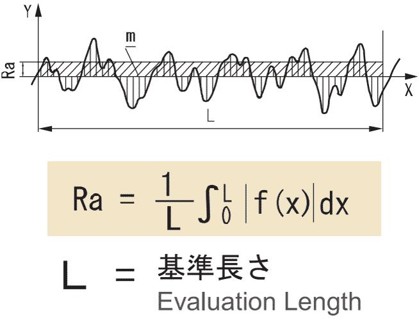
Độ nhám Ra là giá trị trung bình số học của trị tuyệt đối các độ lệch biên dạng so với đường trung bình trên toàn bộ chiều dài đánh giá.
Đối với biên dạng liên tục:
Ra = (1 / lₑ) × ∫₀ˡᵉ |z(x)| dx
Đối với N điểm dữ liệu rời rạc:
Ra = (1 / N) × Σ |zᵢ|
Trong đó, zᵢ là độ lệch của điểm dữ liệu thứ i so với đường trung bình và phép tính tổng được thực hiện từ i = 1 đến i = N.
Độ nhám Ra phản ánh mức sai lệch trung bình của nhám bề mặt nên thường được sử dụng để quy định và kiểm tra chất lượng gia công. Tuy nhiên, Ra không cho biết riêng chiều cao của đỉnh lớn nhất hoặc chiều sâu của rãnh lớn nhất trên bề mặt.
Công thức tính độ nhám Rq
Rq là căn bậc hai của giá trị trung bình bình phương các độ lệch biên dạng so với đường trung bình.
Đối với biên dạng liên tục:
Rq = √[(1 / lₑ) × ∫₀ˡᵉ z²(x) dx]
Đối với N điểm dữ liệu rời rạc:
Rq = √[(1 / N) × Σ zᵢ²]
Do các độ lệch được bình phương trước khi lấy trung bình, Rq nhạy hơn Ra đối với những đỉnh cao hoặc rãnh sâu. Hai bề mặt có độ nhám Ra gần bằng nhau vẫn có thể có Rq khác nhau nếu sự phân bố độ cao của các đỉnh và rãnh không giống nhau.
>> Máy mài phẳng DAE SAN dòng DGS-520MB thiên về kiểm soát thao tác thủ công nên hợp các đơn hàng đa dạng, cần độ “tinh” và linh hoạt.
Công thức xác định Rp và Rv
Theo tiêu chuẩn độ nhám bề mặt ISO 21920, chiều dài đánh giá được chia thành nhiều đoạn. Trong đoạn thứ i, Rpᵢ là chiều cao của đỉnh lớn nhất so với đường trung bình:
Rpᵢ = max[zᵢ(x)]
Rvᵢ là chiều sâu tuyệt đối của rãnh lớn nhất so với đường trung bình:
Rvᵢ = |min[zᵢ(x)]|
Giá trị Rp của toàn bộ phép đo là trung bình chiều cao đỉnh lớn nhất của các đoạn:
Rp = (Rp₁ + Rp₂ + ... + Rpₙ) / n
Giá trị Rv là trung bình chiều sâu rãnh lớn nhất của các đoạn:
Rv = (Rv₁ + Rv₂ + ... + Rvₙ) / n
Rp phản ánh chiều cao trung bình của các đỉnh lớn nhất, còn Rv phản ánh chiều sâu trung bình của các rãnh lớn nhất trong từng đoạn đánh giá.
Công thức tính độ nhám Rz
Trong mỗi đoạn, độ nhám Rz thành phần được xác định bằng khoảng cách từ đỉnh cao nhất đến rãnh sâu nhất:
Rzᵢ = Rpᵢ + Rvᵢ
Độ nhám Rz theo ISO 21920 là giá trị trung bình của kết quả thu được trên tất cả các đoạn:
Rz = (Rz₁ + Rz₂ + ... + Rzₙ) / n
Có thể biểu diễn công thức trên dưới dạng tổng:
Rz = (1 / n) × Σ Rzᵢ
Khi Rp và Rv được xác định trên cùng số đoạn, cùng chiều dài đánh giá và cùng điều kiện xử lý biên dạng:
Rz = Rp + Rv
Độ nhám bề mặt Rz nhạy với các đỉnh cao và rãnh sâu hơn Ra. Thông số này phù hợp khi cần kiểm soát vết xước, rãnh sâu, đỉnh nhô cao hoặc những sai lệch cục bộ có thể ảnh hưởng đến khả năng lắp ghép, làm kín và chịu tải của chi tiết.
>> Máy mài phẳng tự động 3 trục thủy lực DAE SAN dòng DGS-1050A lựa chọn cho xưởng quy mô lớn, chạy sản lượng và gia công các chi tiết phẳng kích thước lớn.
Công thức xác định Rt
Rt là tổng chiều cao của biên dạng nhám trên toàn bộ chiều dài đánh giá. Thông số này được xác định từ đỉnh cao nhất đến rãnh sâu nhất xuất hiện trên toàn bộ biên dạng:
Rt = max[z(x)] − min[z(x)]
Do giá trị nhỏ nhất của z(x) nằm phía dưới đường trung bình và mang dấu âm, công thức cũng có thể được biểu diễn như sau:
Rt = chiều cao đỉnh lớn nhất + chiều sâu rãnh lớn nhất
Rt phản ánh một tổ hợp đỉnh và rãnh lớn nhất trên toàn bộ chiều dài đánh giá, trong khi Rz là giá trị trung bình của kết quả thu được từ nhiều đoạn. Vì vậy, không được sử dụng Rt thay cho Rz hoặc lấy Rp trung bình cộng với Rv trung bình để suy ra Rt.
Công thức tính RzJIS trên bản vẽ cũ
Một số bản vẽ áp dụng tiêu chuẩn độ nhám JIS cũ sử dụng thông số RzJIS, còn gọi là độ nhám mười điểm. Thông số này được xác định từ năm đỉnh cao nhất và năm rãnh sâu nhất trong chiều dài lấy mẫu.
RzJIS = [(Zp₁ + Zp₂ + Zp₃ + Zp₄ + Zp₅) + (|Zv₁| + |Zv₂| + |Zv₃| + |Zv₄| + |Zv₅|)] / 5
Trong đó, Zp₁ đến Zp₅ là chiều cao của năm đỉnh được lựa chọn; Zv₁ đến Zv₅ là độ lệch của năm rãnh sâu nhất so với đường trung bình.
Công thức này chỉ được áp dụng khi ký hiệu độ nhám bề mặt trên bản vẽ ghi rõ RzJIS hoặc bản vẽ sử dụng phiên bản tiêu chuẩn JIS tương ứng. Không được dùng công thức RzJIS để thay thế cho công thức tính độ nhám Rz của ISO 21920.
Khi áp dụng công thức tính độ nhám bề mặt, cần sử dụng thống nhất tiêu chuẩn, phiên bản tiêu chuẩn, chiều dài đánh giá, chiều dài đoạn, bộ lọc và hướng đo. Nếu các điều kiện này khác nhau, kết quả đo độ nhám bề mặt có thể thay đổi dù phép đo được thực hiện trên cùng một chi tiết.
Hiểu đúng tiêu chuẩn và công thức để kiểm soát độ nhám bề mặt
Tiêu chuẩn độ nhám bề mặt quy định cách xác định cấp độ nhám, điều kiện đo và phương pháp tính các thông số Ra, Rq, Rz, Rt. Khi đọc bản vẽ hoặc đo độ nhám bề mặt, cần xác định đúng hệ tiêu chuẩn, phiên bản áp dụng, chiều dài đánh giá và đơn vị đo. Công thức tính độ nhám bề mặt chỉ cho kết quả có thể so sánh khi dữ liệu được thu thập và xử lý trong cùng điều kiện; đặc biệt không nên tự quy đổi Ra, Rz hoặc cấp độ nhám bằng một hệ số cố định.
Để lựa chọn máy gia công phù hợp với yêu cầu về độ chính xác, độ nhám và độ bóng bề mặt của chi tiết, hãy liên hệ Công ty Cổ phần Thương mại và Công nghệ Á Châu. Đội ngũ kỹ thuật sẽ tư vấn dòng máy, cấu hình và giải pháp gia công phù hợp với vật liệu, kích thước, dung sai và sản lượng thực tế của doanh nghiệp.
Hà Nội: 0912 002 160 – 083 602 9594
Hồ Chí Minh: 097 958 0571 – 098 858 9709
Chúng tôi cam kết mang đến sản phẩm chính hãng, dịch vụ chuyên nghiệp và giải pháp tối ưu giúp khách hàng nâng cao hiệu quả sản xuất.
Tin liên quan
Phương pháp đo độ nhám bề mặt và cách sử dụng máy đo độ nhámKinh nghiệm mua máy khoan phù hợp cho nhà xưởng
Giá máy khoan bao nhiêu? Các yếu tố ảnh hưởng đến giá từng loại máy
Máy khoan bàn: Cấu tạo, ứng dụng và tiêu chí lựa chọn
Khoan là gì? Nguyên lý và ứng dụng trong gia công cơ khí