Khoan là gì? Nguyên lý và ứng dụng trong gia công cơ khí
16:42 - 15/09/2026
Khoan là nguyên công phổ biến trong chế tạo chi tiết máy, khuôn, đồ gá và các bộ phận lắp ghép. Chất lượng lỗ phụ thuộc vào máy, mũi khoan, vật liệu phôi, chế độ cắt, độ cứng vững và khả năng thoát phoi. Bài viết giải thích nguyên lý khoan, cấu tạo và vật liệu chế tạo mũi khoan, đặc điểm của mũi khoan CNC, các thông số cần kiểm soát, ứng dụng thực tế và những yếu tố ảnh hưởng đến độ chính xác của lỗ.
Nội dung bài viết
Khoan là gì?
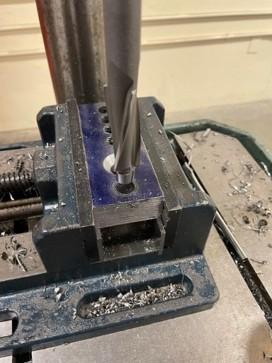
Khoan là phương pháp gia công cắt gọt chủ yếu dùng để tạo lỗ tròn trên phôi đặc hoặc mở rộng lỗ có sẵn. Quá trình khoan được thực hiện bằng chuyển động quay tương đối giữa mũi khoan và phôi, kết hợp với chuyển động chạy dao dọc theo trục lỗ. Trên máy khoan, máy phay và trung tâm gia công, mũi khoan thường quay; còn trên máy tiện, phôi có thể quay trong khi mũi khoan tiến dọc trục.
Khi gia công, các lưỡi cắt bóc tách vật liệu thành phoi và đưa phoi ra ngoài qua rãnh xoắn. Khoan có thể tạo lỗ suốt, lỗ kín, lỗ bậc, lỗ lắp bu lông hoặc lỗ chuẩn bị tạo ren. Chất lượng lỗ phụ thuộc vào mũi khoan, vật liệu phôi, chế độ cắt, khả năng thoát phoi và độ cứng vững của hệ thống. Nếu yêu cầu dung sai chặt hoặc bề mặt lỗ có độ nhám thấp, chi tiết thường phải được khoét hoặc doa sau khi khoan. Vì vậy, hiểu rõ khoan là gì và mũi khoan là gì là cơ sở để lựa chọn đúng dụng cụ và điều kiện gia công.
Nguyên lý gia công khoan
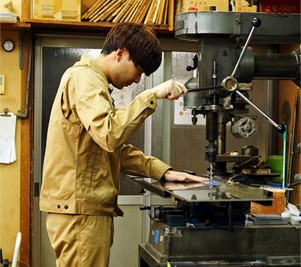
Gia công khoan được thực hiện bằng chuyển động quay tương đối giữa mũi khoan và phôi, kết hợp với chuyển động chạy dao theo phương trục. Sự phối hợp này giúp lưỡi cắt đi sâu vào vật liệu, bóc tách lượng dư và hình thành lỗ.
Chuyển động tạo hình khi khoan
Trên máy khoan, máy phay và trung tâm gia công, mũi khoan thường quay quanh trục đồng thời tiến vào phôi. Khi khoan trên máy tiện, phôi có thể quay còn mũi khoan được gá trên ụ động hoặc ổ dao và tiến dọc theo tâm lỗ. Trong cả hai trường hợp, nguyên lý gia công khoan vẫn gồm chuyển động quay tương đối để tạo tốc độ cắt và chuyển động dọc trục để tạo lượng chạy dao.
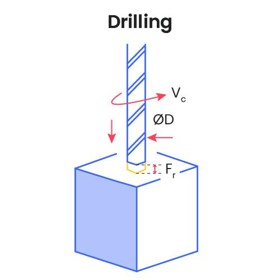
Chuyển động quay tạo tốc độ cắt và chuyển động dọc trục tạo lượng chạy dao
>> Máy khoan bàn ERLO GROUP S series được thiết kế với cơ cấu ăn dao bằng tay (manual feed), đi kèm bàn làm việc cố định và đầu khoan có khả năng trượt – xoay linh hoạt
Quá trình cắt và thoát phoi
Đối với mũi khoan xoắn, hai lưỡi cắt chính bóc tách vật liệu ở đáy lỗ. Lưỡi cắt ngang nằm gần tâm có tốc độ cắt rất thấp, chủ yếu ép và đẩy vật liệu nên tạo ra một phần đáng kể lực dọc trục. Phoi hình thành trên lưỡi cắt chính, cuộn lại và được đưa ra ngoài qua các rãnh xoắn.
Khả năng thoát phoi giảm khi chiều sâu lỗ tăng. Phoi bị kẹt có thể làm mũi khoan lệch hướng, xước thành lỗ, tăng nhiệt, tăng mài mòn hoặc gây gãy dụng cụ. Với lỗ sâu, có thể sử dụng chu trình rút dao định kỳ để phá và đưa phoi ra ngoài.
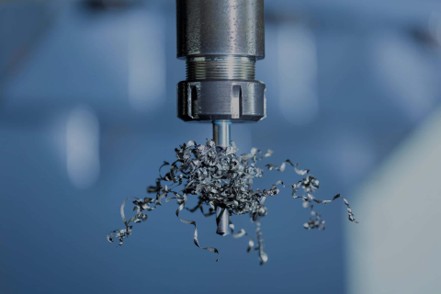
Phoi kim loại xoắn thoát ra khỏi lỗ theo rãnh mũi khoan
Vai trò của dung dịch trơn nguội
Dung dịch trơn nguội giúp giảm nhiệt, giảm ma sát và hỗ trợ đẩy phoi khỏi vùng cắt. Cấp dung dịch qua bên trong mũi khoan đặc biệt hiệu quả khi gia công lỗ sâu hoặc vật liệu tạo phoi dài. Để quá trình khoan ổn định, cần phối hợp đúng tốc độ cắt, lượng chạy dao, hình học mũi khoan, khả năng thoát phoi và độ cứng vững của hệ thống. Đây cũng là cơ sở để hiểu mũi khoan là gì và lựa chọn dụng cụ phù hợp với từng yêu cầu gia công.
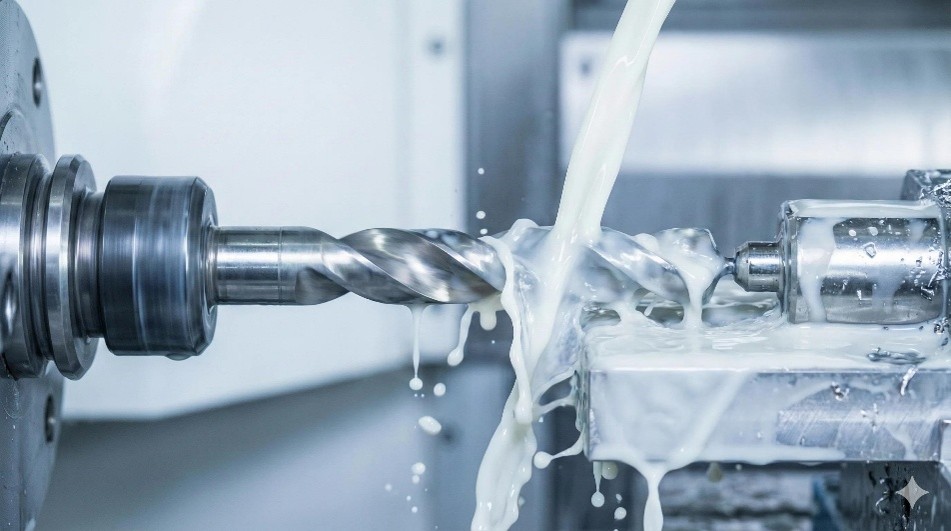
Dung dịch trơn nguội được phun trực tiếp vào vùng cắt để làm mát, bôi trơn và hỗ trợ thoát phoi.
Mũi khoan là gì?
Mũi khoan là dụng cụ cắt được sử dụng chủ yếu để tạo lỗ tròn trên phôi. Dụng cụ làm việc nhờ chuyển động quay tương đối với phôi và chuyển động chạy dao theo phương trục. Tùy kết cấu, mũi khoan có thể tạo lỗ từ phôi đặc, mở rộng lỗ có sẵn hoặc gia công đồng thời nhiều đường kính.
Mũi khoan thực hiện ba nhiệm vụ chính gồm bóc tách vật liệu, dẫn phoi ra khỏi vùng cắt và duy trì hướng tiến của dụng cụ. Khả năng gia công phụ thuộc vào đường kính, chiều dài, hình học lưỡi cắt, vật liệu chế tạo mũi khoan và độ cứng vững của hệ thống máy.
Mũi khoan làm bằng gì?
Mũi khoan làm bằng gì phụ thuộc vào vật liệu phôi, đường kính và chiều sâu lỗ, tốc độ cắt, sản lượng cùng độ cứng vững của máy. Trong gia công kim loại, các vật liệu chế tạo mũi khoan phổ biến nhất gồm thép gió, thép gió pha coban và hợp kim cứng.
Mũi khoan thép gió
Thép gió có độ cứng, khả năng chịu nhiệt và độ dai phù hợp với nhiều công việc khoan thông thường. Mũi khoan thép gió chịu rung động và va đập tốt hơn mũi khoan hợp kim cứng, có thể mài lại nhiều lần và phù hợp với máy khoan vạn năng, sản xuất đơn chiếc hoặc gia công nhiều loại vật liệu khác nhau. Tuy nhiên, tốc độ cắt và khả năng chống mài mòn thường thấp hơn hợp kim cứng.
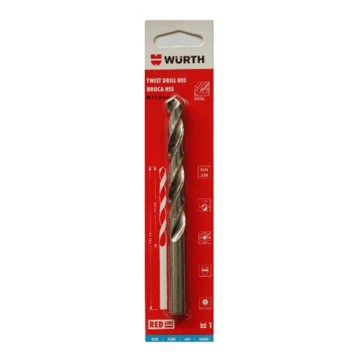
Mũi khoan thép gió HSS tiêu chuẩn DIN 338
>> Máy khoan bàn Frejoth UMD-20VTC series tập trung vào tính ổn định và thao tác thuận tiện cho nhu cầu khoan–taro hằng ngày
Mũi khoan thép gió pha coban
Đây là thép gió được bổ sung coban nhằm tăng khả năng duy trì độ cứng ở nhiệt độ cao và cải thiện khả năng chống mài mòn. Loại mũi khoan này thường được lựa chọn khi gia công thép không gỉ, thép hợp kim và các vật liệu tạo ra nhiệt cắt lớn. Coban là thành phần của vật liệu nền, không phải lớp phủ bên ngoài mũi khoan.
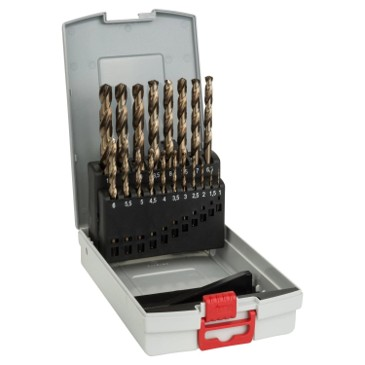
Bộ mũi khoan Bosch HSS-Co chứa 5% coban
Mũi khoan hợp kim cứng
Hợp kim cứng có độ cứng, khả năng chịu mài mòn và duy trì tính năng cắt ở nhiệt độ cao tốt hơn thép gió. Nhờ đó, mũi khoan hợp kim cứng có thể làm việc với tốc độ cắt cao và duy trì kích thước lỗ ổn định trong sản xuất hàng loạt. Nhược điểm của vật liệu này là độ dai thấp hơn, dễ hư hỏng khi hệ thống rung, mũi khoan bị đảo hoặc gá đặt thiếu cứng vững.
Mũi khoan hợp kim cứng có thể được chế tạo nguyên khối. Với mũi khoan gắn mảnh cắt hoặc sử dụng đầu cắt thay thế, thân dụng cụ thường làm bằng thép, còn bộ phận trực tiếp cắt vật liệu được chế tạo từ hợp kim cứng.
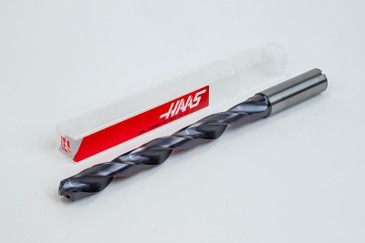
Mũi khoan nguyên khối hợp kim cứng của Haas
Lớp phủ trên mũi khoan
Một số mũi khoan được phủ lớp vật liệu mỏng như nitrua titan hoặc nitrua titan nhôm để tăng khả năng chống mài mòn, hạn chế ma sát và cải thiện tuổi bền dụng cụ. Lớp phủ không phải vật liệu chế tạo toàn bộ mũi khoan. Vì vậy, khi tìm hiểu mũi khoan làm bằng gì, cần phân biệt rõ vật liệu nền, vật liệu phần cắt và lớp phủ bề mặt.
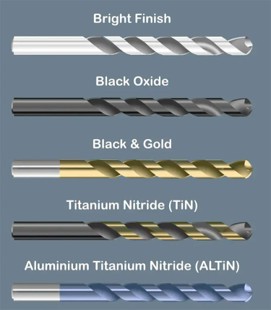
So sánh lớp phủ TiN màu vàng và TiAlN màu tím đen trên mũi khoan
>> Máy khoan bàn Frejoth UMD-820V series phù hợp khoan lỗ lắp ráp cơ khí phổ thông, làm đồ gá, khoan bản mã/chi tiết vừa trong xưởng.
Mũi khoan CNC là gì?
Mũi khoan CNC là cách gọi các loại mũi khoan được sử dụng trên máy điều khiển số như máy khoan CNC, máy phay CNC, trung tâm gia công và máy tiện CNC. Đây không phải một nguyên lý khoan hoặc một loại vật liệu dụng cụ riêng. Trên trung tâm gia công, mũi khoan thường quay và tiến vào phôi; trên máy tiện CNC, phôi có thể quay còn mũi khoan tiến theo phương trục.
Các loại mũi khoan dùng trên máy CNC
Tùy yêu cầu gia công, máy CNC có thể sử dụng mũi khoan thép gió, thép gió pha coban, hợp kim cứng nguyên khối, mũi khoan gắn mảnh cắt hoặc mũi khoan sử dụng đầu cắt thay thế. Với lỗ sâu hoặc vật liệu khó thoát phoi, có thể lựa chọn mũi khoan có đường dẫn dung dịch trơn nguội bên trong. Vì vậy, vật liệu chế tạo không phải yếu tố duy nhất để xác định mũi khoan CNC là gì.
Yêu cầu khi lựa chọn mũi khoan CNC
Mũi khoan phải phù hợp với đường kính, chiều sâu và dung sai của lỗ; vật liệu phôi; công suất, mô-men xoắn và tốc độ trục chính của máy. Đầu kẹp cần giữ dụng cụ chắc chắn, hạn chế độ đảo và sử dụng chiều dài nhô ngắn nhất có thể. Khả năng tạo phoi, thoát phoi và cấp dung dịch trơn nguội cũng phải đáp ứng điều kiện gia công.
Lợi thế khi khoan trên máy CNC
Máy CNC kiểm soát tự động vị trí lỗ, số vòng quay, lượng chạy dao, chiều sâu và chu trình rút dao phá phoi. Nhờ đó, quá trình khoan có thể duy trì độ ổn định và khả năng lặp lại giữa nhiều chi tiết. Tuy nhiên, chất lượng lỗ không chỉ phụ thuộc vào mũi khoan mà còn chịu ảnh hưởng của máy, đầu kẹp, chế độ cắt, gá phôi và tình trạng dụng cụ. Hiểu đúng mũi khoan CNC là gì giúp tránh lựa chọn dụng cụ chỉ dựa vào tên gọi.
>> Máy khoan đứng ERLO GROUP Z series sử dụng bàn làm việc trượt và đầu khoan cố định, đảm bảo độ chính xác ổn định trong quá trình khoan
Các thông số cần kiểm soát khi gia công khoan
Không có một chế độ cắt phù hợp cho mọi nguyên công khoan. Các thông số phải được lựa chọn theo vật liệu phôi, đường kính và vật liệu mũi khoan, chiều sâu lỗ, yêu cầu chất lượng cùng khả năng làm việc của máy.
Tốc độ cắt và số vòng quay
Tốc độ cắt ảnh hưởng trực tiếp đến nhiệt độ, mức độ mài mòn, tuổi bền mũi khoan và công suất tiêu thụ. Số vòng quay trục chính được xác định theo công thức:
n = (1.000 × v_c) / (π × D)
Trong đó, n là số vòng quay mỗi phút, v_c là tốc độ cắt tính bằng mét trên phút và D là đường kính mũi khoan tính bằng milimét. Khi giữ nguyên tốc độ cắt, mũi khoan có đường kính nhỏ phải quay nhanh hơn mũi khoan đường kính lớn. Tốc độ quá cao có thể làm tăng nhiệt và mài mòn lưỡi cắt.
Lượng chạy dao
Lượng chạy dao theo vòng f_n, tính bằng milimét trên vòng, biểu thị quãng đường mũi khoan tiến vào phôi sau mỗi vòng quay. Tốc độ chạy dao được tính theo công thức:
v_f = n × f_n
Trong đó, v_f là tốc độ chạy dao tính bằng milimét trên phút. Lượng chạy dao quá thấp có thể làm lưỡi cắt cọ xát nhiều và tạo phoi không ổn định. Nếu đặt quá cao, lực dọc trục và mô-men xoắn tăng, làm giảm chất lượng lỗ hoặc gây hư hỏng mũi khoan.
Chiều sâu lỗ và khả năng thoát phoi
Khi tỷ lệ giữa chiều sâu và đường kính lỗ tăng, quá trình đưa phoi và dung dịch trơn nguội vào vùng cắt trở nên khó khăn hơn. Phoi bị kẹt có thể làm xước thành lỗ, tăng nhiệt và khiến dụng cụ gãy. Với lỗ sâu, cần lựa chọn mũi khoan phù hợp, cấp đủ dung dịch trơn nguội và sử dụng chu trình rút dao phá phoi khi cần thiết.
Độ đảo và độ cứng vững
Độ đảo của mũi khoan, chiều dài nhô của dụng cụ, tình trạng đầu kẹp, độ cứng vững của trục chính và phương pháp gá phôi đều ảnh hưởng đến độ thẳng, kích thước và độ nhám của lỗ. Nên sử dụng chiều dài nhô ngắn nhất có thể và kiểm tra khả năng cung cấp công suất, mô-men xoắn cùng dung dịch trơn nguội của máy. Việc xác định mũi khoan làm bằng gì cũng rất quan trọng vì mỗi vật liệu dụng cụ yêu cầu một phạm vi tốc độ cắt và điều kiện làm việc khác nhau.
>> Máy khoan đứng ERLO GROUP B series được trang bị cơ cấu ăn dao tự động với ly hợp điện từ, mang đến khả năng vận hành mượt mà, độ chính xác cao và dễ dàng kiểm soát trong quá trình gia công.
Khoan được ứng dụng như thế nào trong gia công cơ khí?
Gia công khoan được sử dụng từ sản xuất đơn chiếc đến gia công hàng loạt. Phương pháp này có thể tạo lỗ hoàn chỉnh khi yêu cầu kỹ thuật không quá cao hoặc tạo lỗ ban đầu để tiếp tục khoét, doa, tạo ren và hoàn thiện bề mặt.
Tạo lỗ phục vụ lắp ghép
Khoan được dùng để tạo lỗ lắp bu lông, vít, đinh tán, chốt và các chi tiết liên kết. Với lỗ lắp bạc, ổ trục hoặc chốt định vị có dung sai chặt, khoan thường là bước tạo lỗ ban đầu trước khi khoét hoặc doa. Miệng lỗ cũng có thể được gia công tiếp để tạo phần côn hoặc bậc phù hợp với kết cấu lắp ghép.
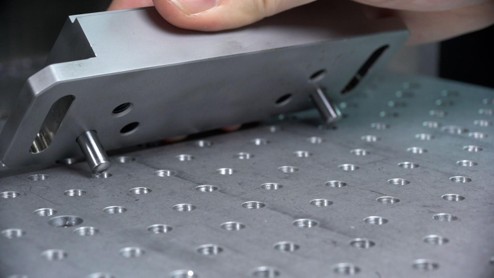
Chốt định vị được lắp vào các lỗ trên bàn đồ gá
Tạo lỗ chuẩn bị gia công ren
Trước khi tạo ren trong bằng dụng cụ cắt ren, chi tiết cần được khoan lỗ có đường kính phù hợp với kích thước và bước ren. Đường kính mũi khoan phải được lựa chọn theo tiêu chuẩn ren và vật liệu phôi. Lỗ quá nhỏ làm tăng lực cắt và nguy cơ gãy dụng cụ tạo ren, trong khi lỗ quá lớn làm giảm chiều cao và khả năng chịu tải của ren.
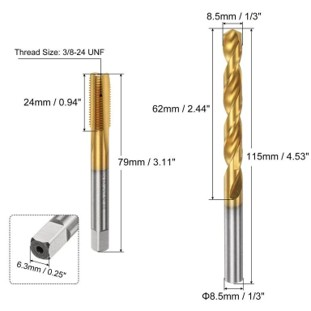
Mũi khoan và dụng cụ tạo ren
Tạo đường dẫn kỹ thuật trong chi tiết
Gia công khoan được ứng dụng để tạo đường dẫn dầu bôi trơn, dung dịch làm mát, khí nén hoặc các loại chất lỏng trong thân máy, khuôn và cụm thiết bị. Các đường dẫn này có thể gồm lỗ suốt, lỗ kín, lỗ sâu hoặc lỗ giao nhau. Khi khoan lỗ sâu, cần kiểm soát chặt khả năng thoát phoi và cấp dung dịch trơn nguội đến vùng cắt.
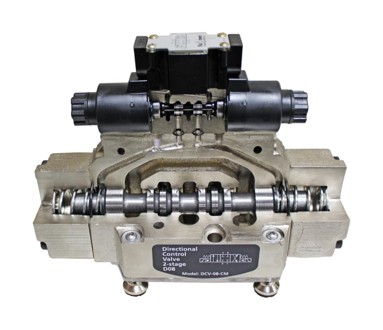
Các lỗ và đường dẫn dầu được gia công bên trong thân van thủy lực.
Ứng dụng trong sản xuất cơ khí
Khoan xuất hiện phổ biến khi chế tạo thân máy, mặt bích, trục, hộp, khuôn, đồ gá và phụ tùng cơ khí. Máy khoan vạn năng phù hợp với sửa chữa hoặc sản xuất số lượng nhỏ. Với chi tiết có nhiều lỗ, yêu cầu vị trí chính xác và sản lượng lớn, mũi khoan dùng trên máy CNC giúp tự động kiểm soát tọa độ, chiều sâu, tốc độ và lượng chạy dao. Hiệu quả gia công vẫn phụ thuộc vào vật liệu chế tạo mũi khoan, hình học dụng cụ, độ cứng vững của máy và chế độ cắt được thiết lập.
>> Máy khoan bàn Frejoth UMD-25V phù hợp khi thường xuyên khoan lỗ lớn hơn mức phổ thông và cần máy chắc để giảm rung
Những yếu tố ảnh hưởng đến chất lượng lỗ khoan
Chất lượng lỗ khoan được quyết định bởi sự phối hợp giữa mũi khoan, chế độ cắt, vật liệu phôi, độ cứng vững của máy, phương pháp gá đặt và khả năng thoát phoi.
Vật liệu và tình trạng mũi khoan
Vật liệu chế tạo, hình học đầu cắt, độ sắc và mức độ mài mòn của mũi khoan ảnh hưởng trực tiếp đến kích thước và bề mặt lỗ. Hai lưỡi cắt không đối xứng hoặc mòn không đều có thể tạo lực cắt mất cân bằng, làm lỗ bị lệch hoặc sai độ tròn. Việc xác định mũi khoan làm bằng gì cũng giúp lựa chọn đúng tốc độ cắt và điều kiện làm việc.
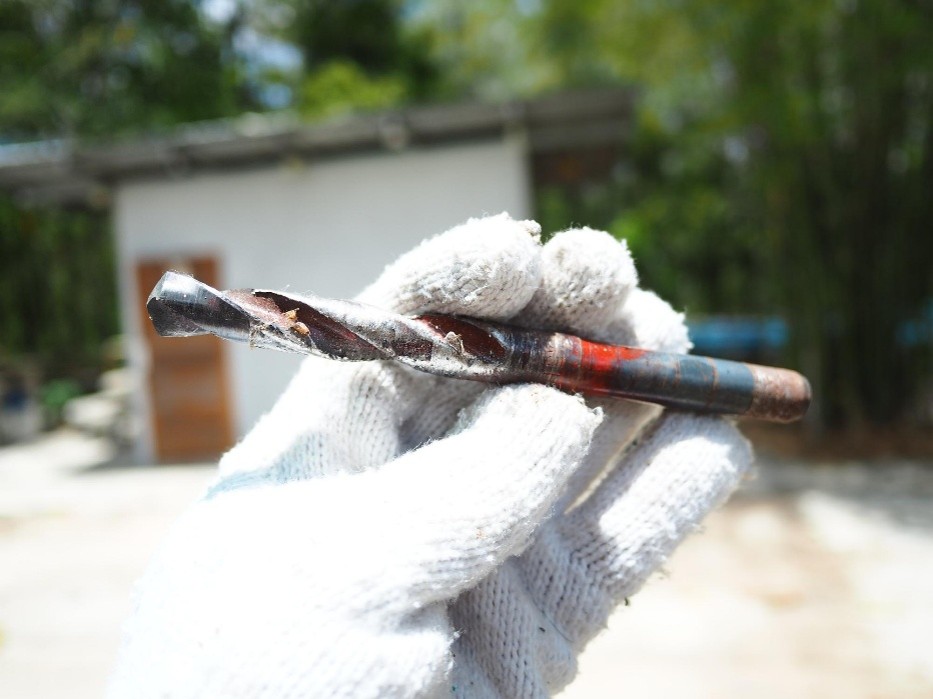
Mũi khoan 16 mm bị cùn và mòn cạnh cắt
Tốc độ cắt và lượng chạy dao
Tốc độ cắt quá cao làm nhiệt độ và tốc độ mài mòn tăng, từ đó ảnh hưởng đến tuổi bền dụng cụ và độ ổn định kích thước. Lượng chạy dao quá lớn làm tăng lực dọc trục, mô-men xoắn và nguy cơ hình thành ba via. Ngược lại, lượng chạy dao quá thấp có thể khiến lưỡi cắt cọ xát nhiều và tạo phoi không ổn định. Các thông số cần được điều chỉnh theo vật liệu phôi, đường kính lỗ và loại mũi khoan.
Độ đảo và độ cứng vững
Độ đảo làm tải trọng phân bố không đều trên hai lưỡi cắt, dẫn đến lỗ có kích thước lớn hơn yêu cầu, sai độ tròn và mũi khoan mòn lệch. Chiều dài nhô quá lớn, đầu kẹp không chính xác, trục chính kém ổn định hoặc phôi gá không chắc đều có thể gây rung và lệch hướng khoan. Đối với mũi khoan dùng trên máy CNC, độ chính xác của chương trình không thể bù cho sai số cơ khí của dụng cụ và hệ thống gá đặt.
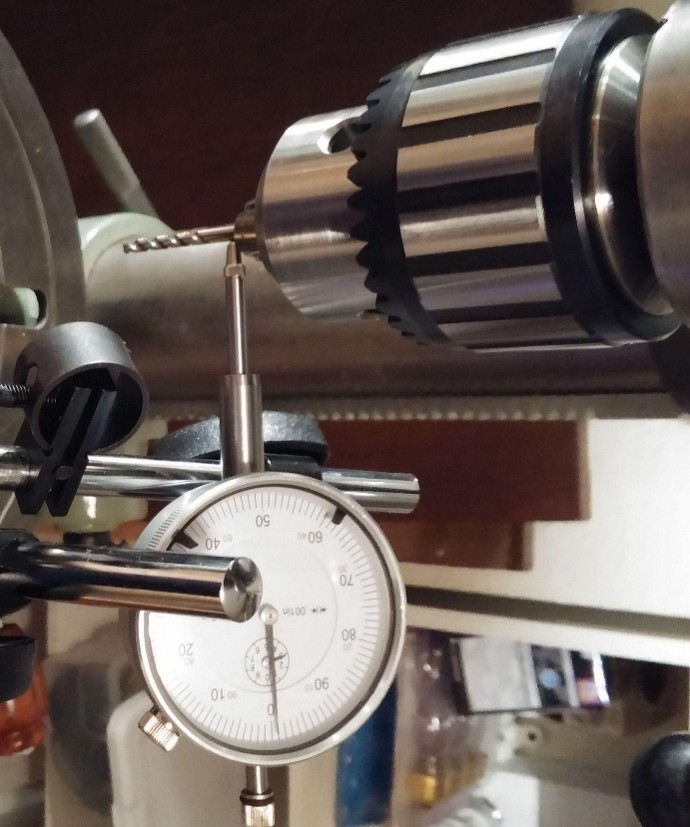
Dùng đồng hồ so kiểm tra độ đảo của mũi khoan và đầu cặp trên máy khoan
>> Máy khoan bàn Frejoth UMD-834 phù hợp nhu cầu khoan và taro ren cỡ lớn trên chi tiết dày và nặng.
Thoát phoi và dung dịch trơn nguội
Phoi bị kẹt trong rãnh xoắn có thể cọ xát với thành lỗ, làm tăng nhiệt, xước bề mặt hoặc gây gãy mũi khoan. Nguy cơ này tăng khi gia công lỗ sâu hoặc vật liệu tạo phoi dài. Dung dịch trơn nguội phải tiếp cận được vùng cắt với lưu lượng và áp suất phù hợp để giảm nhiệt, hỗ trợ thoát phoi và duy trì tuổi bền dụng cụ.
Vật liệu phôi và hình dạng lỗ
Độ cứng, độ dẻo và khả năng tạo phoi của vật liệu quyết định lực cắt, nhiệt và hình dạng phoi. Bề mặt vào lỗ nghiêng, không phẳng, lỗ giao nhau hoặc thành chi tiết mỏng có thể khiến mũi khoan lệch hoặc rung. Chất lượng sau gia công cần được đánh giá thông qua đường kính, độ tròn, độ trụ, độ thẳng, vị trí tâm lỗ, độ nhám bề mặt và ba via tại miệng lỗ.
Lựa chọn đúng mũi khoan và thiết bị để bảo đảm chất lượng lỗ
Khoan là nguyên công phổ biến nhưng chất lượng lỗ phụ thuộc đồng thời vào mũi khoan, chế độ cắt, khả năng thoát phoi, dung dịch trơn nguội và độ cứng vững của hệ thống. Hiểu rõ mũi khoan là gì, mũi khoan làm bằng gì và mũi khoan CNC là gì giúp doanh nghiệp lựa chọn đúng dụng cụ, thiết lập thông số phù hợp và hạn chế sai lệch kích thước, ba via hoặc gãy mũi khoan trong quá trình sản xuất.
Doanh nghiệp đang cần lựa chọn máy khoan đứng, máy khoan cần hoặc giải pháp khoan trên máy CNC hãy liên hệ Công ty Cổ phần Thương mại và Công nghệ Á Châu. Đội ngũ kỹ thuật hỗ trợ tư vấn thiết bị theo đường kính, chiều sâu, vật liệu, dung sai và sản lượng thực tế, giúp xây dựng phương án gia công ổn định và phù hợp với nhu cầu của nhà xưởng.
Hà Nội: 0912 002 160 – 083 602 9594
Hồ Chí Minh: 097 958 0571 – 098 858 9709
Chúng tôi cam kết mang đến sản phẩm chính hãng, dịch vụ chuyên nghiệp và giải pháp tối ưu giúp khách hàng nâng cao hiệu quả sản xuất.