Phương pháp đo độ nhám bề mặt và cách sử dụng máy đo độ nhám
16:37 - 07/10/2026
Đo độ nhám bề mặt giúp kiểm tra chi tiết sau gia công có đáp ứng yêu cầu kỹ thuật hay không. Bài viết giới thiệu các phương pháp đo, nguyên lý máy đo, cách chuẩn bị bề mặt và thiết lập điều kiện đo, đồng thời hướng dẫn kiểm tra độ tin cậy của kết quả Ra, Rz để hạn chế sai lệch.
Nội dung bài viết
Các phương pháp đo độ nhám bề mặt hiện nay
Các phương pháp đo độ nhám bề mặt hiện nay có thể chia thành ba nhóm chính: đo tiếp xúc bằng đầu dò, đo quang học không tiếp xúc và đánh giá bằng mẫu so sánh. Mỗi phương pháp có nguyên lý, phạm vi sử dụng và mức độ tin cậy khác nhau. Việc lựa chọn cách đo độ nhám bề mặt cần căn cứ vào vật liệu, hình dạng chi tiết, vị trí cần kiểm tra, thông số Ra hoặc Rz, độ chính xác yêu cầu và khả năng cho phép đầu dò tiếp xúc với bề mặt.
Đo độ nhám bề mặt bằng đầu dò tiếp xúc
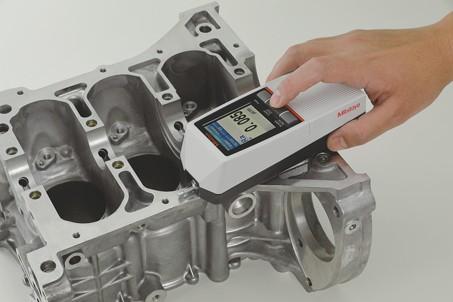
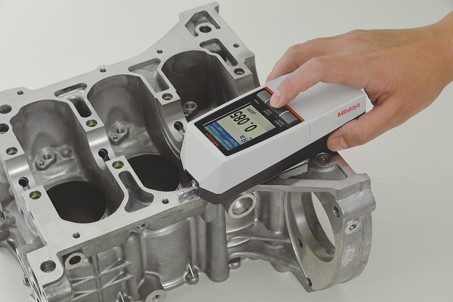
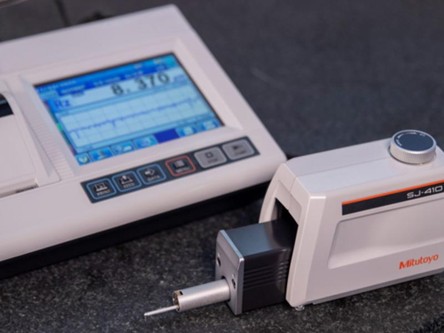
Đây là phương pháp đo độ nhám bề mặt được sử dụng phổ biến trong các xưởng cơ khí và phòng kiểm tra chất lượng. Máy đo độ nhám bề mặt sử dụng một mũi đo, thường làm bằng kim cương, di chuyển với tốc độ được kiểm soát dọc theo một đường trên chi tiết. Chuyển động lên xuống của đầu dò khi đi qua các đỉnh và đáy nhấp nhô được chuyển thành tín hiệu điện. Thiết bị sau đó lọc, xử lý biên dạng và tính toán các thông số như Ra, Rz theo đơn vị µm.
Ưu điểm của phương pháp tiếp xúc là cho kết quả định lượng, thiết bị tương đối nhỏ gọn và có thể sử dụng trực tiếp tại nhà xưởng. Phương pháp này phù hợp với nhiều bề mặt kim loại sau tiện, phay, mài, doa hoặc đánh bóng. Khi bản vẽ yêu cầu kiểm tra một giá trị độ nhám Ra hoặc độ nhám Rz cụ thể, máy đo độ nhám bề mặt dùng đầu dò thường là lựa chọn thực tế.
Tuy nhiên, bán kính của mũi đo có giới hạn nên đầu dò có thể không đi sâu được vào những rãnh rất hẹp. Lực đo cũng có khả năng làm biến dạng hoặc gây xước trên vật liệu mềm và bề mặt dễ hư hỏng. Kết quả thu được chỉ đại diện cho biên dạng trên đường đầu dò đi qua, vì vậy cần lựa chọn đúng vị trí và hướng đo. Thông thường, đầu dò được dịch chuyển vuông góc với hướng vết gia công chủ đạo nếu bản vẽ hoặc quy trình kiểm tra không quy định khác.
>> Máy mài phẳng DAE SAN dòng DGS-520MB thiên về kiểm soát thao tác thủ công nên hợp các đơn hàng đa dạng, cần độ “tinh” và linh hoạt.
Đo độ nhám bề mặt bằng phương pháp quang học
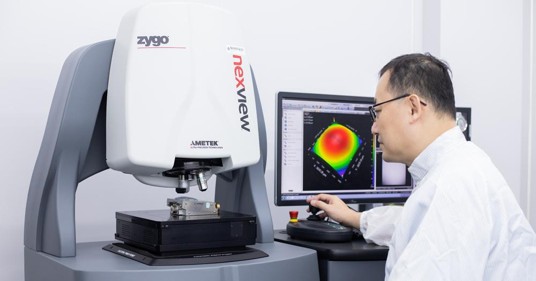
Phương pháp quang học sử dụng ánh sáng để thu nhận đặc điểm hình học của bề mặt mà không cần đầu dò tiếp xúc trực tiếp với chi tiết. Các thiết bị đo độ nhám bề mặt quang học có thể sử dụng kỹ thuật giao thoa, kính hiển vi đồng tiêu hoặc những nguyên lý quang học phù hợp khác để xác định độ cao tại nhiều điểm trên bề mặt.
So với máy đo độ nhám bề mặt tiếp xúc, thiết bị quang học có khả năng thu thập mật độ điểm lớn và nhiều hệ thống có thể xây dựng bản đồ địa hình bề mặt ba chiều. Cách đo độ nhám bề mặt này phù hợp với:
- Bề mặt mềm hoặc dễ bị đầu dò làm hư hỏng.
- Chi tiết rất nhỏ hoặc có kết cấu vi mô.
- Bề mặt cần kiểm tra theo một vùng thay vì một đường đo.
- Trường hợp cần phân tích sự phân bố của đỉnh, đáy và các khuyết tật trên diện tích rộng hơn.
Kết quả đo quang học có thể chịu ảnh hưởng bởi độ phản xạ, độ trong suốt, độ dốc, màu sắc và tình trạng sạch của bề mặt. Rung động của môi trường hoặc thiết lập xử lý dữ liệu không phù hợp cũng có thể làm thay đổi kết quả. Do nguyên lý thu nhận và khả năng phân giải khác nhau, số liệu từ thiết bị quang học không phải lúc nào cũng trùng hoàn toàn với kết quả của máy đo tiếp xúc. Khi thay đổi phương pháp đo độ nhám bề mặt, cần kiểm soát đồng thời điều kiện đo, bộ lọc và quy trình đánh giá.
Đánh giá bằng mẫu so sánh độ nhám
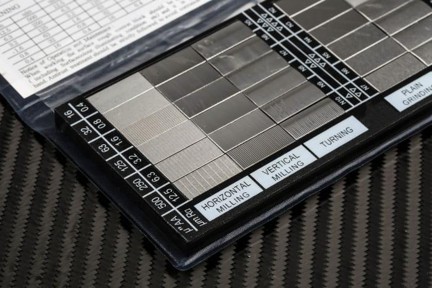
Mẫu so sánh độ nhám là tập hợp các bề mặt chuẩn được chế tạo theo những phương pháp gia công và mức độ nhám xác định. Người kiểm tra quan sát hoặc cảm nhận bề mặt chi tiết, sau đó so sánh với mẫu có cùng dạng vết gia công. Mẫu dùng để kiểm tra bề mặt tiện nên được so sánh với chi tiết tiện; tương tự, bề mặt phay hoặc mài cần sử dụng mẫu tương ứng.
Phương pháp này có ưu điểm là nhanh, đơn giản và không cần sử dụng máy đo độ nhám bề mặt trong bước kiểm tra sơ bộ. Tuy nhiên, kết quả phụ thuộc nhiều vào kinh nghiệm người đánh giá, điều kiện chiếu sáng, độ sạch và sự tương đồng giữa chi tiết với mẫu chuẩn. Đây không phải phương pháp xác định chính xác trị số Ra hoặc Rz và không nên dùng thay cho thiết bị đo độ nhám bề mặt khi nghiệm thu theo giới hạn định lượng trên bản vẽ.
>> Máy mài phẳng tự động 3 trục thủy lực DAE SAN dòng DGS-650A giúp giảm canh chỉnh thủ công, tối ưu khi mài liên tục nhiều mẻ.
Phương pháp | Đặc điểm chính | Phạm vi phù hợp | Hạn chế chính |
Đầu dò tiếp xúc | Đầu dò di chuyển theo một đường và ghi nhận biên dạng | Bề mặt kim loại gia công thông thường, kiểm tra Ra và Rz tại xưởng | Có thể ảnh hưởng bề mặt mềm, khó đo rãnh hẹp và chỉ phản ánh một đường đo |
Quang học không tiếp xúc | Thu nhận dữ liệu bằng ánh sáng, nhiều hệ thống đo được theo vùng | Bề mặt mềm, chi tiết nhỏ, kết cấu vi mô hoặc cần bản đồ bề mặt | Nhạy với đặc tính quang học, độ dốc, rung động và thiết lập xử lý |
Mẫu so sánh | Quan sát hoặc cảm nhận rồi đối chiếu với bề mặt chuẩn | Kiểm tra nhanh và đánh giá sơ bộ tại xưởng | Không cung cấp kết quả định lượng đủ tin cậy để nghiệm thu chính xác |
Đối với chi tiết kim loại thông thường có yêu cầu Ra hoặc Rz rõ ràng, đo tiếp xúc bằng đầu dò vẫn là phương pháp phổ biến. Đo quang học phù hợp hơn khi không được phép chạm vào bề mặt hoặc cần khảo sát theo vùng. Mẫu so sánh chỉ nên dùng để sàng lọc ban đầu. Dù lựa chọn phương pháp nào, kết quả đo độ nhám bề mặt chỉ có ý nghĩa khi thiết bị, vị trí, hướng đo và điều kiện xử lý dữ liệu phù hợp với yêu cầu kiểm tra.
Máy đo độ nhám bề mặt hoạt động như thế nào?
Trong môi trường sản xuất cơ khí, máy đo độ nhám bề mặt thường là thiết bị sử dụng đầu dò tiếp xúc. Thiết bị không xác định độ nhám chỉ bằng một giá trị dịch chuyển tại một điểm mà ghi nhận sự thay đổi chiều cao dọc theo đường đo, tạo thành biên dạng bề mặt, lọc tín hiệu và tính toán các thông số như Ra, Rz. Đối với thiết bị đo độ nhám bề mặt bằng quang học, quá trình thu nhận dữ liệu được thực hiện bằng ánh sáng và không sử dụng đầu dò chạm vào chi tiết.
>> Máy mài phẳng tự động DAE SAN dòng DGS-650 2S mang chu trình tự động giúp giữ chất lượng đồng nhất giữa nhiều mẻ và giảm thời gian đứng máy canh chỉnh.
Cấu tạo của máy đo độ nhám bề mặt tiếp xúc
Một máy đo độ nhám bề mặt tiếp xúc thường gồm các bộ phận chính sau:
- Mũi đo: Là bộ phận tiếp xúc trực tiếp với bề mặt chi tiết, thường được chế tạo bằng kim cương để hạn chế mài mòn. Hình dạng, bán kính và lực tác dụng của mũi đo ảnh hưởng đến khả năng ghi nhận các đỉnh và rãnh nhỏ trên bề mặt.
- Đầu dò và bộ chuyển đổi: Tiếp nhận chuyển động lên xuống của mũi đo rồi chuyển độ dịch chuyển cơ học thành tín hiệu điện.
- Bộ phận dẫn động: Di chuyển đầu dò theo đường đo với tốc độ được kiểm soát. Chuyển động phải ổn định để khoảng cách giữa các điểm thu nhận dữ liệu không bị sai lệch.
- Hệ thống chuẩn dẫn hướng: Tạo đường tham chiếu cho chuyển động của đầu dò. Một số máy đo độ nhám bề mặt cầm tay sử dụng bộ phận tỳ trượt trên chi tiết, trong khi các thiết bị không dùng bộ phận tỳ trượt lấy đường dẫn hướng chính xác của cơ cấu dẫn động làm chuẩn.
- Bộ xử lý tín hiệu: Khuếch đại, số hóa và lọc tín hiệu để tách thành phần nhám cần đánh giá khỏi những thành phần hình học khác.
- Màn hình hoặc phần mềm: Hiển thị kết quả đo độ nhám bề mặt, biên dạng đo và các điều kiện đã thiết lập. Một số thiết bị có thể lưu dữ liệu, xuất báo cáo hoặc truyền kết quả sang máy tính.
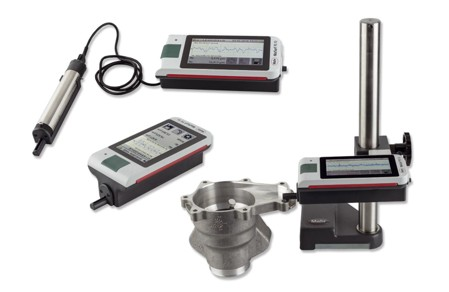
Thân máy hiển thị, bộ dẫn động tháo rời, đầu dò tiếp xúc, dây nối và phụ kiện
Do mũi đo có bán kính hữu hạn, biên dạng ghi nhận không phải bản sao tuyệt đối của bề mặt thực. Mũi đo có thể không đi hết xuống những rãnh quá hẹp hoặc quá sâu. Vì vậy, việc lựa chọn đầu dò phải phù hợp với cấp độ nhám, hình dạng bề mặt và yêu cầu kiểm tra.
Quá trình máy đo độ nhám bề mặt tạo ra kết quả
Quá trình đo độ nhám bề mặt bằng đầu dò được thực hiện theo các bước chính:
- Mũi đo tiếp xúc với chi tiết: Đầu dò được đặt lên vị trí cần kiểm tra với lực đo được kiểm soát. Hướng dịch chuyển thường được bố trí vuông góc với vết gia công chủ đạo nếu yêu cầu kỹ thuật không quy định khác.
- Đầu dò di chuyển trên bề mặt: Bộ dẫn động kéo đầu dò đi qua một chiều dài xác định. Khi gặp các đỉnh và đáy nhấp nhô, mũi đo chuyển động theo phương vuông góc với bề mặt danh nghĩa.
- Chuyển động được biến đổi thành tín hiệu điện: Bộ chuyển đổi ghi nhận sự thay đổi vị trí của mũi đo. Tín hiệu thu được biểu thị biên dạng đã đo dọc theo đường dịch chuyển.
- Tín hiệu được lọc và xử lý: Máy loại bỏ những thành phần không thuộc phạm vi cần đánh giá theo bộ lọc và điều kiện đo đã cài đặt. Quá trình này giúp tách thành phần nhám khỏi thành phần có bước sóng dài hơn như độ lượn sóng hoặc sai lệch hình dạng.
- Thiết bị tính toán thông số độ nhám: Từ biên dạng sau xử lý, máy tính Ra, Rz hoặc các thông số được lựa chọn theo tiêu chuẩn áp dụng. Kết quả thường được hiển thị theo đơn vị đo độ nhám bề mặt là micromét, ký hiệu µm.
Cùng một bề mặt có thể cho kết quả khác nhau nếu thay đổi hướng đo, bán kính mũi đo, bộ lọc, chiều dài đánh giá hoặc vị trí kiểm tra. Do đó, máy đo độ nhám bề mặt không tự bảo đảm kết quả chính xác nếu người sử dụng lựa chọn sai điều kiện đo. Muốn kết quả Ra hoặc Rz có giá trị so sánh, các lần đo phải được thực hiện bằng phương pháp, thiết bị và điều kiện thiết lập phù hợp với cùng yêu cầu kỹ thuật.
>> Máy mài phẳng kiểu cột DAE SAN dòng DGS-2080 2S phù hợp xưởng có mặt bằng và nền móng đủ rộng để vận hành ổn định khi làm chi tiết kích thước lớn
Cần chuẩn bị gì trước khi đo độ nhám bề mặt?
Độ chính xác của kết quả đo không chỉ phụ thuộc vào máy đo độ nhám bề mặt mà còn chịu ảnh hưởng trực tiếp từ yêu cầu trên bản vẽ, tình trạng chi tiết, môi trường, đầu dò và điều kiện thiết lập. Nếu chuẩn bị không đúng, cùng một bề mặt có thể cho các giá trị Ra hoặc Rz khác nhau dù sử dụng cùng một thiết bị đo độ nhám bề mặt.
Xác định yêu cầu đo trên bản vẽ
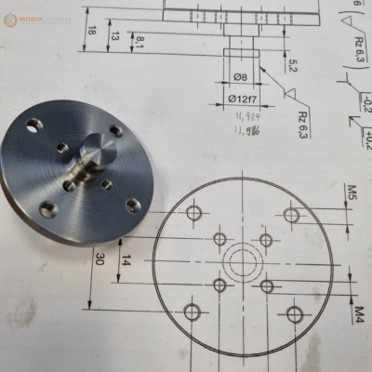
Trước tiên, cần đọc đầy đủ yêu cầu kỹ thuật và xác định:
- Thông số cần kiểm tra là Ra, Rz hay thông số độ nhám khác.
- Giới hạn trên, giới hạn dưới hoặc trị số lớn nhất cho phép.
- Đơn vị đo độ nhám bề mặt, thường là micromét, ký hiệu µm.
- Tiêu chuẩn độ nhám bề mặt được viện dẫn.
- Vị trí và phạm vi bề mặt cần kiểm tra.
- Hướng nhấp nhô và hướng di chuyển của đầu dò.
- Điều kiện lọc, chiều dài lấy mẫu hoặc chiều dài đánh giá nếu được quy định.
Không được tự thay thế độ nhám Ra bằng độ nhám Rz hoặc quy đổi hai thông số theo một hệ số cố định. Nếu bản vẽ thiếu thông tin, điều kiện đo cần được thống nhất theo tiêu chuẩn áp dụng và quy trình kiểm tra của doanh nghiệp trước khi tiến hành đo độ nhám bề mặt.
Chuẩn bị môi trường và chi tiết
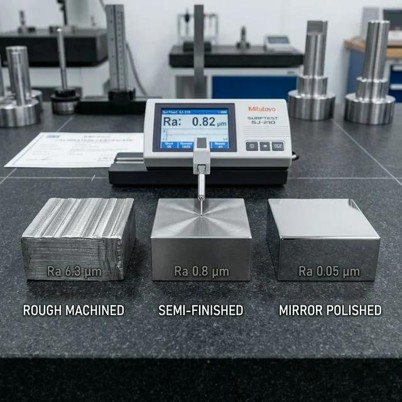
Máy đo độ nhám bề mặt cần được đặt tại vị trí ổn định, hạn chế bụi, rung động, ánh nắng trực tiếp và sự thay đổi nhiệt độ. Không nên thực hiện phép đo cạnh máy đang cắt gọt, máy nén khí hoặc thiết bị tạo rung vì chuyển động nhỏ của chi tiết hay đầu dò đều có thể làm sai lệch biên dạng thu được.
Chi tiết cần được làm sạch trước khi đo:
- Loại bỏ phoi, bụi và chất bẩn bằng khí đã lọc hoặc phương pháp phù hợp.
- Lau dầu, mỡ và dung dịch gia công bằng chất làm sạch không gây phản ứng với vật liệu.
- Sử dụng khăn không xơ nếu cần lau trực tiếp.
- Không chà xát mạnh, đánh bóng hoặc thực hiện thao tác làm thay đổi nhám bề mặt.
- Hạn chế chạm tay vào vùng đo để tránh để lại dầu và chất bẩn.
Chi tiết phải được gá chắc chắn nhưng không bị biến dạng. Với chi tiết mỏng hoặc có độ cứng vững thấp, lực kẹp quá lớn có thể làm thay đổi hình dạng bề mặt. Ngược lại, gá đặt không ổn định khiến chi tiết dịch chuyển khi đầu dò đi qua và làm kết quả đo độ nhám bề mặt thiếu độ tin cậy.
>> Máy mài phẳng kiểu cột đôi DAE SAN dòng DGS-10150 2S phù hợp xưởng cần máy mài phẳng kiểu cột đôi để mài bề mặt rộng và chi tiết nặng trong sản xuất theo lô ở mức vừa.
Kiểm tra máy đo và đầu dò
Trước khi sử dụng máy đo độ nhám bề mặt, cần bật thiết bị và chờ ổn định theo thời gian do nhà sản xuất quy định. Sau đó kiểm tra:
- Mũi đo có bị bẩn, mòn, cong hoặc sứt hỏng hay không.
- Đầu dò có chuyển động tự do và nằm trong phạm vi đo của thiết bị không.
- Loại đầu dò, bán kính mũi đo và lực đo có phù hợp với chi tiết không.
- Bộ dẫn động, dây kết nối, nguồn điện và màn hình có hoạt động ổn định không.
- Máy có được gá chắc chắn và cân chỉnh phù hợp với bề mặt không.
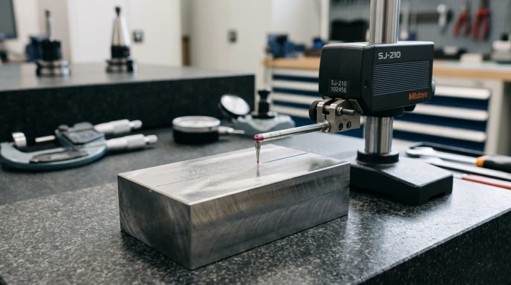
Thiết bị đo độ nhám bề mặt cần được kiểm tra bằng mẫu chuẩn có giá trị đã xác định. Kết quả đo mẫu phải được so sánh với giá trị ghi trên chứng nhận hoặc thông tin đi kèm. Nếu sai lệch vượt giới hạn cho phép, cần hiệu chuẩn hoặc điều chỉnh máy theo hướng dẫn của nhà sản xuất trước khi đo chi tiết.
Lựa chọn vị trí và hướng đo
Vị trí đo phải đại diện cho bề mặt cần đánh giá. Không nên chỉ chọn khu vực dễ đặt đầu dò nhưng không phản ánh đúng trạng thái của toàn bộ chi tiết. Các vết xước, lỗ rỗ hoặc hư hỏng cục bộ thường không được đưa vào đường đo độ nhám thông thường, trừ khi mục tiêu kiểm tra là đánh giá chính những khuyết tật đó.
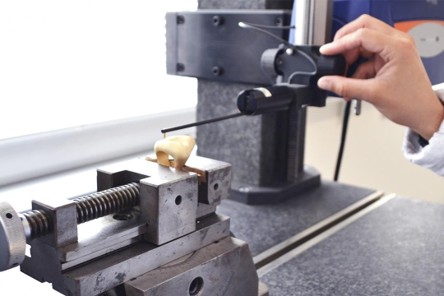
Đầu dò thường được di chuyển vuông góc với hướng vết gia công chủ đạo. Nếu không xác định được hướng nhấp nhô, có thể đo theo nhiều hướng phù hợp và đánh giá theo tiêu chuẩn hoặc quy trình kiểm tra đang áp dụng. Với mặt trụ, rãnh hẹp, lỗ hoặc bề mặt nghiêng, cần lựa chọn đầu dò và đồ gá chuyên dụng để mũi đo tiếp xúc đúng vị trí trong toàn bộ hành trình.
Thiết lập điều kiện đo
Trước khi khởi động hành trình đo, người vận hành cần cài đặt đúng:
- Thông số Ra, Rz hoặc thông số được yêu cầu.
- Tiêu chuẩn dùng để tính toán kết quả.
- Đơn vị đo độ nhám.
- Bộ lọc và chiều dài lấy mẫu.
- Chiều dài đánh giá và tổng hành trình của đầu dò.
- Tốc độ đo phù hợp với thiết bị.
- Dải đo và chế độ hiển thị kết quả.
Các thiết lập này phải phù hợp với yêu cầu bản vẽ và đặc điểm bề mặt. Thay đổi bộ lọc, chiều dài đánh giá hoặc tốc độ đầu dò có thể làm thay đổi biên dạng được xử lý và giá trị độ nhám thu được.
>> Máy mài phẳng CNC DAE SAN DGS-850CNC hỗ trợ tinh chỉnh chính xác để hạn chế sai số và chuẩn hóa chất lượng bề mặt.
Làm thế nào để kiểm tra độ tin cậy của kết quả đo?
Kết quả đo độ nhám bề mặt đáng tin cậy phải được kiểm soát từ thiết bị, điều kiện đo, vị trí đo đến khả năng lặp lại. Không nên đánh giá chất lượng chi tiết chỉ dựa trên một giá trị Ra hoặc Rz hiển thị trên máy đo độ nhám bề mặt.
Kiểm tra thiết bị bằng mẫu chuẩn độ nhám
Trước khi đo, cần xác nhận máy đo độ nhám bề mặt còn thời hạn hiệu chuẩn, đầu dò không bị mòn, cong hoặc bám bẩn. Thiết bị nên được kiểm tra bằng mẫu chuẩn có chứng nhận:
- Vệ sinh đầu dò và mẫu chuẩn.
- Chọn đúng tham số, bộ lọc và chiều dài đánh giá.
- Đo theo hướng quy định trên chứng nhận của mẫu.
- So sánh kết quả với giá trị quy chiếu và sai lệch cho phép.
Nếu kết quả vượt giới hạn, cần kiểm tra lại đầu dò, cách gá đặt và chế độ đo. Đo mẫu chuẩn chỉ giúp xác nhận tình trạng hoạt động của thiết bị đo độ nhám bề mặt, không thay thế hoạt động hiệu chuẩn định kỳ.
Đánh giá độ lặp lại và tính đại diện
Không nên dựa vào một lần đo độ nhám bề mặt duy nhất. Cần đo nhiều lần trên các đường đo gần nhau và giữ nguyên thiết bị, đầu dò, hướng đo, bộ lọc, chiều dài đánh giá, tốc độ đo và đơn vị đo độ nhám bề mặt.
Các kết quả phải tập trung trong phạm vi hợp lý. Nếu giá trị chênh lệch lớn, cần kiểm tra bề mặt có đồng đều hay không, chi tiết có bị rung, bám bẩn hoặc gá đặt sai hay không. Số lần đo phải tuân theo tiêu chuẩn, bản vẽ hoặc quy trình kiểm tra của doanh nghiệp.
Vị trí đo cũng phải đại diện cho vùng chức năng của chi tiết. Nếu nhám bề mặt thay đổi giữa các khu vực, cần đánh giá riêng từng vùng. Không nên đưa vết xước, lỗ rỗ hoặc hư hỏng cục bộ vào kết quả thông thường, trừ khi yêu cầu kiểm tra nhằm đánh giá chính các khuyết tật đó.
>> Máy mài phẳng DAE SAN dòng DGS-520HA có bàn máy chạy thủy lực giúp giảm sức người khi mài lặp lại nhiều chi tiết trong ngày.
Kiểm tra biên dạng và điều kiện đo
Khi máy đo độ nhám bề mặt có khả năng hiển thị biên dạng, cần quan sát cả đường tín hiệu thay vì chỉ ghi lại độ nhám Ra hoặc độ nhám Rz. Những đỉnh nhọn đơn lẻ, tín hiệu bị ngắt, biên dạng nghiêng hoặc dao động tuần hoàn có thể xuất phát từ bụi bẩn, rung động hoặc cách đặt đầu dò không đúng.
Các kết quả chỉ có thể so sánh khi sử dụng cùng tiêu chuẩn độ nhám bề mặt, tham số đánh giá, bộ lọc, chiều dài lấy mẫu, chiều dài đánh giá, hướng đo và đơn vị đo. Ra và Rz phản ánh những đặc điểm khác nhau nên không được tự ý thay thế cho nhau.
Nếu sử dụng các phương pháp đo độ nhám bề mặt khác nhau, chẳng hạn đo tiếp xúc và đo quang học, cần xác nhận khả năng tương đương của hai thiết bị. Sự khác nhau về nguyên lý và độ phân giải có thể làm kết quả không hoàn toàn giống nhau.
Xử lý kết quả nằm gần giới hạn
Nếu kết quả nằm sát giới hạn cho phép, không nên kết luận đạt hoặc không đạt chỉ dựa trên số hiển thị. Cần:
- Kiểm tra lại máy bằng mẫu chuẩn.
- Đo bổ sung tại nhiều vị trí đại diện.
- Xem xét độ phân tán giữa các lần đo.
- Tính đến độ không đảm bảo đo.
- Áp dụng quy tắc đánh giá đã thống nhất.
- Xác nhận bằng thiết bị có năng lực đo cao hơn khi cần thiết.
Kiểm soát đúng phương pháp để bảo đảm kết quả đo độ nhám
Đo độ nhám bề mặt chính xác không chỉ phụ thuộc vào máy đo độ nhám bề mặt mà còn yêu cầu lựa chọn đúng phương pháp, thiết lập đúng thông số, chuẩn bị bề mặt và kiểm tra độ lặp lại của kết quả. Việc kiểm soát vị trí, hướng đo, chiều dài đánh giá, điều kiện môi trường và tình trạng đầu dò giúp giá trị Ra, Rz phản ánh đúng chất lượng nhám bề mặt, phục vụ kiểm tra và nghiệm thu chi tiết.
Nếu doanh nghiệp đang cần đầu tư máy mài phẳng hoặc máy công cụ đáp ứng yêu cầu về độ nhám, độ chính xác và năng suất gia công, hãy liên hệ Công ty Cổ phần Thương mại và Công nghệ Á Châu. Đội ngũ kỹ thuật sẽ tư vấn cấu hình máy phù hợp với vật liệu, kích thước chi tiết và yêu cầu sản xuất thực tế.
Hà Nội: 0912 002 160 – 083 602 9594
Hồ Chí Minh: 097 958 0571 – 098 858 9709
Chúng tôi cam kết mang đến sản phẩm chính hãng, dịch vụ chuyên nghiệp và giải pháp tối ưu giúp khách hàng nâng cao hiệu quả sản xuất.