Các phương pháp gia công lỗ phổ biến trong cơ khí
17:07 - 02/11/2026
Gia công lỗ cần đáp ứng yêu cầu về kích thước, hình dạng, vị trí và độ nhám bề mặt của chi tiết. Bài viết dưới đây giới thiệu các phương pháp gia công lỗ phổ biến, từ gia công khoan lỗ đến mở rộng, gia công tinh và tạo ren, đồng thời làm rõ cách lựa chọn và phối hợp công đoạn theo bản vẽ, vật liệu cùng điều kiện thiết bị của xưởng.
Nội dung bài viết
Gia công lỗ là gì? Những yêu cầu kỹ thuật cần xác định
Khái niệm và mục đích
Gia công lỗ là quá trình tạo lỗ mới hoặc gia công tiếp bề mặt bên trong của lỗ có sẵn để đáp ứng yêu cầu trên bản vẽ kỹ thuật. Các phương pháp gia công lỗ giúp tạo kích thước, hình dạng và chất lượng bề mặt phù hợp với chức năng của chi tiết.
Gia công lỗ
Trong gia công khoan lỗ, mũi khoan thường được dùng để tạo lỗ ban đầu. Khi yêu cầu kỹ thuật cần thêm công đoạn mở rộng hoặc gia công tinh, có thể sử dụng khoét, tiện lỗ hoặc doa tùy trường hợp.
Những yêu cầu kỹ thuật cần xác định
Trước khi lựa chọn phương pháp gia công lỗ, cần đọc bản vẽ và xác định các nhóm yêu cầu sau:
- Kích thước và dạng lỗ: xác định đường kính, chiều sâu, kích thước từng bậc; phân biệt lỗ thông, lỗ kín, lỗ trụ và lỗ côn. Đặc điểm kết cấu ảnh hưởng đến cách tiếp cận của dụng cụ và khả năng thoát phoi.
- Dung sai kích thước: xác định giới hạn kích thước cho phép, đặc biệt với các bề mặt dùng để lắp chốt, trục hoặc bạc. Yêu cầu này là căn cứ lựa chọn công đoạn và dụng cụ phù hợp.
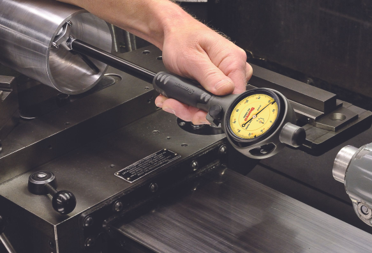
Đo đường kính trong bằng đồng hồ đo lỗ
- Độ chính xác hình dạng: xác định yêu cầu về độ tròn, độ trụ hoặc các sai lệch hình dạng khác được quy định trên bản vẽ.
- Vị trí và hướng của lỗ: xác định vị trí đường tâm so với chuẩn, cùng yêu cầu về độ vuông góc, độ song song hoặc độ đồng trục theo bản vẽ.
- Chất lượng bề mặt: xác định độ nhám yêu cầu và các chỉ dẫn hoàn thiện bề mặt. Độ nhám cần được đánh giá cùng với kích thước và độ chính xác hình học của lỗ để xác định chất lượng sau gia công.
Ngoài các yêu cầu trên bản vẽ, vật liệu và trạng thái nhiệt luyện của phôi cũng cần được xác định để lựa chọn các phương pháp gia công lỗ, dụng cụ và chế độ cắt phù hợp.
>> Máy khoan bàn Frejoth UMD-19S series phù hợp khoan lỗ lắp ráp cỡ vừa, làm đồ gá, khoan thép tấm/thanh trong xưởng.
Các phương pháp gia công lỗ thường dùng trong cơ khí
Trong xưởng cơ khí, các phương pháp gia công lỗ được lựa chọn theo nhiệm vụ tạo lỗ, mở rộng lỗ, gia công tinh hoặc tạo ren trong. Mỗi phương pháp sử dụng dụng cụ và chuyển động cắt riêng, phù hợp với những yêu cầu kỹ thuật cụ thể.
Gia công khoan lỗ
Khoan chủ yếu dùng mũi khoan để tạo lỗ trên phôi đặc. Chuyển động quay tương đối giữa mũi khoan với phôi kết hợp với chuyển động chạy dao dọc trục tạo nên quá trình cắt. Trên máy khoan thông dụng, mũi khoan quay và tiến vào phôi; trên máy tiện, phôi có thể quay còn mũi khoan thực hiện chạy dao.
Gia công khoan lỗ được dùng cho lỗ lắp bu lông, đường dẫn chất lỏng hoặc chuẩn bị lỗ trước khi khoét, doa và tarô. Chất lượng phụ thuộc vào hình học mũi khoan, độ đảo, độ cứng vững, chế độ cắt và khả năng thoát phoi. Khi yêu cầu kỹ thuật vượt khả năng của nguyên công khoan, cần bổ sung công đoạn phù hợp.
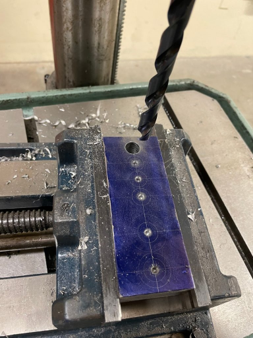
Khoét lỗ
Khoét là phương pháp gia công lỗ có sẵn bằng dao khoét để tăng đường kính và cải thiện chất lượng bề mặt. Dao khoét thường có nhiều lưỡi cắt, được chọn theo hình dạng cần tạo.
Sau gia công khoan lỗ, có thể khoét để chuẩn bị lượng dư cho doa. Tùy kết cấu dụng cụ, còn có thể khoét bậc để tạo chỗ lắp chìm đầu bu lông, khoét côn miệng lỗ hoặc gia công mặt đầu quanh lỗ. Khả năng sửa sai lệch vị trí phụ thuộc cách gá đặt và dẫn hướng dao.
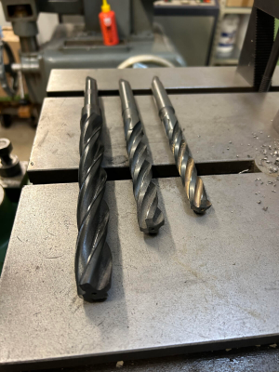
Các dao khoét bốn lưỡi
>> Máy khoan đứng ERLO GROUP Z series lý tưởng cho các xưởng cơ khí cần sự kết hợp giữa độ bền, độ chính xác và hiệu suất vận hành
Tiện lỗ
Tiện lỗ sử dụng dao tiện trong để bóc vật liệu trên bề mặt lỗ đã có. Trên máy tiện, phôi quay còn dao chạy theo quỹ đạo phù hợp để tạo mặt trụ, mặt côn hoặc các bậc trong lỗ. Đường kính gia công được điều chỉnh thông qua vị trí lưỡi cắt.
Đối với chi tiết dạng tròn xoay, đây là một trong các phương pháp gia công lỗ thuận tiện khi cần gia công mặt trong và mặt ngoài trong cùng lần gá. Độ chính xác phụ thuộc vào việc định vị, độ đảo của phôi và độ cứng vững của cán dao. Cán dao có phần nhô dài dễ bị uốn và rung khi cắt, ảnh hưởng đến kích thước và độ nhám bề mặt.
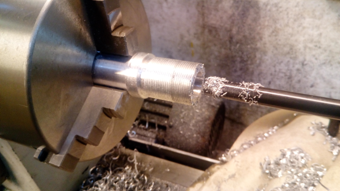
Dao tiện lỗ gia công bên trong chi tiết kẹp trên máy tiện
Doa lỗ
Doa là công đoạn gia công tinh lỗ có sẵn, thường dùng dao doa nhiều lưỡi cắt. Dụng cụ bóc một lớp vật liệu mỏng để đạt kích thước và độ nhám yêu cầu. Lượng dư quá ít có thể gây cọ xát, còn quá lớn làm tăng tải cho dao và ảnh hưởng đến kết quả gia công.
Khi phối hợp các phương pháp gia công lỗ, doa có thể được bố trí sau gia công khoan lỗ hoặc sau khoét, tiện lỗ, tùy lượng dư và chất lượng lỗ đã chuẩn bị. Độ đảo của dụng cụ, sự lệch trục giữa dao với lỗ, bôi trơn và gá kẹp đều ảnh hưởng đến kết quả. Với dao doa thông dụng, khả năng sửa sai lệch vị trí của lỗ ban đầu thường hạn chế.
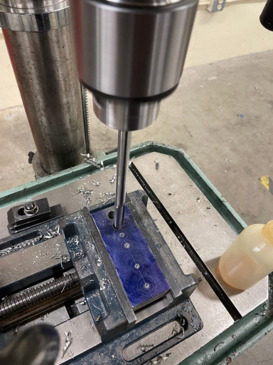
Doa lỗ trên máy khoan bàn, phôi được kẹp trong ê tô.
>> Máy taro bàn ERLO GROUP SHE series được trang bị cơ cấu ăn dao taro tự động, giúp gia công nhanh chóng và đồng đều mà không cần nhiều thao tác thủ công.
Phay lỗ
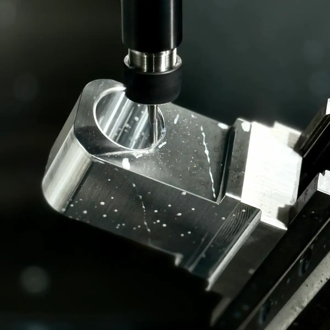
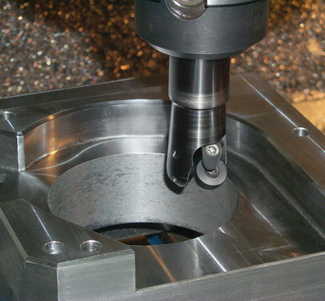
Phay lỗ thường được thực hiện trên máy điều khiển số có khả năng nội suy. Với nội suy tròn, dao quay quanh trục của nó đồng thời di chuyển quanh đường tâm lỗ trong một mặt phẳng. Với nội suy xoắn, chuyển động quanh tâm lỗ kết hợp với tiến dọc trục để bóc vật liệu theo chiều sâu.
Một dao có thể tạo nhiều đường kính trong phạm vi hình học và khả năng làm việc cho phép. Phay phù hợp khi cần linh hoạt kích thước, gia công lỗ lớn hoặc tạo lỗ kín có đáy phẳng bằng dụng cụ thích hợp. Khi áp dụng các phương pháp gia công lỗ bằng nội suy, cần tính toán đường chạy dao, bước tiến theo chiều sâu và điều kiện thoát phoi phù hợp với máy. Dụng cụ phải đáp ứng cách vào dao đã chọn.
Chuốt lỗ
Chuốt là phương pháp gia công lỗ bằng dao có nhiều răng bố trí nối tiếp. Ở dao chuốt kéo hoặc đẩy thông dụng, các răng cắt tăng dần kích thước để lần lượt bóc vật liệu; các răng sửa đúng phía sau hoàn thiện kích thước và bề mặt. Khi chuốt lỗ thông theo cách này, chi tiết cần có lỗ ban đầu để đưa dao qua.
Ứng dụng phổ biến gồm lỗ định hình, rãnh then và then hoa trong; dụng cụ phù hợp cũng có thể hoàn thiện lỗ tròn. So với các phương pháp gia công lỗ dùng dụng cụ phổ thông, chuốt có thể đạt năng suất cao trong sản xuất hàng loạt. Tuy nhiên, cần tính đến chi phí dao, hành trình máy và điều kiện gá đặt.
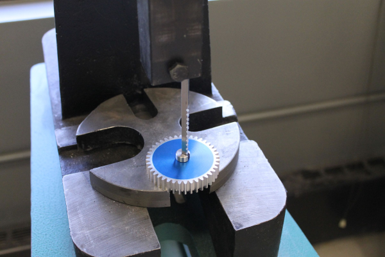
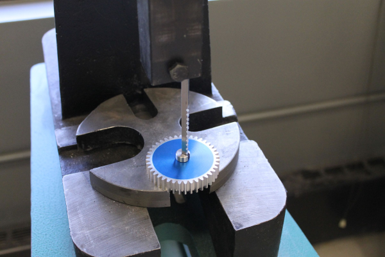
Chuốt rãnh then trong lỗ bánh răng bằng dao chuốt và máy ép.
>> Máy taro khí nén ngang WELLCAM GT-10HL series phù hợp với các xưởng cần taro ren linh hoạt theo nhiều hướng, đặc biệt ở các vị trí bên hông, mặt đứng hoặc chi tiết khó xoay trở.
Mài lỗ
Mài lỗ dùng đá mài để bóc vật liệu trên bề mặt trong, thường phục vụ công đoạn gia công tinh. Đá quay tạo chuyển động cắt, kết hợp các chuyển động chạy dao để đạt đường kính và hình dạng yêu cầu. Tùy kết cấu máy, phôi có thể quay hoặc được gá cố định.
Trong các phương pháp gia công lỗ, mài phù hợp với nhiều chi tiết đã tôi cứng hoặc cần độ chính xác cao. Với lỗ nhỏ và sâu, kích thước trục mang đá bị giới hạn nên độ cứng vững giảm. Cần kiểm soát rung, thoát nhiệt, tình trạng đá và cấp dung dịch trơn nguội để ổn định chất lượng bề mặt.
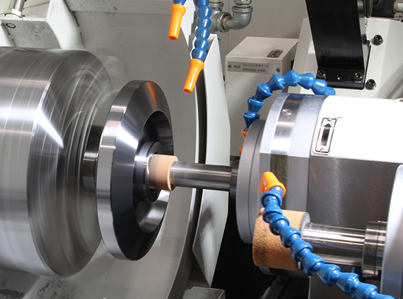
Cụm mài lỗ trên máy mài
Mài khôn lỗ
Mài khôn sử dụng các thanh đá tiếp xúc với bề mặt lỗ để bóc vật liệu và cải thiện kích thước, độ tròn, độ trụ cùng chất lượng bề mặt. Ở dạng khôn nhiều hành trình thông dụng, đầu khôn quay đồng thời chuyển động tịnh tiến qua lại dọc trục, tạo các vết gia công đan chéo.
Công đoạn này thường được dùng cho xi lanh, bạc, thân van và những bề mặt lỗ có yêu cầu làm việc chính xác. Loại hạt mài, cỡ hạt, áp lực tiếp xúc, hành trình và dung dịch phải phù hợp với vật liệu và chất lượng cần đạt. Với lỗ kín, dụng cụ và cách điều khiển hành trình cần đáp ứng điều kiện gia công ở vùng đáy lỗ.
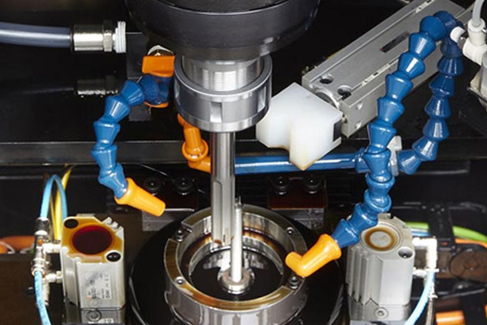
Cụm đầu mài khôn và chi tiết
>> Máy khoan bàn Frejoth UMD-25SFD phù hợp khi cần khoan lỗ lớn hơn và yêu cầu độ vững trong gia công, nhưng vẫn muốn máy dễ dùng/dễ bảo trì.
Gia công ren trong bằng taro
Tarô tạo ren trong lỗ đã được chuẩn bị. Với tarô cắt, các lưỡi cắt bóc vật liệu để hình thành ren; loại dao và cách thoát phoi được chọn theo vật liệu, lỗ thông hay lỗ kín. Tarô nén tạo ren bằng biến dạng dẻo, dùng cho vật liệu có độ dẻo thích hợp và không sinh phoi.
Khi gia công khoan lỗ để chuẩn bị tarô, cần bảo đảm đường kính phù hợp với loại ren và loại tarô sử dụng. Với lỗ kín, chiều sâu khoan cần tính đến chiều dài ren hữu ích, phần dẫn của tarô và khoảng trống cần thiết ở đáy. Đường kính lỗ chuẩn bị cho tarô cắt và tarô nén phải tra theo khuyến nghị tương ứng.
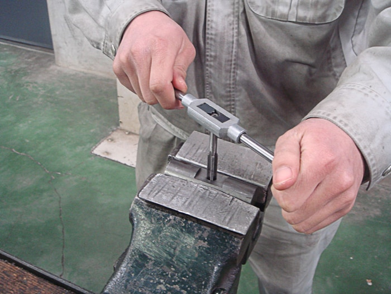
Người thợ dùng tay quay taro tạo ren trong trên phôi kẹp trong ê tô.
Cách chọn phương pháp gia công lỗ phù hợp
Khi lựa chọn các phương pháp gia công lỗ, cần đối chiếu yêu cầu bản vẽ với khả năng của máy, dụng cụ và đồ gá. Phương án phù hợp phải đáp ứng chất lượng cần đạt, đồng thời bảo đảm hiệu quả sản xuất.
Chọn theo kích thước và hình dạng lỗ
Trước hết, cần xác định đường kính, chiều sâu và dạng lỗ thông, lỗ kín, lỗ bậc hay lỗ côn. Với gia công khoan lỗ, tỷ số chiều sâu trên đường kính ảnh hưởng đến việc chọn dụng cụ, dẫn hướng, cấp dung dịch và thoát phoi.
Khi cần tạo nhiều đường kính hoặc lỗ lớn, có thể xem xét phay nội suy nếu máy và dụng cụ đáp ứng yêu cầu. Với lỗ kín, cần kiểm tra hình dạng đáy, chiều sâu làm việc và khoảng trống cần thiết cho dụng cụ.
>> Máy khoan đứng ERLO GROUP G series mang đến sự linh hoạt trong gia công với tùy chọn ăn dao thủ công hoặc tự động, đáp ứng đa dạng nhu cầu sản xuất.
Chọn theo độ chính xác và chất lượng bề mặt
Dung sai kích thước, độ tròn, độ trụ, vị trí và độ nhám cần được xét đồng thời. Với lỗ cần gia công tinh, có thể lựa chọn doa, tiện tinh, mài hoặc mài khôn theo khả năng đáp ứng từng chỉ tiêu.
Doa phù hợp khi lỗ đã được chuẩn bị đúng và có lượng dư thích hợp. Khả năng sửa sai lệch vị trí của dao doa thông dụng thường hạn chế. Yêu cầu về vị trí và độ đồng trục cần được xem xét cùng chuẩn định vị, cách gá đặt và khả năng sửa sai lệch của công đoạn dự kiến.
Chọn theo vật liệu và trạng thái nhiệt luyện
Cần xác định mác vật liệu, độ cứng và trạng thái nhiệt luyện để lựa chọn vật liệu dụng cụ, hình học lưỡi cắt và chế độ cắt. Khả năng tạo phoi và độ ổn định khi cắt cũng ảnh hưởng đến phương án thực hiện.
Với chi tiết đã tôi cứng, có thể cân nhắc mài lỗ khi phù hợp với yêu cầu kích thước, hình dạng và thiết bị hiện có. Nếu quy trình gồm cả gia công trước và sau nhiệt luyện, cần bố trí lượng dư thích hợp cho công đoạn tinh.
Chọn theo thiết bị, sản lượng và chi phí
Các phương pháp gia công lỗ cần phù hợp với công suất, mômen xoắn, tốc độ trục chính, hành trình và độ cứng vững của máy. Đồng thời, phải xem xét khả năng gá kẹp, cấp dung dịch và điều khiển chuyển động cần thiết.
Với sản xuất đơn chiếc, nên ưu tiên tính linh hoạt và thời gian chuẩn bị. Khi sản xuất hàng loạt, cần đánh giá thêm dụng cụ chuyên dùng và khả năng tự động hóa. Chi phí nên tính trên mỗi lỗ đạt yêu cầu, gồm dụng cụ, gá đặt, thời gian gia công, kiểm tra và tổn thất do sản phẩm không đạt.
>> Máy khoan từ TSYR TZUN MTM-940 phù hợp với các đơn vị gia công kết cấu thép và chế tạo máy thường xuyên xử lý cụm chi tiết lớn
Cách phối hợp các phương pháp gia công lỗ trong thực tế
Trình tự các công đoạn cần dựa trên chức năng của lỗ, lượng dư và chất lượng đã đạt ở bước trước. Tùy bản vẽ và điều kiện sản xuất, có thể tham khảo những phương án phối hợp sau.
Lỗ lắp bu lông
Với bu lông lắp qua lỗ có khe hở, gia công khoan lỗ có thể tạo đường kính yêu cầu, sau đó xử lý mép và ba via theo bản vẽ. Nếu cần lắp chìm đầu bu lông, bổ sung khoét bậc hoặc khoét côn phù hợp với kiểu đầu và kích thước quy định.
Sau khi hoàn thiện, kiểm tra đường kính, vị trí lỗ và kích thước phần khoét. Mặt tựa của đầu bu lông cũng cần đáp ứng yêu cầu trên bản vẽ.
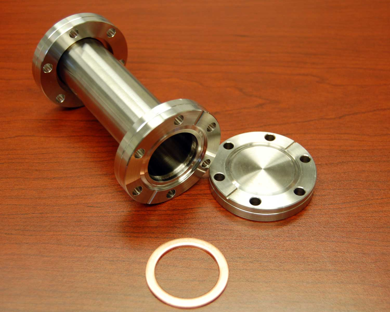
Các lỗ bố trí quanh vành mặt bích để lắp bu lông liên kết.
Lỗ lắp chốt hoặc bạc
Với lỗ cần doa để đạt yêu cầu lắp ghép, có thể bố trí khoan rồi doa khi lỗ ban đầu đáp ứng điều kiện chuẩn bị. Nếu cần điều chỉnh kích thước trung gian hoặc chất lượng lỗ, bổ sung khoét hoặc tiện lỗ trước doa. Lượng dư phải phù hợp với đường kính, vật liệu và dao sử dụng.
Nên thực hiện các công đoạn liên tiếp trong cùng lần gá khi điều kiện cho phép để hạn chế sai số gá đặt. Sau doa, kiểm tra đường kính cùng các chỉ tiêu hình dạng và vị trí được quy định.
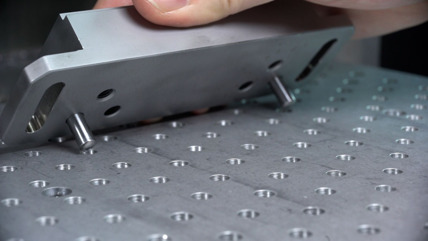
Lắp chốt định vị 6 mm giữa đế kẹp và bàn gá.
>> Máy taro ngang WELLCAM GT-20HL series phù hợp với các xưởng cần taro ren linh hoạt trên chi tiết kích thước lớn, đặc biệt khi vị trí ren phân bố ở nhiều mặt và cần gia công theo cả phương đứng lẫn phương ngang
Lỗ ren
Trình tự thường gặp gồm chuẩn bị lỗ, vát miệng theo yêu cầu rồi tarô. Đường kính lỗ phải chọn theo loại ren và loại tarô cắt hoặc tarô nén; cần kiểm tra kích thước thực tế trước khi tạo ren.
Với lỗ kín, xác định chiều sâu khoan theo chiều dài ren hữu ích, phần dẫn của dụng cụ và khoảng trống cần thiết ở đáy. Sau khi làm sạch, kiểm tra ren bằng dưỡng kiểm phù hợp với kích thước và cấp dung sai quy định.
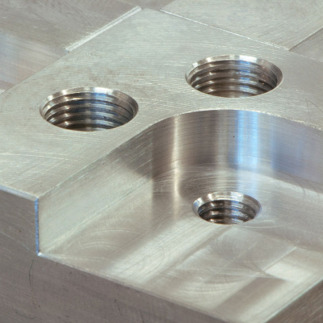
Lỗ chính xác trên chi tiết nhiệt luyện
Với quy trình có nhiệt luyện sau gia công thô, một phương án tham khảo là khoan hoặc tiện lỗ có chừa lượng dư, nhiệt luyện rồi mài tinh. Nếu cần cải thiện thêm độ trụ và chất lượng bề mặt, có thể xem xét mài khôn theo lượng dư còn lại và khả năng thiết bị.
Việc phối hợp các phương pháp gia công lỗ ở giai đoạn này cần dựa trên độ cứng thực tế, tình trạng lỗ sau nhiệt luyện và yêu cầu bản vẽ. Sau công đoạn tinh, kiểm tra đường kính, độ tròn, độ trụ, vị trí và độ nhám theo các chỉ tiêu được quy định.
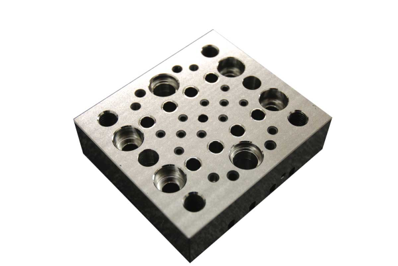
Mẫu tấm khuôn mài lỗ chính xác
Lựa chọn đúng phương pháp để đạt chất lượng gia công lỗ
Phương pháp gia công lỗ cần được lựa chọn theo kích thước, dung sai, độ nhám, vật liệu và khả năng thiết bị. Từ gia công khoan lỗ ban đầu đến các công đoạn mở rộng, gia công tinh hoặc tạo ren, cần kiểm soát lượng dư, gá đặt và kiểm tra chất lượng theo bản vẽ. Nếu doanh nghiệp đang tìm kiếm máy công nghiệp chất lượng cao, hãy liên hệ Công ty Cổ phần Thương mại và Công nghệ Á Châu để được tư vấn lựa chọn thiết bị phù hợp với nhu cầu sản xuất.
Hà Nội: 0912 002 160 – 083 602 9594
Hồ Chí Minh: 097 958 0571 – 098 858 9709
Chúng tôi cam kết mang đến sản phẩm chính hãng, dịch vụ chuyên nghiệp và giải pháp tối ưu giúp khách hàng nâng cao hiệu quả sản xuất.