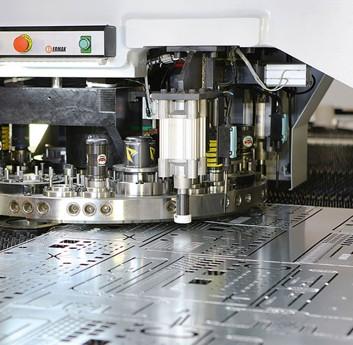
Gia công đột lỗ và đục lỗ trên vật liệu kim loại
17:12 - 02/11/2026
Gia công đột lỗ và đục lỗ kim loại cần lựa chọn thiết bị, dụng cụ và quy trình phù hợp để kiểm soát kích thước, vị trí lỗ và chất lượng bề mặt. Bài viết dưới đây làm rõ nguyên lý tạo lỗ bằng chày và cối, các hình thức thực hiện từ dụng cụ thủ công đến gia công đột lỗ CNC, cùng những yêu cầu khi xử lý inox, kiểm tra thành phẩm và lựa chọn phương án theo nhu cầu sản xuất.
Nội dung bài viết
- Đột lỗ và đục lỗ kim loại được hiểu như thế nào?
- Các hình thức đột lỗ thường dùng trong xưởng cơ khí
- Gia công đột lỗ inox: Những yêu cầu kỹ thuật cần kiểm soát
- Quy trình thực hiện và kiểm tra chất lượng lỗ
- Cách lựa chọn phương án tạo lỗ phù hợp với công việc
- Lựa chọn đúng công nghệ để nâng chất lượng gia công
Đột lỗ và đục lỗ kim loại được hiểu như thế nào?
Nguyên lý tạo lỗ bằng chày và cối
Gia công đột lỗ là phương pháp tạo lỗ bằng tác động cắt của chày và cối lên vật liệu. Phôi được đặt trên cối, còn chày tác dụng lực từ phía đối diện. Khi chày tiến vào phôi, vật liệu quanh chu vi lỗ bị biến dạng, hình thành vùng cắt rồi tiếp tục phá hủy để tách phần kim loại bên trong đường bao. Sau khi phần vật liệu này được đẩy ra, trên phôi hình thành lỗ xuyên.
Trong quá trình đột lỗ, chi tiết có lỗ là phần cần giữ lại, còn phần kim loại tách ra được loại bỏ khỏi chi tiết. Đây là điểm phân biệt với dập cắt phôi, khi phần vật liệu được cắt rời chính là phôi cần thu nhận.
Giữa lưỡi cắt của chày và cối có khe hở làm việc. Khe hở này ảnh hưởng đến mặt cắt, ba via và tuổi thọ dụng cụ, vì vậy cần được lựa chọn phù hợp với vật liệu, chiều dày và bộ dụng cụ sử dụng.
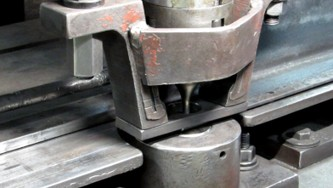
Chày–cối tạo lỗ trên thép, thấy rõ vị trí gia công.
Hiểu đúng cách gọi đột lỗ và đục lỗ
Đột lỗ có thể thực hiện bằng máy hoặc dụng cụ vận hành bằng tay. Dụng cụ đột cầm tay vẫn có thể sử dụng bộ chày và cối để cắt tách vật liệu. Vì vậy, không thể phân biệt đột lỗ với đục lỗ chỉ dựa vào việc dùng máy hay dùng tay.
Trong công việc nguội, đục kim loại là thao tác dùng búa tác động lên đầu đục để lưỡi đục cắt bỏ vật liệu. Cơ chế này khác với việc tạo lỗ bằng hai lưỡi cắt của chày và cối chuyển động tương đối với nhau.
Khi đặt gia công đục lỗ inox, người mua cần xác định rõ phương pháp thực hiện và yêu cầu của chi tiết. Nếu lỗ được tạo bằng bộ chày và cối, công việc đó thuộc gia công đột lỗ inox. Tên gọi đục lỗ chưa đủ để kết luận đây là thao tác sử dụng búa và đục nguội.
Gia công đột lỗ CNC cũng sử dụng nguyên lý chày và cối. Hệ thống điều khiển số thực hiện trình tự gia công và điều khiển vị trí đột theo chương trình, giúp tạo các lỗ theo cách bố trí đã xác định trên bản vẽ.
>> Máy khoan bàn ERLO GROUP V series phù hợp cho bảo trì–lắp ráp: khoan lỗ nhỏ–trung bình, thao tác nhanh gọn và các công việc lặp lại cần kiểm soát
Các dạng lỗ và ứng dụng thường gặp
Với bộ dụng cụ tương ứng, đột lỗ có thể tạo lỗ tròn, lỗ vuông, lỗ chữ nhật, lỗ dài và những hình dạng khác. Do đó, phạm vi ứng dụng của phương pháp này không giới hạn ở lỗ tròn.
Các ứng dụng thường gặp gồm tạo lỗ lắp ghép trên chi tiết tấm, lỗ thông gió trên vỏ thiết bị và các nhóm lỗ bố trí theo bản vẽ. Khi lựa chọn phương án thực hiện, cần xem xét đồng thời vật liệu, chiều dày, hình dạng lỗ và khả năng của thiết bị để đáp ứng yêu cầu thành phẩm.
Các hình thức đột lỗ thường dùng trong xưởng cơ khí
Các hình thức gia công đột lỗ khác nhau chủ yếu ở cách tạo lực, định vị phôi và điều khiển trình tự thực hiện. Xưởng cần lựa chọn theo vật liệu, chiều dày, hình dạng lỗ, số lượng sản phẩm và khả năng thiết bị.
Đột lỗ bằng dụng cụ và thiết bị vận hành thủ công
Dụng cụ đột cầm tay có thể sử dụng cơ cấu tay đòn để đưa chày cắt qua phôi và đi vào cối. Người vận hành đặt phôi, xác định vị trí lỗ rồi thao tác tạo lực. Một số dụng cụ có cữ chặn điều chỉnh hoặc đế gá trên bàn để hỗ trợ sử dụng.
Hình thức này có thể được cân nhắc cho công việc tạo ít lỗ, sửa chữa hoặc xử lý chi tiết nhỏ trong phạm vi làm việc của dụng cụ. Khả năng đột phải xét đồng thời vật liệu, chiều dày và kích thước lỗ. Giới hạn về tầm với còn quyết định dụng cụ có tiếp cận được vị trí lỗ trên phôi hay không.
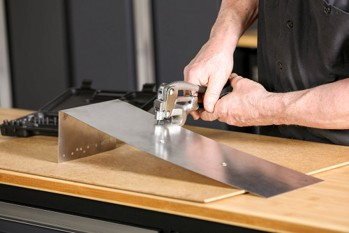
Người thợ dùng kìm đột lỗ ARES trên tấm kim loại.
Với gia công đột lỗ inox, cần kiểm tra khả năng áp dụng cho inox của đúng mẫu dụng cụ. Thông số đột thép cacbon thấp không đủ để xác nhận dụng cụ có thể xử lý inox cùng chiều dày.
>> Máy khoan bàn Frejoth UMD-20VTI series lựa chọn tối ưu khi bạn cần khoan kết hợp taro, ren trong một lần gá để tiết kiệm thời gian
Đột lỗ bằng máy sử dụng khuôn chuyên dụng
Bộ khuôn được lắp trên máy ép. Thông thường, chày được lắp ở phần khuôn chuyển động theo đầu trượt, còn cối bố trí ở phía đỡ phôi. Lực của máy đưa chày qua vật liệu để tạo lỗ. Phôi cần được định vị phù hợp nhằm bảo đảm vị trí lỗ giữa các lần đột.
Khi quy cách lỗ ổn định và sản lượng lặp lại, xưởng có thể cân nhắc sử dụng khuôn chuyên dụng. Bộ khuôn có thể tạo một lỗ hoặc được thiết kế nhiều chày để tạo một nhóm lỗ trong cùng hành trình, tùy kết cấu và khả năng chịu tải của hệ thống.
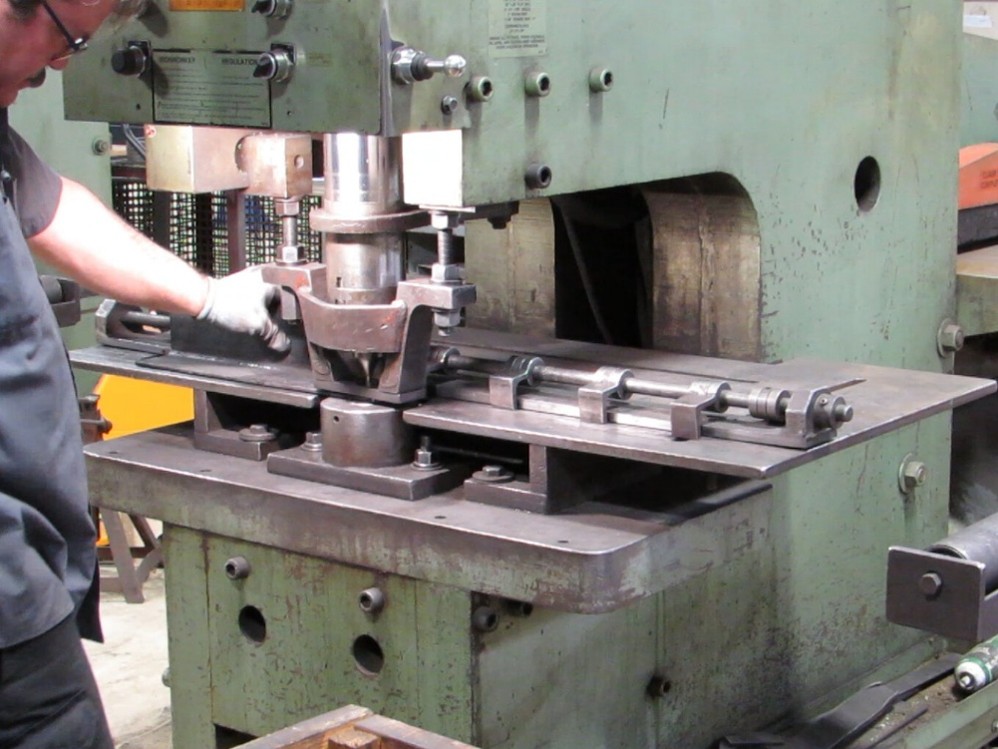
Máy đột Piranha với phôi đặt tại bộ chày–cối
Đối với đơn hàng gia công đục lỗ inox, cần xem xét chi phí chế tạo, bảo dưỡng khuôn và số lượng sản phẩm dự kiến. Khi thay đổi hình dạng hoặc cách bố trí lỗ, xưởng có thể phải điều chỉnh dụng cụ hay phương án định vị.
Gia công đột lỗ CNC theo chương trình
Gia công đột lỗ CNC sử dụng chương trình để điều khiển vị trí đột và trình tự làm việc. Máy phối hợp chuyển động định vị với hành trình của chày; tùy cấu hình, hệ thống còn lựa chọn và thay bộ dụng cụ đã được chuẩn bị sẵn.
Trong gia công đột lỗ CNC, một chi tiết có thể được xử lý ở nhiều vị trí bằng các dụng cụ tương ứng. Ngoài đột từng lỗ, máy có thể tạo một số biên dạng bằng các nhát đột liên tiếp chồng lấn. Mép tạo ra cần được đánh giá theo yêu cầu bản vẽ.
Gia công đột lỗ CNC có thể được cân nhắc khi tấm có nhiều vị trí lỗ hoặc thường xuyên thay đổi cách bố trí. Việc sửa chương trình cần đi kèm kiểm tra khả năng của máy và bộ dụng cụ; hình dạng lỗ mới vẫn có thể cần bổ sung chày, cối.
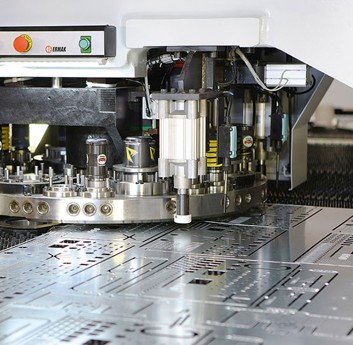
Cụm đột và tấm có nhiều biên dạng lỗ trên máy CNC
>> Máy khoan đứng ERLO GROUP Z series sử dụng bàn làm việc trượt và đầu khoan cố định, đảm bảo độ chính xác ổn định trong quá trình khoan.
Gia công đột lỗ inox: Những yêu cầu kỹ thuật cần kiểm soát
Xác định mác inox, chiều dày và tình trạng vật liệu
Gia công đột lỗ inox cần xác định đúng mác vật liệu, chiều dày thực tế và trạng thái cung cấp phôi. Cơ tính của thép không gỉ chịu ảnh hưởng của quá trình gia công nguội; vật liệu đã biến cứng có thể có độ bền cao hơn so với trạng thái ủ mềm. Những khác biệt này cần được xét khi lựa chọn dụng cụ và đánh giá lực đột.
Trước khi nhận đơn hàng gia công đục lỗ inox, xưởng cần thống nhất loại phôi và yêu cầu bề mặt, đồng thời kiểm tra độ phẳng, chiều dày và tình trạng xước ban đầu. Đây là cơ sở lựa chọn thiết bị và nghiệm thu thành phẩm.
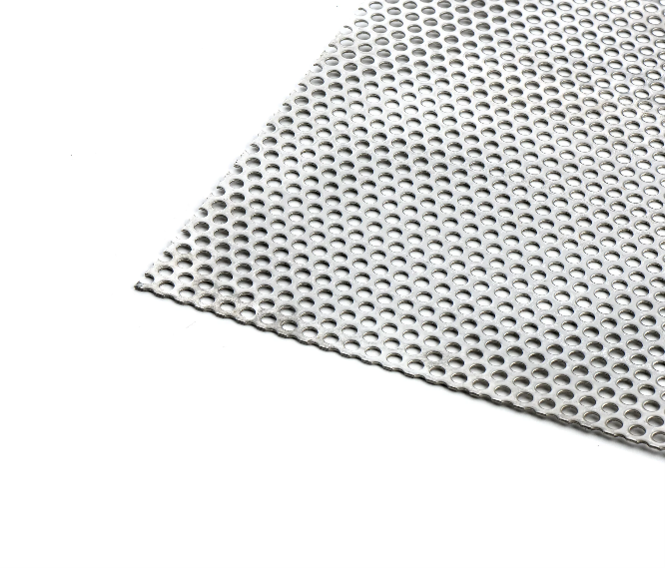
Tấm inox 304 có hệ lỗ tròn bố trí so le
Kiểm soát kích thước lỗ, bước lỗ và khoảng cách đến mép
Bản vẽ gia công đục lỗ inox cần thể hiện hình dạng, kích thước, vị trí lỗ và dung sai. Bước lỗ đo giữa các tâm cần được phân biệt với phần kim loại còn lại giữa hai mép lỗ; khoảng cách đến mép tấm cũng phải xác định rõ cách đo.
Với lỗ nhỏ, lỗ hẹp hoặc vùng có nhiều lỗ sát nhau, cần kiểm tra khả năng chịu tải và dẫn hướng của chày. Khoảng cách bố trí quá nhỏ có thể làm biến dạng lỗ hoặc phần phôi xung quanh. Trong gia công đột lỗ CNC, vị trí và cách bố trí lỗ còn phải được kiểm tra theo chuẩn gá và chương trình thực hiện.
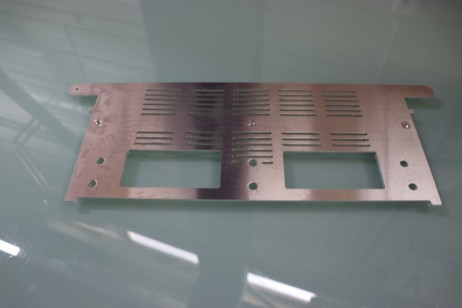
Chi tiết nhiều lỗ
Lựa chọn chày, cối và khe hở đột phù hợp
Khi gia công đột lỗ inox, chày và cối cần phù hợp với hình dạng lỗ, vật liệu và chiều dày phôi. Lưỡi cắt phải được kiểm tra về độ sắc, độ mòn, sứt mẻ và sự căn chỉnh trước khi sản xuất.
Với bộ chày và cối tròn đồng tâm, khe hở một phía là khoảng cách giữa hai lưỡi cắt ở một bên. Khe hở tổng là chênh lệch giữa đường kính lỗ cối và đường kính chày, bằng hai lần khe hở một phía. Cần xác định đúng quy ước khi tra thông số để chọn cối phù hợp.
Khe hở quá nhỏ có thể làm tăng lực đột và độ mòn; khe hở quá lớn có thể làm tăng biến dạng mép và ba via. Giá trị sử dụng cần theo hướng dẫn của bộ dụng cụ và được xác nhận bằng đột thử trên phôi thực tế.
>> Máy khoan cần Nambuk NRD-1600 phát huy hiệu quả ở những môi trường gia công mà yêu cầu quan trọng nhất là độ cứng vững, hạn chế rung và làm việc ổn định khi tải nặng
Yêu cầu bề mặt khi gia công đục lỗ inox
Chất lượng gia công đục lỗ inox cần được đánh giá ở cả mép lỗ và bề mặt tấm. Cần kiểm tra ba via, vết nứt lan ra vùng vật liệu quanh lỗ, độ cong vênh và vết xước. Yêu cầu xử lý mép phải phù hợp với bản vẽ và mục đích sử dụng.
Với tấm có nhiều lỗ, trình tự đột cần được lựa chọn để hạn chế biến dạng tích lũy. Có thể thử phương án đột xen kẽ các vị trí rồi hoàn thành phần còn lại, kết hợp kiểm tra độ phẳng trong quá trình thực hiện.
Để bảo vệ bề mặt khi gia công đột lỗ inox, cần giữ sạch vùng đỡ phôi, kiểm tra các bề mặt tiếp xúc và dùng giải pháp chống xước phù hợp với thiết bị. Sau khi xử lý ba via, phải kiểm tra lại kích thước, mép lỗ và bề mặt thành phẩm.
Quy trình thực hiện và kiểm tra chất lượng lỗ
Quy trình tạo lỗ cần được kiểm soát từ bản vẽ đến thành phẩm, với bước đột thử trước khi sản xuất hàng loạt. Các thông số vận hành phải phù hợp với đúng máy, bộ dụng cụ và vật liệu đang sử dụng.
Đọc bản vẽ và chuẩn bị phôi
Trước khi gia công đột lỗ inox hoặc các kim loại khác, cần xác định vật liệu, chiều dày, hình dạng, kích thước, số lượng lỗ và dung sai. Vị trí lỗ phải được hiểu theo chuẩn kích thước trên bản vẽ; đồng thời thống nhất yêu cầu ba via, độ phẳng và bề mặt cần bảo vệ.
Kiểm tra đúng loại phôi, chiều dày thực tế, độ phẳng và tình trạng bề mặt. Chuẩn bị bộ chày, cối và dụng cụ đo phù hợp. Với gia công đột lỗ CNC, cần kiểm tra dữ liệu bản vẽ, chương trình, quy cách dụng cụ và khả năng gia công của máy trước khi chuyển sang gá đặt.
>> Máy taro đứng WELLCAM GT-20VS series phù hợp với các xưởng cần taro ren trên chi tiết vừa đến lớn theo lô nhỏ, đặc biệt khi các vị trí taro tập trung theo cụm và cần tổ chức thao tác gọn theo trạm.
Gá đặt, thiết lập máy và đột thử
Lắp đúng bộ chày và cối, kiểm tra tình trạng lưỡi cắt, chiều dài làm việc và khe hở đột theo hướng dẫn của dụng cụ. Phôi được định vị và kẹp giữ bằng cơ cấu phù hợp. Việc lắp, chỉnh dụng cụ phải thực hiện khi thiết bị ở trạng thái an toàn theo hướng dẫn vận hành.
Trong gia công đột lỗ CNC, cần kiểm tra chuẩn tọa độ, vị trí kẹp phôi, thứ tự đột và phạm vi làm việc trước khi chạy chương trình. Hành trình, bôi trơn và chế độ vận hành được thiết lập theo hướng dẫn của máy và bộ dụng cụ.
Đột thử trên phôi cùng vật liệu, chiều dày và trạng thái với lô sản xuất. Với đơn hàng gia công đục lỗ inox, cần kiểm tra kích thước, vị trí lỗ, ba via, vết xước và cong vênh của mẫu. Chỉ chuyển sang sản xuất hàng loạt sau khi mẫu đáp ứng yêu cầu và các thiết lập được xác nhận.
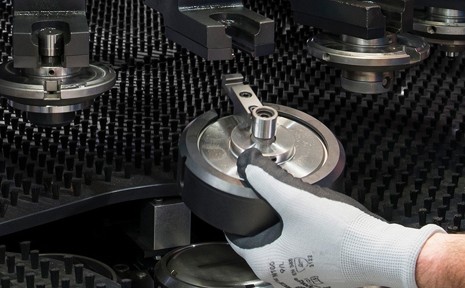
Lắp dụng cụ đột và kẹp tấm trên máy
Gia công, xử lý ba via và kiểm tra thành phẩm
Trong quá trình gia công đột lỗ inox, cần theo dõi mép lỗ, ba via và tình trạng dụng cụ. Khi chất lượng có dấu hiệu thay đổi, cần dừng để kiểm tra nguyên nhân, xử lý rồi xác nhận lại bằng mẫu. Tần suất kiểm tra được xác định theo yêu cầu sản phẩm và mức độ ổn định của quá trình.
Sau khi loại bỏ ba via và làm sạch, thành phẩm gia công đục lỗ inox cần được kiểm tra theo các nhóm yêu cầu:
- Kích thước và hình dạng lỗ: đo đường kính, chiều rộng hoặc kích thước đặc trưng bằng dụng cụ phù hợp với dung sai và chiều dày tấm.
- Vị trí lỗ: kiểm tra tọa độ, bước lỗ và khoảng cách đến mép theo chuẩn bản vẽ. Với yêu cầu kiểm tra vị trí chặt chẽ, có thể sử dụng thiết bị đo quang học hoặc máy đo tọa độ phù hợp.
- Mép lỗ và bề mặt: kiểm tra ba via còn lại, vết nứt lan ra vùng vật liệu quanh lỗ, vết xước, vết lõm và độ phẳng.
Nếu có công đoạn sửa mép hoặc nắn phẳng sau đột, cần đo lại các kích thước liên quan sau khi hoàn thiện.
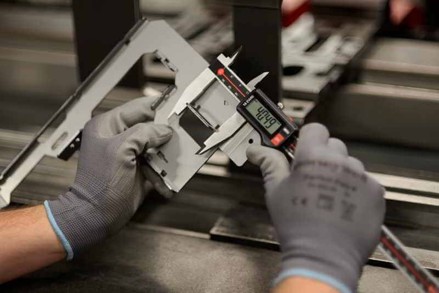
Kiểm tra thành phẩm
>> Máy taro bàn ERLO GROUP SH series là dòng máy taro bàn tự động truyền dây đai (V-belt), thiết kế cho nhu cầu taro lặp lại ổn định, thao tác đơn giản và tối ưu chi phí vận hành trong xưởng.
Cách lựa chọn phương án tạo lỗ phù hợp với công việc
Phương án tạo lỗ cần đáp ứng đồng thời yêu cầu bản vẽ, khả năng thiết bị và hiệu quả sản xuất. Việc lựa chọn nên xét cả công đoạn chuẩn bị, gia công, hoàn thiện và kiểm tra thành phẩm.
Lựa chọn theo vật liệu và yêu cầu của chi tiết
Với gia công đột lỗ inox, cần đối chiếu mác vật liệu, chiều dày và kích thước lỗ với khả năng của máy cùng bộ chày, cối. Lỗ nhỏ, lỗ hẹp hoặc lỗ sát mép cần được xem xét riêng về khả năng chịu tải, dẫn hướng của dụng cụ và nguy cơ biến dạng phôi.
Dung sai kích thước, vị trí, độ phẳng và chất lượng mép phải được xét trước khi chọn công nghệ. Khi dụng cụ hiện có chưa đáp ứng, cần đánh giá phương án dùng dụng cụ chuyên dụng, bổ sung công đoạn hoàn thiện hoặc chuyển sang phương pháp khác.
Lựa chọn theo số lượng và mức độ lặp lại
Dụng cụ thủ công có thể được cân nhắc khi cần tạo ít lỗ và vị trí lỗ nằm trong tầm với của dụng cụ. Với mẫu sản phẩm ổn định, sản lượng lặp lại, khuôn chuyên dụng cần được đánh giá theo chi phí thiết kế, chế tạo, bảo dưỡng và số lượng chi tiết dự kiến.
Gia công đột lỗ CNC phù hợp để xem xét khi chi tiết có nhiều vị trí lỗ hoặc cần thay đổi cách bố trí theo chương trình. Khả năng thực hiện phải được đối chiếu với phạm vi làm việc và bộ dụng cụ sẵn có của máy.
Với đơn hàng gia công đục lỗ inox, nên so sánh tổng thời gian chuẩn bị, thời gian gia công, xử lý ba via, bảo vệ bề mặt và kiểm tra thành phẩm. Phương án được chọn cần đạt yêu cầu bản vẽ với tổng chi phí phù hợp.
>> Máy khoan từ TSYR TZUN FM-35E phù hợp cho xưởng kết cấu – lắp đặt, xưởng gia công tấm và đội bảo trì công nghiệp khi thường xuyên xử lý các lỗ phục vụ bắt bulông
Khi nào nên cân nhắc khoan hoặc cắt bằng tia laser?
Khoan tạo được lỗ tròn xuyên hoặc không xuyên, đồng thời là phương án cần xem xét với kết cấu khó bố trí cối đỡ. Khi lỗ có yêu cầu kích thước và độ nhẵn cao, có thể cần thêm công đoạn doa hoặc gia công tinh phù hợp sau khoan.
Cắt bằng tia laser có thể được xem xét với lỗ hoặc biên dạng phức tạp, thường xuyên thay đổi và chưa có bộ dụng cụ đột tương ứng. Phương pháp này tạo đường cắt theo chương trình mà không cần chày, cối riêng cho từng hình dạng.
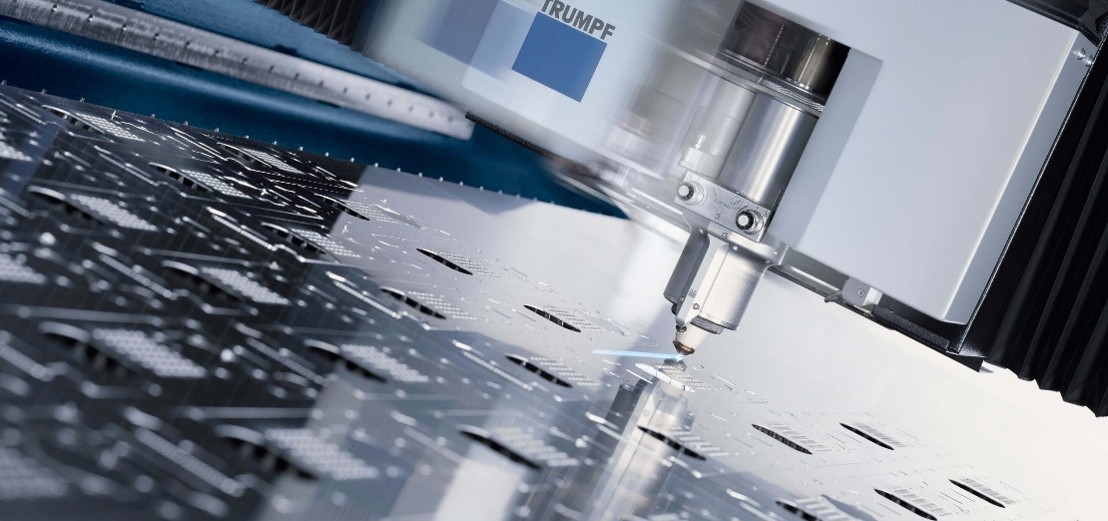
Cắt laser kim loại tấm
Khi lựa chọn cắt bằng tia laser, cần đánh giá khả năng tạo lỗ theo chiều dày, chất lượng mép, ảnh hưởng nhiệt và yêu cầu xử lý sau cắt. Phương án cuối cùng cần được xác nhận bằng khả năng thực tế của thiết bị và kết quả gia công thử.
Lựa chọn đúng công nghệ để nâng chất lượng gia công
Lựa chọn phương án gia công đột lỗ cần dựa trên vật liệu, chiều dày, yêu cầu bản vẽ và sản lượng. Với gia công đột lỗ inox hoặc các đơn hàng gia công đục lỗ inox, xưởng cần chọn đúng thiết bị, bộ chày, cối và khe hở, đồng thời kiểm tra kích thước, ba via và bề mặt sau hoàn thiện. Nếu doanh nghiệp đang tìm kiếm máy công nghiệp chất lượng cao, hãy liên hệ Công ty Cổ phần Thương mại và Công nghệ Á Châu để được tư vấn lựa chọn thiết bị phù hợp với nhu cầu gia công và quy mô sản xuất.
Hà Nội: 0912 002 160 – 083 602 9594
Hồ Chí Minh: 097 958 0571 – 098 858 9709
Chúng tôi cam kết mang đến sản phẩm chính hãng, dịch vụ chuyên nghiệp và giải pháp tối ưu giúp khách hàng nâng cao hiệu quả sản xuất.