Các loại đá mài phổ biến và phạm vi sử dụng
17:16 - 07/10/2026
Mỗi loại đá mài phù hợp với vật liệu, hình dạng chi tiết và nguyên công nhất định. Bài viết phân loại đá mài theo hình dạng, vật liệu và phạm vi sử dụng, đồng thời hướng dẫn lựa chọn dựa trên kích thước, ký hiệu và thông số kỹ thuật, giúp hạn chế sinh nhiệt quá mức, duy trì năng suất và chất lượng bề mặt.
Nội dung bài viết
- Đá mài được phân loại theo những tiêu chí nào?
- Các loại đá mài theo hình dạng và nguyên công
- Các loại đá mài tròn và phạm vi sử dụng
- Các loại đá mài theo vật liệu cần gia công
- Các loại đá mài máy cầm tay và các loại đĩa mài
- Kích thước, ký hiệu và thông số đá mài cần kiểm tra
- Lựa chọn đúng loại đá mài để bảo đảm chất lượng gia công
Đá mài được phân loại theo những tiêu chí nào?
Đá mài không được phân loại theo một tiêu chí duy nhất. Để xác định chính xác các loại đá mài và phạm vi sử dụng, cần kết hợp những tiêu chí sau:
- Vật liệu hạt mài: gồm nhóm thông thường như oxit nhôm, cacbua silic và nhóm siêu cứng như kim cương, nitrua bo lập phương.
- Chất kết dính và kết cấu: gồm liên kết gốm, nhựa, cao su, kim loại, mạ điện và một số dạng liên kết chuyên dụng khác.
- Hình dạng và kích thước: gồm đá thẳng, đá lõm, đá cốc, đá chén, đá trụ, đá phân đoạn, đá định hình và đá cắt. Đây là cơ sở để phân biệt các loại đá mài tròn và các loại đĩa mài.
- Máy và nguyên công sử dụng: gồm đá mài phẳng, mài tròn ngoài, mài lỗ, mài vô tâm, mài dụng cụ và các loại đá mài máy cầm tay.
- Vật liệu cần gia công: từng loại có thể được thiết kế cho thép, thép hợp kim, hợp kim cứng, kim loại màu, kính, gốm, đá hoặc bê tông.
Độ hạt, cấp độ cứng, cấu trúc, kích thước và tốc độ tối đa là những thông số đá mài cần kiểm tra trong từng nhóm sản phẩm. Vì vậy, cách chọn đá mài phải dựa trên cả ký hiệu đá mài, hình dạng, vật liệu chi tiết, loại máy và điều kiện gia công thay vì chỉ dựa vào tên gọi thương mại.
Các loại đá mài theo hình dạng và nguyên công
Hình dạng đá mài quyết định vị trí bề mặt làm việc, diện tích tiếp xúc với phôi và loại nguyên công có thể thực hiện. Khi phân biệt các loại đá mài, cần xác định đá làm việc bằng chu vi hay mặt đầu, thay vì chỉ nhìn hình dáng bên ngoài.
Đá mài thẳng
Đá mài thẳng có dạng tròn phẳng, lỗ lắp nằm ở tâm và thường cắt bằng chu vi ngoài. Đây là một trong các loại đá mài tròn được sử dụng phổ biến cho:
- Mài phẳng bằng máy có trục chính nằm ngang.
- Mài tròn ngoài và mài vô tâm.
- Mài sắc dụng cụ trên máy mài hai đá.
- Mài các bề mặt ngoài có biên dạng đơn giản.
Đá mài thẳng không mặc nhiên được phép mài bằng mặt bên. Nếu thông số kỹ thuật của đá mài không quy định khả năng làm việc ở mặt bên, lực tác dụng theo phương này có thể làm đá nứt hoặc vỡ.
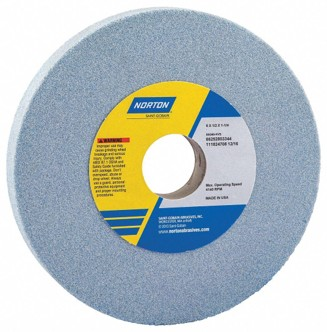
Đá mài thẳng Type 1, có hai mặt phẳng song song, vành ngoài thẳng và lỗ lắp trục ở tâm
>> Máy mài phẳng DAE SAN dòng DGS-520A phù hợp xưởng quy mô trung bình khá trở lên, chạy hàng theo lô và ưu tiên tính nhất quán giữa các mẻ gia công
Đá mài hình cốc thẳng và cốc loe
Đá mài hình cốc có phần thân tạo thành khoang rỗng, bề mặt cắt chủ yếu nằm trên vành mặt đầu. Dạng đá này tạo khoảng thoát giữa thân đá, trục chính và chi tiết gia công.
Đá cốc thẳng thường được sử dụng để mài phẳng bằng mặt đầu, mài sắc dao và gia công các bề mặt cần vùng tiếp xúc tương đối rộng.
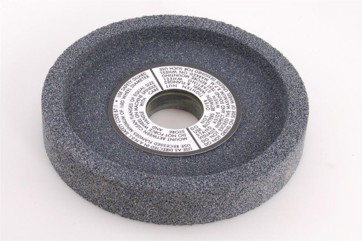
Đá mài cốc thẳng
Đá cốc loe có thành mở rộng ra phía ngoài, phù hợp với một số nguyên công mài dụng cụ và vị trí cần khoảng thoát lớn hơn. Cách chọn đá mài cốc phải căn cứ vào kết cấu máy, kiểu gá, mặt làm việc và tốc độ quay cho phép.
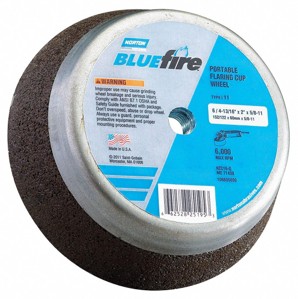
Đá mài cốc loe
>> Máy mài phẳng tự động 3 trục thủy lực DAE SAN dòng DGS-630A hợp xưởng chạy theo lô cần vận hành tự động 3 trục để mài ổn định và ra bề mặt đồng đều
Đá mài hình đĩa
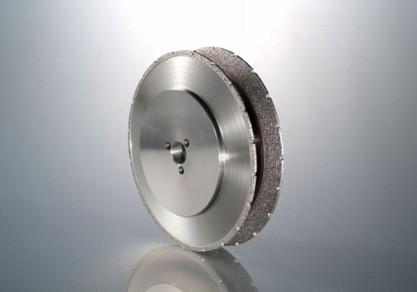
Đá mài hình đĩa thường có thân mỏng hoặc phần giữa được tạo lõm để hình thành vành làm việc hẹp. Cấu tạo này giúp đá tiếp cận các rãnh, cạnh và vị trí có không gian hạn chế, vì vậy thường được dùng trong mài dụng cụ, mài biên dạng hoặc gia công những bề mặt cần khoảng thoát.
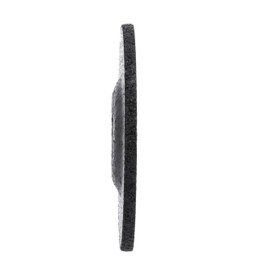
Đá mài hình đĩa mỏng hơn đá cốc, phần giữa lõm nông giống chiếc đĩa, không có thành cốc cao
Đá mài hình trụ và đá mài phân đoạn
Đá mài hình trụ có chiều cao lớn và thường sử dụng mặt đầu để gia công. Loại đá này có thể được lắp trên máy mài phẳng trục đứng nhằm tạo vùng tiếp xúc rộng, thích hợp với bề mặt có diện tích tương đối lớn.
Đá mài phân đoạn không phải một bánh đá liền khối mà gồm nhiều khối đá riêng được cố định trên đầu gá. Kết cấu phân đoạn tạo khoảng trống hỗ trợ thoát phoi và đưa dung dịch làm nguội vào vùng mài. Loại đá này thường được dùng khi cần mài phẳng bề mặt lớn hoặc bóc lượng dư với năng suất cao. Do diện tích tiếp xúc lớn, quá trình gia công phải kiểm soát công suất máy, nhiệt mài và khả năng làm nguội.
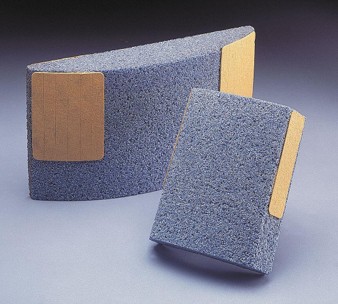
Đá mài phân đoạn
Đá mài định hình
Đá mài định hình có bề mặt làm việc được tạo theo biên dạng cần gia công. Tùy yêu cầu chi tiết, đá có thể được sửa thành dạng rãnh, cung tròn, góc nghiêng, ren hoặc biên dạng đặc biệt. Phương pháp này giúp tạo hình trực tiếp trên phôi nhưng yêu cầu máy có độ cứng vững tốt và biên dạng đá được duy trì chính xác.
Khi sử dụng đá định hình, cần kiểm soát khả năng giữ hình của đá, độ chính xác khi sửa đá, chiều sâu mài và lượng tiến dao. Đá bị mòn không đều sẽ làm sai lệch kích thước và hình dạng bề mặt gia công.
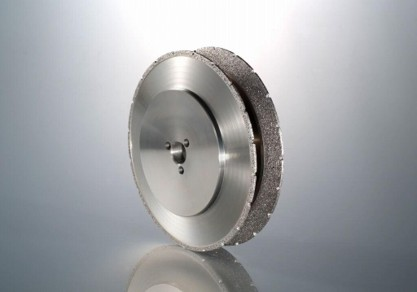
Đá mài định hình có vành đá được tạo sẵn biên dạng cong, góc, rãnh hoặc bậc để truyền hình dạng đó lên chi tiết
>> Máy mài phẳng tự động DAE SAN dòng DGS-1260 2S phù hợp xưởng/nhà máy có mặt bằng và sản lượng lớn, cần chốt bề mặt chuẩn cho tấm, khối chi tiết, đồ gá lớn.
Các loại đá mài tròn và phạm vi sử dụng
Trong gia công cơ khí, mài tròn là nguyên công hoàn thiện các bề mặt trụ, côn hoặc lỗ tròn xoay. Các loại đá mài tròn được lựa chọn theo vị trí bề mặt cần gia công, phương pháp gá chi tiết, hướng chạy dao và yêu cầu về kích thước, độ tròn, độ trụ và độ nhám bề mặt.
Đá mài tròn ngoài
Đá mài tròn ngoài thường có dạng bánh tròn thẳng và làm việc bằng chu vi. Trong quá trình gia công, chi tiết quay quanh trục còn đá mài quay với tốc độ cao để bóc lớp vật liệu trên bề mặt ngoài.
Loại đá này được sử dụng để mài:
- Trục trơn, trục bậc và cổ trục.
- Bạc, chốt, con lăn và chi tiết dạng ống.
- Bề mặt trụ ngoài hoặc mặt côn ngoài.
- Chi tiết cần cải thiện độ tròn, độ trụ và độ nhám sau tiện.
Đối với bề mặt dài, đá mài tiến dao dọc theo trục chi tiết qua nhiều hành trình. Với bề mặt ngắn, rãnh rộng hoặc cổ trục, có thể sử dụng phương pháp tiến dao hướng kính. Cách chọn đá mài tròn ngoài phải dựa trên vật liệu phôi, lượng dư, diện tích tiếp xúc và yêu cầu hoàn thiện bề mặt.
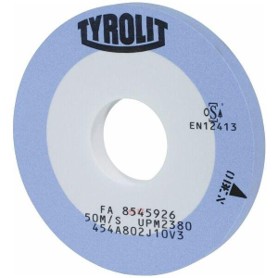
Đá mài tròn ngoài
Đá mài tròn trong
Đá mài tròn trong có đường kính nhỏ hơn lỗ cần gia công và được lắp trên trục mang đá có tốc độ quay cao. Chu vi đá tiếp xúc với bề mặt lỗ để hiệu chỉnh kích thước, độ tròn, độ trụ và độ đồng tâm.
Phạm vi sử dụng chủ yếu gồm:
- Mài lỗ trụ và lỗ côn.
- Mài bạc, vòng ổ lăn, bánh răng và chi tiết dạng ống.
- Hoàn thiện lỗ sau khoan, tiện lỗ hoặc doa.
- Gia công lỗ yêu cầu dung sai kích thước và độ nhám cao.
Do đá có đường kính nhỏ, trục mang đá thường mảnh và dễ bị biến dạng hơn khi lực mài tăng. Vì vậy, quá trình mài tròn trong cần kiểm soát chiều dài nhô của trục, độ cứng vững, lượng tiến dao, khả năng thoát phoi và cung cấp dung dịch làm nguội.
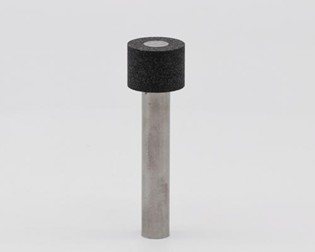
Đá mài tròn trong, đá đường kính nhỏ hoặc đá có cán
>> Máy mài phẳng kiểu cột DAE SAN dòng DGS-2080 2S dành cho nhà máy quy mô lớn cần xử lý tấm phẳng dài, khổ rộng và đồ gá nặng, yêu cầu bề mặt đồng đều giữa nhiều mẻ gia công
Đá mài vô tâm
Trong mài vô tâm, chi tiết không được gá bằng mâm cặp hoặc hai mũi tâm mà đặt trên thanh tỳ, nằm giữa đá mài và đá dẫn. Đá mài thực hiện bóc vật liệu, còn đá dẫn điều khiển tốc độ quay và hướng dịch chuyển của chi tiết.
Mài vô tâm thường áp dụng cho:
- Chốt, trục nhỏ, con lăn và thanh tròn.
- Chi tiết được sản xuất với số lượng lớn.
- Bề mặt trụ ngoài không cần gá theo lỗ tâm.
- Chi tiết yêu cầu duy trì đường kính ổn định giữa các sản phẩm.
Phương pháp chạy xuyên phù hợp với chi tiết trụ thẳng, không có vai cản và có thể dịch chuyển liên tục qua vùng mài. Phương pháp ăn dao ngang phù hợp hơn với chi tiết ngắn, trục bậc hoặc bề mặt có biên dạng. So với nhiều loại đá mài tròn khác, đá dùng cho mài vô tâm thường có chiều rộng lớn để tăng vùng tiếp xúc và năng suất gia công.
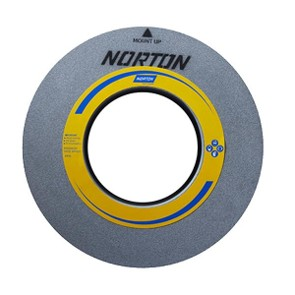
Đá mài vô tâm thường có bề rộng rất lớn, hình dạng giống một bánh trụ dày
Đá mài tròn định hình và mài bậc
Đá mài tròn định hình có chu vi được sửa theo hình dạng cần tạo trên chi tiết. Loại đá này có thể gia công đồng thời đường kính, vai trục, rãnh, cung lượn hoặc nhiều bậc nằm gần nhau.
Phạm vi sử dụng gồm:
- Mài trục bậc và cổ trục có vai.
- Mài rãnh vòng hoặc bán kính chuyển tiếp.
- Mài bề mặt tròn có biên dạng đặc biệt.
- Gia công hàng loạt các chi tiết có hình dạng lặp lại.
Độ chính xác của chi tiết phụ thuộc trực tiếp vào khả năng giữ biên dạng của đá và độ chính xác khi sửa đá. Nếu chu vi đá bị mòn không đều, kích thước bậc, chiều rộng rãnh và bán kính trên chi tiết cũng sẽ thay đổi.
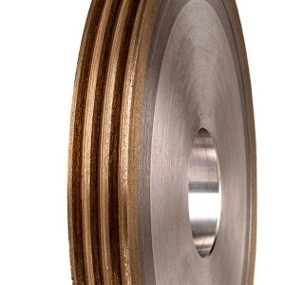
Đá mài tròn định hình và mài bậc có biên dạng, rãnh hoặc các bậc trên vành đá
>> Máy mài phẳng kiểu cột đôi DAE SAN dòng DGS-10150 2S phù hợp xưởng cần máy mài phẳng kiểu cột đôi để mài bề mặt rộng và chi tiết nặng trong sản xuất theo lô ở mức vừa
Các loại đá mài theo vật liệu cần gia công
Vật liệu phôi ảnh hưởng trực tiếp đến loại hạt mài, độ cứng, cấu trúc và chất kết dính của đá. Hạt mài phải đủ cứng để cắt vật liệu nhưng cũng cần có khả năng tự tạo lưỡi cắt mới khi bị cùn. Vì vậy, không có một loại đá mài phù hợp cho mọi nhóm vật liệu.
Đá mài dùng cho thép cacbon và thép hợp kim
Đá chứa hạt ôxit nhôm thường được sử dụng để mài thép cacbon, thép hợp kim và nhiều loại thép dụng cụ. Hạt ôxit nhôm có độ dai tương đối cao, chịu được lực mài phát sinh khi gia công vật liệu có độ bền kéo lớn.
Tùy trạng thái vật liệu, có thể lựa chọn:
- Ôxit nhôm thông thường cho thép chưa tôi và các nguyên công mài phổ thông.
- Ôxit nhôm có độ tinh khiết cao cho thép cứng và nguyên công yêu cầu bề mặt tốt.
- Hạt gốm ôxit nhôm cho mài năng suất cao, lượng bóc vật liệu lớn hoặc sản xuất hàng loạt.
- Đá nitrua bo lập phương cho thép đã tôi, thép dụng cụ và thép gió có độ cứng cao.
Trong các loại đá mài hợp kim, độ cứng của đá không nên được chọn chỉ theo độ cứng của phôi. Cần xét thêm diện tích tiếp xúc, lượng dư, công suất máy, chế độ sửa đá và khả năng làm nguội.
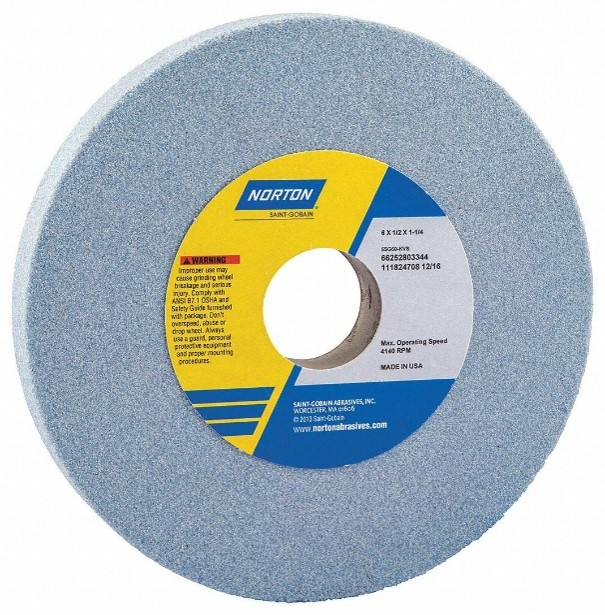
Đá thẳng màu xanh, sử dụng hạt oxit nhôm gốm, áp dụng cho thép cacbon cứng, thép dụng cụ, thép tôi và thép hợp kim
Đá mài dùng cho gang
Cacbit silic thường được sử dụng để mài gang xám và các vật liệu giòn có độ bền kéo tương đối thấp. Hạt cacbit silic cứng, sắc nhưng giòn hơn ôxit nhôm, nhờ đó có thể tạo lưỡi cắt mới trong quá trình mài.
Tuy nhiên, không nên áp dụng một thông số đá cho tất cả các loại gang. Gang cầu, gang hợp kim và gang có tổ chức nền khác nhau có thể yêu cầu hạt ôxit nhôm, hạt gốm hoặc cấu trúc đá khác. Cách chọn đá mài phải dựa trên cơ tính, tổ chức vật liệu và dạng nguyên công cụ thể.
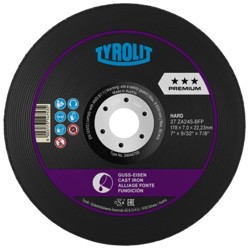
Đá dạng cốc màu đen, được TYROLIT thiết kế cho mài diện rộng, mài cạnh và vát mép chi tiết gang
>>Máy mài phẳng CNC DAE SAN DGS-630CNC phù hợp cho xưởng cơ khí quy mô nhỏ đến vừa, gia công khuôn nhỏ, đồ gá và chi tiết dạng tấm kích thước vừa
Đá mài dùng cho nhôm, đồng và kim loại màu
Nhôm, đồng, đồng thau và một số kim loại màu có độ dẻo cao nên phoi dễ bám vào khoảng trống giữa các hạt mài. Hiện tượng bết phoi làm giảm khả năng cắt, tăng lực mài và tăng nhiệt tại bề mặt chi tiết.
Đá cacbit silic có cấu trúc thoáng thường được lựa chọn cho nhóm vật liệu này. Đá cần có khả năng thoát phoi tốt và được sửa định kỳ để duy trì bề mặt cắt. Khi mài nhôm hoặc hợp kim nhôm, cần sử dụng loại đá được nhà sản xuất chỉ định phù hợp với vật liệu, đồng thời kiểm soát dung dịch làm nguội và nguy cơ bết phoi.
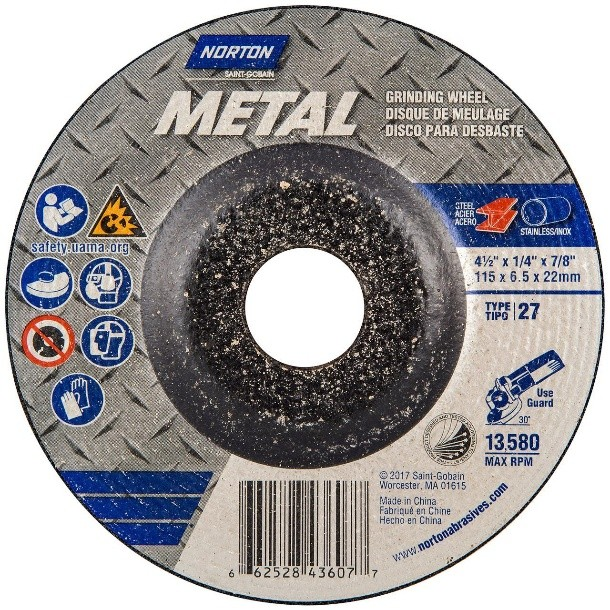
Đá lõm tâm Type 27 có liên kết hạn chế bám phoi, dùng cho nhôm, đồng, đồng thau và đồng thiếc
Đá mài dùng cho hợp kim cứng
Cụm từ các loại đá mài hợp kim thường được sử dụng để chỉ đá dùng gia công hợp kim cứng nền cacbit vonfram, cacbit titan hoặc các vật liệu làm dao có độ cứng cao. Đối với nhóm này, đá mài kim cương thường cho khả năng cắt và giữ kích thước tốt hơn đá mài thông thường.
Các loại đá mài kim cương có thể sử dụng chất kết dính nhựa, kim loại hoặc gốm tùy yêu cầu bóc vật liệu, giữ biên dạng và hoàn thiện bề mặt. Đá có chất kết dính nhựa thường phù hợp với mài tinh và mài sắc dụng cụ, chất kết dính kim loại có khả năng giữ hạt và chống mài mòn cao hơn.
Khi chọn các loại đá mài hợp kim, cần phân biệt rõ hợp kim cứng với thép hợp kim. Đá kim cương phù hợp với cacbit vonfram nhưng không phải lựa chọn thông thường để mài thép, đặc biệt trong điều kiện phát sinh nhiệt cao. Với thép đã tôi và thép gió, đá nitrua bo lập phương thường phù hợp hơn.
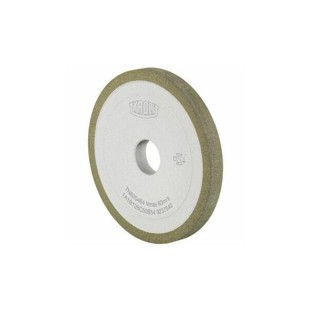
Đá kim cương liên kết nhựa, có lõi kim loại giảm rung, dùng trực tiếp cho hợp kim cứng tungsten carbide
Đá mài dùng cho kính và vật liệu gốm
Kính và gốm kỹ thuật có độ cứng cao nhưng giòn, dễ nứt hoặc sứt cạnh khi lực mài và nhiệt độ không được kiểm soát. Các loại đá mài kính thường sử dụng hạt kim cương để gia công cạnh, tạo vát, sửa kích thước hoặc hoàn thiện bề mặt.
Tùy nguyên công, các loại đá mài kính có thể có vành làm việc liên tục hoặc phân đoạn. Vành liên tục hỗ trợ tạo bề mặt và cạnh ổn định, trong khi kết cấu phân đoạn tăng khả năng thoát phoi và đưa dung dịch làm nguội vào vùng gia công. Cỡ hạt nhỏ phù hợp với mài tinh, còn cỡ hạt lớn hơn được dùng khi cần bóc lượng dư cao.
Đối với gốm kỹ thuật, đá kim cương cũng thường được sử dụng nhờ độ cứng và khả năng giữ biên dạng. Tuy nhiên, chế độ mài cần được thiết lập thận trọng để hạn chế nứt dưới bề mặt và sứt mép chi tiết.
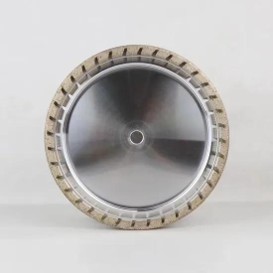
Đá kim cương dạng pellet/phân đoạn, dùng mài diện rộng thạch anh, kính kỹ thuật và vật liệu gốm cứng giòn
>> Máy mài phẳng CNC DAE SAN DGS-1050CNC phù hợp cho xưởng sản xuất theo lô quy mô vừa đến lớn có nhu cầu mài chi tiết dài và bề mặt rộng như tấm lớn
Đá mài dùng cho vật liệu chịu nhiệt và vật liệu khó gia công
Hợp kim gốc niken, hợp kim gốc coban và một số vật liệu chịu nhiệt có độ bền cao ở nhiệt độ lớn, khả năng dẫn nhiệt thấp và dễ gây mòn đá. Tùy từng vật liệu và nguyên công, có thể sử dụng hạt gốm ôxit nhôm, nitrua bo lập phương hoặc đá mài chuyên dụng do nhà sản xuất chỉ định.
Với nhóm vật liệu này, lựa chọn hạt mài mới chỉ là bước đầu. Người vận hành còn phải kiểm soát chất kết dính, độ cứng đá, cấu trúc lỗ rỗng, chế độ sửa đá và lưu lượng dung dịch làm nguội để hạn chế cháy bề mặt và suy giảm chất lượng chi tiết.
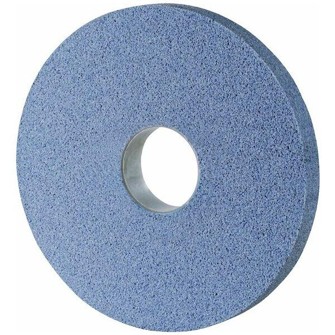
Đá STRATO ULTRA có kết cấu độ rỗng cao, dùng cho hợp kim nền niken chịu nhiệt
Các loại đá mài máy cầm tay và các loại đĩa mài
Các loại đá mài máy cầm tay được thiết kế cho những nguyên công khác nhau như cắt vật liệu, mài phá, làm sạch mối hàn, tạo vát và hoàn thiện bề mặt. Mặc dù đều lắp trên máy mài góc, các loại đĩa mài có kết cấu, bề mặt làm việc và khả năng chịu lực khác nhau nên không được sử dụng thay thế tùy ý.
Đá mài lõm tâm dùng để mài phá
Đá mài lõm tâm thường có thân tương đối dày, được gia cường để chịu lực khi mài bằng mặt bên. Loại đá này phù hợp với các công việc:
- Mài phẳng và làm sạch mối hàn.
- Loại bỏ ba via và phần kim loại thừa.
- Mài vát mép trước khi hàn.
- Sửa cạnh và bóc lượng dư trên chi tiết kim loại.
Trong các loại đá mài máy cầm tay, đá mài lõm tâm có khả năng bóc vật liệu mạnh nhưng bề mặt sau gia công thường chưa đủ mịn cho yêu cầu hoàn thiện. Đá dùng cho thép, thép không gỉ và nhôm cần được lựa chọn riêng để hạn chế bết phoi, nhiễm bẩn vật liệu hoặc sinh nhiệt quá mức.
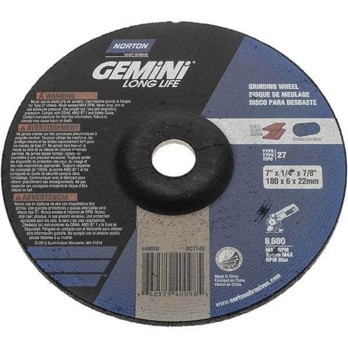
Đá Type 27 có phần tâm thấp hơn mặt làm việc, thân tương đối dày, dùng mài phá và xử lý mối hàn
>> Máy mài phẳng kiểu cột đôi DAE SAN dòng DGS-13250 2S dành cho xưởng quy mô lớn thường xuyên mài tấm và khối chi tiết lớn hơn
Đĩa cắt kim loại
Đĩa cắt có chiều dày nhỏ và làm việc bằng chu vi ngoài. Loại đĩa này được sử dụng để cắt thép tấm, thanh thép, bu lông, ống và thép hình. Đĩa càng mỏng thường cắt càng nhanh và tạo đường cắt hẹp, nhưng khả năng chịu lực ngang cũng thấp hơn.
Đĩa cắt chỉ được sử dụng theo đúng phương cắt quy định. Không dùng mặt bên của đĩa để mài, sửa ba via hoặc ép nghiêng trong rãnh cắt vì kết cấu mỏng không đủ khả năng chịu lực ngang. Một số sản phẩm được thiết kế cho nhiều nguyên công chỉ được sử dụng theo đúng ký hiệu và hướng dẫn riêng của nhà sản xuất.
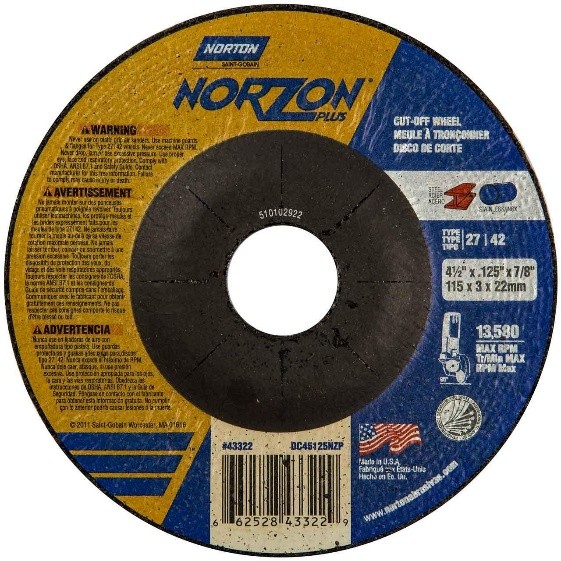
Đĩa Type 41 dạng phẳng và rất mỏng, chuyên cắt thép cacbon, thép không gỉ và kim loại.
Đĩa nhám xếp
Đĩa nhám xếp gồm nhiều lá nhám được bố trí chồng lên nhau quanh tâm đĩa. Khi làm việc, các lớp hạt mài mới lần lượt xuất hiện, giúp duy trì khả năng cắt trong quá trình sử dụng.
So với đá mài phá, đĩa nhám xếp bóc vật liệu nhẹ hơn nhưng tạo bề mặt đồng đều hơn. Loại đĩa này thích hợp để làm phẳng mối hàn, xóa vết xước, sửa cạnh và chuẩn bị bề mặt trước khi sơn hoặc đánh bóng.
Đĩa dạng phẳng tạo vùng tiếp xúc rộng và phù hợp với hoàn thiện bề mặt. Đĩa dạng côn tập trung lực mài tốt hơn nên thường được dùng để xử lý mối hàn và bóc lượng dư. Cỡ hạt thô cho khả năng mài mạnh, còn cỡ hạt nhỏ phù hợp với bước hoàn thiện.
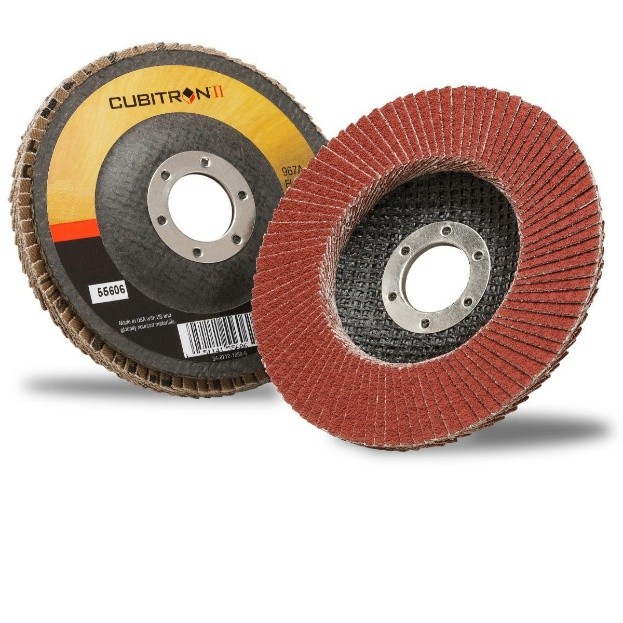
Các lá nhám nhỏ được xếp chồng quanh đĩa, dùng mài mối hàn, tẩy lớp oxit và hoàn thiện bề mặt.
Đĩa sợi mài
Đĩa sợi mài sử dụng hạt mài phủ trên nền sợi cứng và phải được lắp cùng đế đỡ phù hợp. Loại đĩa này có khả năng bóc vật liệu nhanh, phù hợp để làm sạch mối hàn, loại bỏ gỉ, sửa bề mặt kim loại và tạo độ nhám trước khi phủ bề mặt.
So với các loại đĩa mài kết khối, đĩa sợi có độ linh hoạt cao hơn nhưng phụ thuộc nhiều vào đế đỡ. Đường kính đĩa, đường kính đế, tốc độ cho phép và kiểu lắp phải tương thích với máy. Không sử dụng đĩa sợi khi thiếu đế đỡ hoặc lắp sai loại đế.
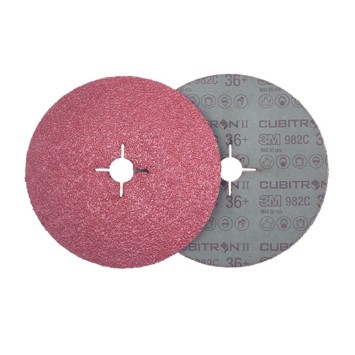
Đĩa nhám phẳng có lớp hạt mài phủ trên nền sợi cứng, khi sử dụng phải lắp cùng đế đỡ
>> Máy mài phẳng tự động DAE SAN dòng DGS-1050 2S phù hợp nhà máy hoặc xưởng quy mô lớn, xử lý các bề mặt phẳng kích thước lớn
Đĩa kim cương dùng cho đá, bê tông và vật liệu gốm
Các loại lưỡi mài đá sử dụng hạt kim cương thường được dùng để cắt gạch, đá tự nhiên, bê tông và một số vật liệu gốm. Tùy yêu cầu gia công, đĩa có thể sử dụng vành liên tục, vành phân đoạn hoặc vành có rãnh hỗ trợ thoát phoi.
Vành liên tục phù hợp khi cần hạn chế sứt cạnh trên gạch và vật liệu giòn. Vành phân đoạn hỗ trợ thoát bụi và tản nhiệt tốt hơn khi cắt bê tông hoặc vật liệu xây dựng. Khi lựa chọn các loại lưỡi mài đá, cần kiểm tra rõ vật liệu được phép gia công và phương pháp cắt khô hoặc cắt có làm nguội.
Đĩa cắt kim cương và đĩa mài kim cương không có cùng chức năng. Đĩa cắt làm việc chủ yếu bằng vành ngoài, trong khi đá mài chén kim cương sử dụng mặt có các phân đoạn kim cương để mài bề mặt bê tông, gạch hoặc đá. Không dùng đá mài chén thay cho đĩa cắt.
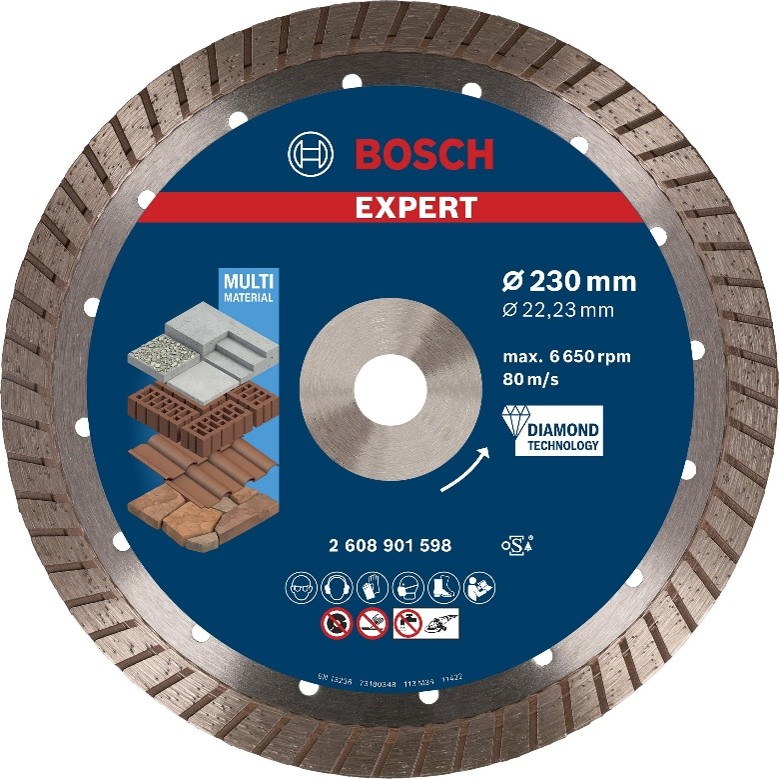
Đĩa kim cương có vành turbo/phân đoạn.
Đĩa làm sạch và hoàn thiện bề mặt
Nhóm này gồm đĩa sợi không dệt, đĩa làm sạch gỉ và một số loại đĩa đánh bóng. Chúng được sử dụng để loại bỏ lớp ôxit, sơn cũ, vết cháy và tạp chất bề mặt mà không cần bóc lượng vật liệu lớn.
Chổi thép dạng đĩa cũng thường được lắp trên máy mài góc nhưng không phải đá mài. Chổi thép chủ yếu dùng để làm sạch gỉ, xỉ hàn và lớp phủ. Người vận hành cần sử dụng đúng tấm chắn bảo vệ và tốc độ cho phép vì các sợi thép có thể văng ra trong quá trình làm việc.
Kiểm tra kích thước và tốc độ trước khi lắp đĩa
Kích thước các loại đá cắt và đĩa mài thường được thể hiện theo đường kính ngoài, chiều dày và đường kính lỗ. Các đường kính phổ biến trên máy cầm tay gồm 100, 115, 125, 150, 180 và 230 mm, nhưng không phải máy nào cũng sử dụng được toàn bộ các kích thước này.
Khi kiểm tra kích thước các loại đá cắt, cần đối chiếu đồng thời:
- Đường kính đĩa với kích thước máy và tấm chắn bảo vệ.
- Đường kính lỗ với trục và mặt bích lắp đĩa.
- Chiều dày đĩa với loại nguyên công.
- Tốc độ lớn nhất ghi trên đĩa với tốc độ quay của máy.
- Vật liệu gia công với phạm vi sử dụng được nhà sản xuất công bố.
Cách chọn đá mài an toàn là lựa chọn đúng loại đĩa cho từng nguyên công, giữ nguyên tấm chắn và sử dụng đúng mặt bích. Không lắp đĩa quá lớn bằng cách tháo tấm chắn, không sử dụng đĩa bị nứt hoặc sứt và không vận hành nếu tốc
>> Máy mài phẳng tự động DAE SAN dòng DGS-850 2S rất hợp công đoạn hoàn thiện bề mặt lắp ghép sau phay, tiện hoặc tôi nhiệt.
Kích thước, ký hiệu và thông số đá mài cần kiểm tra
Trước khi lắp đá lên máy, cần kiểm tra đồng thời kích thước, hình dạng, thành phần và tốc độ làm việc. Chỉ đối chiếu đường kính ngoài là chưa đủ vì hai viên đá cùng kích thước vẫn có thể khác hoàn toàn về hạt mài, cỡ hạt, độ cứng, cấu trúc và phạm vi sử dụng.
Kích thước cơ bản của đá mài
Kích thước đá mài thường được thể hiện theo thứ tự D × T × H, trong đó:
- D là đường kính ngoài của đá.
- T là chiều dày hoặc chiều rộng đá.
- H là đường kính lỗ lắp.
Ví dụ, thông số 125 × 1,0 × 22,23 mm biểu thị đĩa có đường kính ngoài 125 mm, chiều dày 1,0 mm và đường kính lỗ 22,23 mm. Với đá có phần lõm, vành mài hoặc kết cấu đặc biệt, bản vẽ kích thước có thể bổ sung chiều sâu phần lõm, chiều rộng vành và đường kính bậc lắp.
Khi kiểm tra kích thước các loại đá cắt, cần đối chiếu đủ đường kính, chiều dày và lỗ lắp. Đĩa có cùng đường kính ngoài nhưng khác chiều dày sẽ có khả năng cắt, độ ổn định và phạm vi sử dụng khác nhau.
Ký hiệu hình dạng đá mài
Mã hình dạng cho biết kết cấu và bề mặt làm việc của đá. Một số dạng thường gặp gồm:
Mã dạng | Hình dạng và công dụng cơ bản |
1 | Đá thẳng, thường mài bằng chu vi |
6 | Đá cốc thẳng, làm việc chủ yếu bằng mặt đầu |
11 | Đá cốc loe, dùng trong mài dụng cụ và một số nguyên công mài mặt |
12 | Đá dạng đĩa lõm, phù hợp với mài dụng cụ và vị trí cần khoảng thoát |
27 | Đá lõm tâm dùng cho mài phá bằng máy cầm tay |
41 | Đĩa cắt phẳng, chỉ cắt bằng chu vi |
42 | Đĩa cắt lõm tâm có gia cường |
Mã dạng chỉ xác định hình học của đá, không thể hiện đầy đủ vật liệu hạt mài hoặc chất lượng gia công. Vì vậy, cách chọn đá mài không được dựa riêng vào mã hình dạng.
>> Máy mài phẳng tự động 3 trục thủy lực DAE SAN dòng DGS-1050A lựa chọn cho xưởng quy mô lớn, chạy sản lượng và gia công các chi tiết phẳng kích thước lớn.
Cách đọc ký hiệu trên đá mài thông thường
Một ký hiệu đá mài thông thường có thể được trình bày theo dạng A 46 K 6 V. Ý nghĩa cơ bản như sau:
Thành phần | Ý nghĩa |
A | Hạt mài ôxit nhôm |
46 | Cỡ hạt mài |
K | Cấp độ cứng của đá |
6 | Cấu trúc và khoảng cách giữa các hạt |
V | Chất kết dính gốm |
Ngoài A dùng cho ôxit nhôm, ký hiệu C thường chỉ hạt cacbit silic. Nhà sản xuất có thể bổ sung chữ hoặc số ở đầu và cuối để thể hiện biến thể hạt mài, công thức chất kết dính hoặc mã nhận dạng sản phẩm.
Số cỡ hạt nhỏ biểu thị hạt tương đối thô, phù hợp với bóc lượng dư lớn. Số cỡ hạt cao biểu thị hạt mịn hơn, thường được lựa chọn khi cần cải thiện độ nhám bề mặt.
Chữ cái chỉ cấp độ cứng thể hiện khả năng của chất kết dính trong việc giữ hạt mài. Đây không phải độ cứng của bản thân hạt. Trong hệ ký hiệu phổ biến, cấp A mềm nhất và độ cứng tăng dần đến Z.
Chỉ số cấu trúc thể hiện mật độ hạt và khoảng trống trong đá. Cấu trúc đặc có nhiều hạt cắt trên một đơn vị diện tích, còn cấu trúc thoáng tạo thêm không gian chứa phoi và đưa dung dịch làm nguội vào vùng mài. Thang số cụ thể cần được đối chiếu với tài liệu của nhà sản xuất.
Các mã chất kết dính thường gặp gồm V cho chất kết dính gốm, B cho chất kết dính nhựa, BF cho chất kết dính nhựa có gia cường, R cho cao su và S cho silicat.
Ký hiệu đá mài kim cương và nitrua bo lập phương
Thông số kỹ thuật của đá mài siêu cứng thường bổ sung nồng độ hạt mài. Ký hiệu D biểu thị kim cương, còn B biểu thị nitrua bo lập phương khi nằm tại vị trí loại hạt mài.
Ví dụ, trong ký hiệu D 120 N 100 M, D là hạt kim cương, 120 là cỡ hạt, N là cấp độ cứng, 100 là nồng độ hạt và M là chất kết dính kim loại. Vị trí của từng ký tự rất quan trọng vì cùng một chữ cái có thể mang ý nghĩa khác nhau trong các hệ ký hiệu đá mài.
Tốc độ và thông tin an toàn trên nhãn đá
Nhãn đá phải thể hiện tốc độ lớn nhất cho phép theo mét trên giây, vòng mỗi phút hoặc cả hai. Tốc độ quay lớn nhất của máy không được vượt quá giá trị ghi trên đá. Đường kính đá càng lớn thì số vòng quay cho phép càng giảm nếu vận tốc chu vi không thay đổi.
Ngoài thông số đá mài, cần kiểm tra vật liệu được phép gia công, hướng quay nếu có, phương pháp cắt khô hoặc có làm nguội, loại máy phù hợp, biểu tượng bảo hộ và cảnh báo không được mài bằng mặt bên. Đá có dấu hiệu nứt, sứt, cong hoặc hư hỏng không được đưa vào sử dụng.
Lựa chọn đúng loại đá mài để bảo đảm chất lượng gia công
Các loại đá mài khác nhau về hình dạng, hạt mài, cỡ hạt, độ cứng, cấu trúc, chất kết dính và phạm vi sử dụng. Vì vậy, cách chọn đá mài cần dựa trên vật liệu phôi, nguyên công, lượng dư, độ nhám yêu cầu và loại máy sử dụng. Trước khi lắp, người vận hành phải kiểm tra đầy đủ kích thước, ký hiệu đá mài, thông số kỹ thuật của đá mài và tốc độ lớn nhất cho phép để duy trì chất lượng gia công và bảo đảm an toàn.
Để lựa chọn máy mài phù hợp với vật liệu, kích thước chi tiết, độ chính xác và năng suất sản xuất, hãy liên hệ Công ty Cổ phần Thương mại và Công nghệ Á Châu. Đội ngũ của Á Châu hỗ trợ tư vấn máy mài và giải pháp máy công cụ dựa trên yêu cầu gia công thực tế của từng doanh nghiệp.
Hà Nội: 0912 002 160 – 083 602 9594
Hồ Chí Minh: 097 958 0571 – 098 858 9709
Chúng tôi cam kết mang đến sản phẩm chính hãng, dịch vụ chuyên nghiệp và giải pháp tối ưu giúp khách hàng nâng cao hiệu quả sản xuất.