Cách chọn mũi khoan phù hợp với từng vật liệu
11:46 - 09/10/2026
Chọn mũi khoan cần dựa trên độ cứng, cấu trúc và cơ chế tạo phoi của vật liệu, đồng thời kiểm tra vật liệu mũi, hình học phần cắt, đường kính, chiều sâu làm việc, kiểu chuôi, khả năng thoát phoi và sự tương thích với máy. Bài viết hướng dẫn cách chọn mũi khoan phù hợp cho kim loại, vật liệu phi kim và các điều kiện gia công phổ biến, thay vì chỉ dựa vào hình dạng hoặc giá bán.
Nội dung bài viết
Cần xác định gì trước khi chọn mũi khoan?
Cách chọn mũi khoan không nên chỉ dựa vào đường kính hoặc tên gọi sản phẩm. Trước khi lựa chọn, cần xác định vật liệu chi tiết, yêu cầu của lỗ, khả năng của máy và sản lượng gia công.
Vật liệu và trạng thái của chi tiết
Cần xác định chi tiết được làm từ thép, thép không gỉ, gang, nhôm, gỗ, nhựa, composite, gạch hay bê tông. Với kim loại, phải kiểm tra thêm mác vật liệu, độ cứng và trạng thái nhiệt luyện. Nếu chi tiết có lớp phủ, cốt thép hoặc gồm nhiều lớp, mũi khoan phải phù hợp với toàn bộ kết cấu cần gia công.
Kích thước và yêu cầu của lỗ
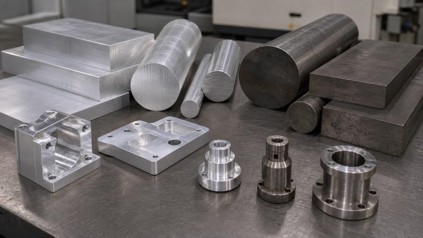
Các thông tin cần kiểm tra gồm đường kính, chiều sâu, lỗ thông hay lỗ không thông, dung sai, độ nhám và yêu cầu hạn chế ba via. Khoan lỗ sâu đòi hỏi khả năng thoát phoi và làm mát tốt hơn. Nên chọn mũi có chiều dài làm việc vừa đủ để hạn chế uốn, rung và lệch tâm.
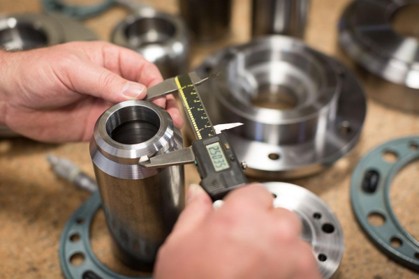
Đo đường kính trong của lỗ trên chi tiết thực tế
Loại máy và điều kiện gá đặt
Cần xem xét loại máy, dải tốc độ trục chính, công suất, độ đảo, độ cứng vững và khả năng cấp dung dịch làm mát. Mũi hợp kim cứng chịu mài mòn tốt nhưng yêu cầu máy và hệ thống gá ổn định. Dạng chuôi phải tương thích với đầu cặp hoặc trục chính. Khi khoan tường và bê tông, chế độ xoay, va đập hoặc khoan búa phải phù hợp với thiết kế của mũi.
>> Máy khoan bàn ERLO GROUP V series phù hợp cho bảo trì–lắp ráp: khoan lỗ nhỏ–trung bình, thao tác nhanh gọn và các công việc lặp lại cần kiểm soát.
Sản lượng gia công
Công việc đơn chiếc có thể ưu tiên mũi dễ sử dụng, dễ mài lại và chi phí thấp. Sản xuất hàng loạt cần đánh giá tuổi bền, thời gian thay mũi, năng suất và chi phí trên mỗi lỗ. Tốc độ quay cùng lượng tiến dao phải được lựa chọn theo vật liệu, đường kính mũi và khuyến nghị của nhà sản xuất.
Như vậy, cách chọn mũi khoan phù hợp cần dựa trên đầy đủ điều kiện gia công thay vì chỉ nhìn vào kích thước hoặc giá bán.
Cách chọn mũi khoan cho từng loại kim loại
Kim loại có độ cứng, độ dẻo, khả năng dẫn nhiệt và đặc tính tạo phoi khác nhau. Vì vậy, cách chọn mũi khoan cần dựa trên đúng mác vật liệu, trạng thái nhiệt luyện, sản lượng và độ cứng vững của máy, thay vì sử dụng một loại mũi cho mọi chi tiết.
Mũi khoan sắt loại tốt cần đáp ứng những yêu cầu nào?
Trong cách gọi thông thường, mũi khoan sắt chủ yếu được dùng để khoan thép cacbon và thép kết cấu. Mũi thép gió phù hợp với công việc phổ thông và sản lượng thấp; mũi thép gió pha côban có khả năng duy trì độ cứng tốt hơn khi nhiệt độ cắt tăng; mũi hợp kim cứng phù hợp với sản xuất hàng loạt trên máy và hệ thống gá có độ cứng vững cao. Một mũi khoan sắt loại tốt cần có hai lưỡi cắt cân đối, độ đồng tâm tốt, đầu mũi sắc và rãnh thoát phoi phù hợp. Với thép cacbon thấp dễ tạo phoi dài, cần đặc biệt chú ý khả năng bẻ và đưa phoi ra khỏi lỗ.
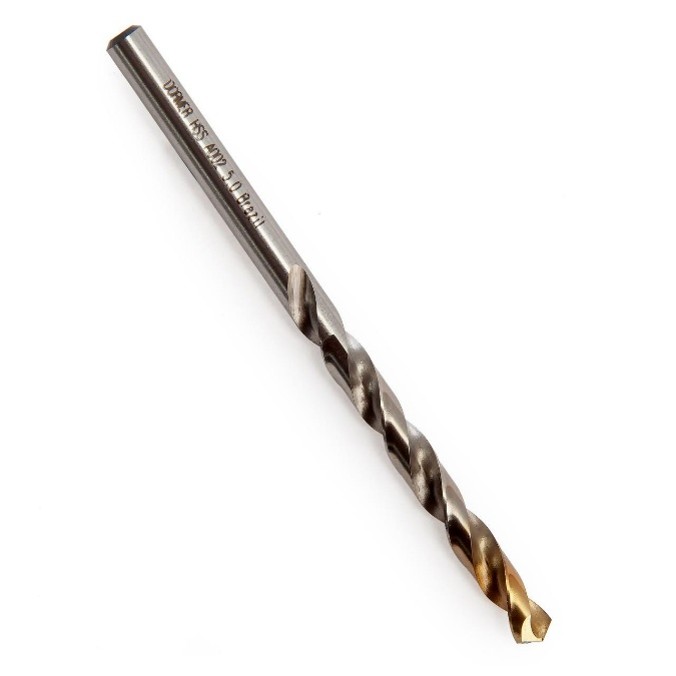
Mũi khoan sắt
Cách chọn mũi khoan cho thép không gỉ
Thép không gỉ austenit và duplex khó thoát nhiệt, dễ tạo phoi dài và có khả năng biến cứng khi gia công. Nên chọn mũi có lưỡi cắt sắc, hình học bẻ phoi phù hợp và độ bền nhiệt tốt. Mũi thép gió pha côban có thể đáp ứng công việc đơn chiếc hoặc sản lượng vừa; mũi hợp kim cứng và mũi có lớp phủ phù hợp được ưu tiên khi gia công hàng loạt trên máy ổn định. Lượng tiến dao phải đủ để lưỡi cắt bóc vật liệu, tránh để mũi cọ xát kéo dài trên bề mặt. Dung dịch làm mát cần được cấp ổn định để hỗ trợ thoát phoi và hạn chế nhiệt.
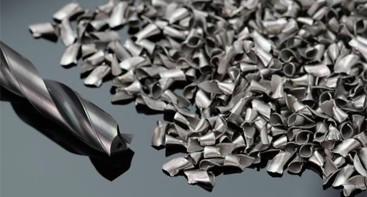
Mũi carbide OSG ADO-SUS có lớp phủ và đường cấp dung dịch làm mát bên trong, được thiết kế cho thép không gỉ và hợp kim titan.
>> Máy khoan bàn Frejoth UMD-25V phù hợp khi thường xuyên khoan lỗ lớn hơn mức phổ thông và cần máy chắc để giảm rung.
Cách chọn mũi khoan cho nhôm và kim loại màu
Nhôm có độ dẻo cao nên phoi dễ bám vào lưỡi cắt, gây lẹo dao, xước thành lỗ và tạo ba via ở miệng thoát. Mũi khoan nên có lưỡi cắt sắc, rãnh thoát phoi rộng và bề mặt rãnh nhẵn. Có thể lựa chọn mũi không phủ hoặc lớp phủ chuyên dùng có hệ số ma sát thấp, thay vì mặc định sử dụng mọi loại mũi phủ màu. Hợp kim nhôm chứa nhiều silic có tính mài mòn cao hơn nên cần mũi chịu mòn tốt. Đồng, đồng thau và đồng thanh cũng phải được lựa chọn theo độ dẻo cùng khả năng tạo phoi của từng hợp kim.
Mũi chuyên nhôm thường có rãnh thoát phoi nhẵn, hình học cắt sắc và khoảng chứa phoi lớn để hạn chế phoi nhôm bám dính.
Cách chọn mũi khoan cho gang
Gang xám thường tạo phoi ngắn nhưng có tính mài mòn, trong khi gang cầu và gang graphit dạng vermicular tạo lực cắt cao hơn. Công việc đơn chiếc có thể sử dụng mũi thép gió phù hợp, còn sản xuất hàng loạt nên cân nhắc mũi hợp kim cứng hoặc mũi có bề mặt chịu mòn. Hình học lưỡi cắt phải đủ bền để hạn chế mẻ cạnh. Việc khoan khô hay sử dụng dung dịch làm mát cần tuân theo loại gang và khuyến nghị của nhà sản xuất mũi.
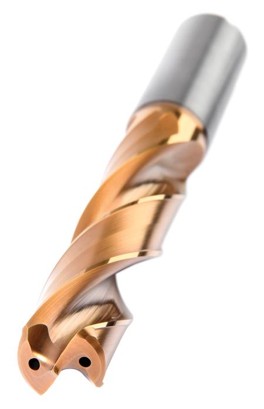
Mũi carbide HPR chuyên gia công gang, dùng được cho nhóm vật liệu ISO K và có các phiên bản chiều sâu đến 8×D
Cách chọn mũi cho thép tôi cứng, titan và hợp kim chịu nhiệt
Thép tôi cứng làm mũi mòn nhanh nên thường cần mũi hợp kim cứng chuyên dụng, lớp phủ chịu nhiệt và tốc độ cắt thấp hơn để kiểm soát nhiệt. Titan có độ dẫn nhiệt thấp, độ bền cao và dễ biến cứng, do đó cần lưỡi cắt sắc, hệ thống gá chắc chắn và khả năng cấp dung dịch làm mát tốt. Với hợp kim nền niken, mũi phải có lưỡi cắt đủ bền để chịu tải và nhiệt cao. Những vật liệu này không nên gia công bằng chế độ dành cho thép thông thường.
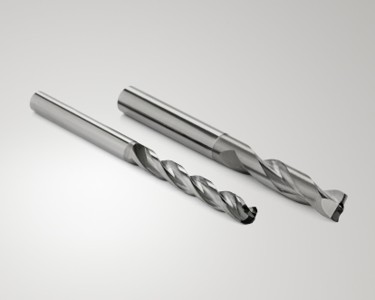
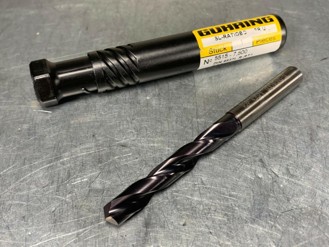
Mũi carbide phủ chịu nhiệt và mài chính xác.
>> Máy khoan đứng ERLO GROUP C series sử dụng bàn làm việc trượt kết hợp với đầu khoan cố định, cho phép gia công linh hoạt trên nhiều loại chi tiết mà vẫn đảm bảo độ chính xác.
Cách chọn mũi khoan cho vật liệu phi kim
Vật liệu phi kim có cơ chế tạo lỗ rất khác nhau: gỗ dễ xé thớ, nhựa dễ biến dạng do nhiệt, vật liệu cốt sợi có nguy cơ tách lớp, còn tường và bê tông cần đầu khoan đủ cứng để phá vỡ vật liệu. Vì vậy, cách chọn mũi khoan phải dựa trên vật liệu cụ thể, đường kính và chiều sâu lỗ, yêu cầu chất lượng bề mặt, phương thức khoan và loại máy sử dụng.
Cách chọn mũi khoan cho gỗ
Đối với gỗ tự nhiên và gỗ công nghiệp, nên chọn mũi có đầu định tâm để xác định chính xác vị trí lỗ, lưỡi cắt biên sắc để hạn chế xé thớ và rãnh đủ rộng để thoát phoi. Khi khoan lỗ sâu, chiều dài phần làm việc và khả năng đẩy phoi ra ngoài cần được kiểm tra để tránh kẹt mũi hoặc cháy bề mặt lỗ. Với ván ép, ván sợi và vật liệu chứa keo kết dính có tính mài mòn cao, mũi khoan có lưỡi cắt bằng hợp kim cứng phù hợp hơn khi gia công số lượng lớn. Phôi nên được kẹp chắc và có tấm kê ở mặt thoát mũi để giảm sứt mép.
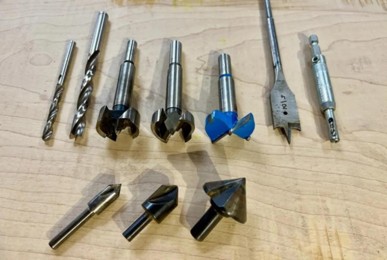
Tập hợp các loại mũi gỗ thật: mũi đầu định tâm, mũi xoắn vít, mũi dẹt và mũi Forstner.
Cách chọn mũi khoan cho nhựa và vật liệu cốt sợi
Khi khoan nhựa nhiệt dẻo, cần dùng mũi sắc, bề mặt rãnh thoát phoi nhẵn và chế độ cắt phù hợp để hạn chế nhiệt làm mềm, biến dạng hoặc co ngót quanh lỗ. Nhựa nhiệt rắn cứng nhưng dễ nứt tại vị trí mũi khoan đi vào và thoát ra, vì vậy phải kiểm soát lực tiến dao và kê đỡ mặt dưới của chi tiết. Khí nén hoặc dung dịch làm mát tương thích có thể được sử dụng để hỗ trợ thoát nhiệt và phoi.
Đối với vật liệu cốt sợi thủy tinh hoặc cốt sợi cacbon, cách chọn mũi khoan cần ưu tiên khả năng chống mài mòn và duy trì lưỡi cắt sắc. Mũi hợp kim cứng, mũi phủ kim cương hoặc mũi kim cương đa tinh thể có thể được lựa chọn tùy sản lượng và yêu cầu chất lượng. Cần giảm lực đẩy, kiểm soát lượng tiến dao, thoát phoi đều và đặt tấm kê ở mặt thoát để hạn chế tách lớp, xơ sợi và sứt mép lỗ.
>> Máy khoan cần Nambuk NRD-1600 là lựa chọn phù hợp cho các xưởng cơ khí hạng nặng khi cần khoan–taro trên phôi lớn, dày và nặng mà việc di chuyển phôi lên máy khác sẽ tốn công và rủi ro
Cách chọn mũi khoan tường
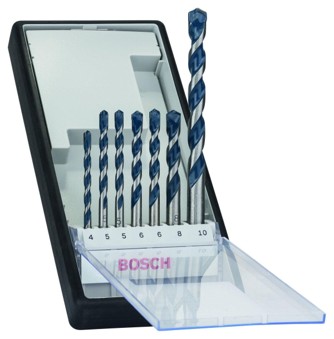
Tường có thể được xây bằng gạch đặc, gạch rỗng, gạch nhẹ, vữa hoặc tấm thạch cao nên không thể dùng một loại mũi cho mọi trường hợp. Cách chọn mũi khoan tường đối với gạch đặc và khối xây thông thường là ưu tiên mũi có đầu hợp kim cứng, kết cấu chịu va đập và rãnh thoát bụi hiệu quả. Mũi chuôi trụ phù hợp với máy khoan dùng đầu kẹp ba chấu, trong khi chuôi gài chuyên dụng cần được sử dụng đúng với cơ cấu lắp mũi của máy.
Với gạch rỗng, gạch nhẹ hoặc bề mặt dễ vỡ, không nên mặc định sử dụng chế độ va đập mạnh vì có thể làm nứt thành lỗ và giảm khả năng giữ của vật liệu. Khi thực hiện cách chọn mũi khoan tường, cần đối chiếu thêm đường kính và chiều sâu của tắc kê, kết cấu nền và hướng dẫn sử dụng của mũi khoan.
Mũi khoan bê tông loại nào tốt?
Mũi khoan bê tông loại nào tốt phụ thuộc vào bê tông thường hay bê tông cốt thép, đường kính lỗ, chiều sâu khoan, công suất máy và tần suất làm việc. Mũi phù hợp nên có đầu hợp kim cứng, kết cấu đầu cắt chắc chắn, rãnh thoát bụi thông thoáng và kiểu chuôi tương thích với máy. Đầu cắt nhiều cạnh giúp mũi ổn định hơn trong lỗ và phù hợp với những công việc cần kiểm soát tốt đường kính, chẳng hạn khoan lỗ lắp bu lông neo.
Khi khoan bê tông cốt thép, chỉ nên chọn sản phẩm được nhà sản xuất xác nhận có khả năng làm việc với cốt thép. Không phải mũi khoan bê tông nào cũng chịu được va chạm trực tiếp với thanh thép. Vì vậy, câu trả lời cho mũi khoan bê tông loại nào tốt không chỉ nằm ở thương hiệu hoặc giá bán mà phải dựa trên vật liệu nền, cấu tạo đầu cắt, khả năng thoát bụi, đường kính lỗ và loại máy đang sử dụng. Chọn đúng mũi giúp giảm mòn, hạn chế lệch lỗ và nâng cao hiệu quả khoan.
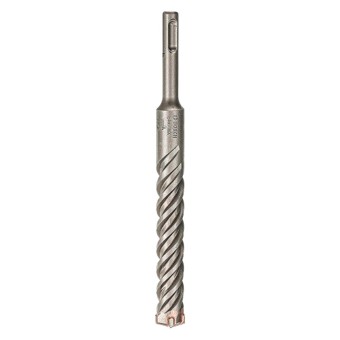
Mũi khoan bê tông
>> Máy khoan từ TSYR TZUN AE-22S phù hợp cho các hạng mục khoan – ta rô trong xưởng cơ khí khi thường xuyên phải xử lý chi tiết khó di chuyển
Những thông số của mũi khoan cần kiểm tra trước khi lựa chọn
Trước khi lựa chọn, cần đối chiếu đồng thời kích thước lỗ, vật liệu gia công, chiều sâu khoan, khả năng của máy và yêu cầu độ chính xác. Cách chọn mũi khoan chỉ dựa trên đường kính có thể dẫn đến thoát phoi kém, mũi thiếu độ cứng vững hoặc không tương thích với đầu kẹp.
Đường kính và dung sai mũi khoan
Đường kính mũi phải phù hợp với kích thước lỗ và nguyên công tiếp theo như doa, tarô hoặc lắp ghép. Đường kính danh nghĩa của mũi không bảo đảm lỗ sau khoan có kích thước chính xác tuyệt đối vì kết quả còn chịu ảnh hưởng của độ đảo, độ cứng vững, tình trạng lưỡi cắt và vật liệu phôi. Với lỗ yêu cầu dung sai chặt, cần kiểm tra cấp dung sai có thể đạt được và dự kiến thêm nguyên công doa hoặc gia công tinh.
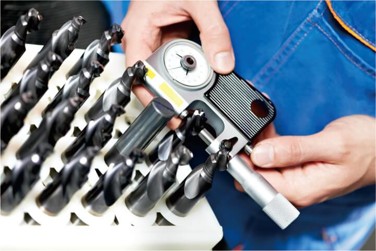
Kiểm tra đường kính mũi khoan bằng panme trong quá trình kiểm soát chất lượng.
Chiều dài và khả năng khoan sâu
Cần phân biệt chiều dài tổng thể, chiều dài rãnh thoát phoi, chiều dài làm việc và chiều sâu khoan lớn nhất. Khả năng khoan sâu thường được biểu thị theo bội số đường kính như 3D, 5D hoặc 8D, trong đó D là đường kính mũi. Trong cách chọn mũi khoan, nên sử dụng loại ngắn nhất nhưng vẫn đủ chiều sâu gia công để tăng độ cứng vững, giảm độ đảo và hạn chế mũi bị lệch.
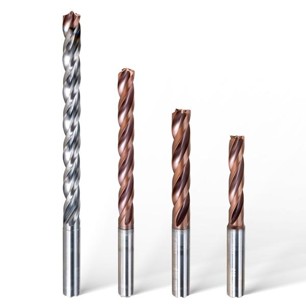
Dãy mũi thực tế theo tỷ lệ chiều sâu 3×D, 5×D, 8×D và 12×D
>> Máy taro đứng WELLCAM GT-20VL series phù hợp với các xưởng cần taro ren trên chi tiết vừa đến lớn hoặc nhiều vị trí ren phân bố rộng
Hình học phần cắt và rãnh thoát phoi
Góc đỉnh, lưỡi ngang, góc xoắn, số rãnh và tiết diện rãnh ảnh hưởng đến khả năng định tâm, lực tiến dao, hình thành phoi và thoát phoi. Không nên mặc định một góc đỉnh phù hợp với mọi vật liệu. Hình học mũi phải được lựa chọn theo vật liệu phôi, lỗ đặc hay lỗ đã khoan sơ bộ và điều kiện máy. Khi khoan vào lỗ có sẵn, góc đỉnh không phù hợp còn có thể làm lưỡi cắt chịu tải không đều và sứt mẻ.
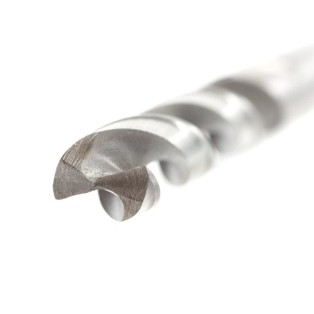
Cận cảnh thể hiện đầu mũi dạng tách tâm 135°, hai lưỡi cắt chính và các rãnh xoắn sâu dùng để dẫn phoi ra khỏi lỗ
Vật liệu mũi và lớp phủ
Mũi thép gió có độ dai tốt, phù hợp với máy thông thường và điều kiện gia công không quá cứng vững. Mũi thép gió pha coban chịu nhiệt và chống mài mòn tốt hơn khi khoan thép không gỉ hoặc thép hợp kim. Mũi hợp kim cứng cho phép nâng cao năng suất và tuổi bền nhưng cần máy, đầu kẹp và gá đặt đủ cứng vững. Khi tìm mũi khoan sắt loại tốt, phải kiểm tra cả vật liệu nền, lớp phủ và nhóm vật liệu mà nhà sản xuất quy định.
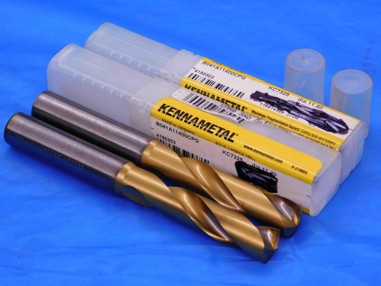
Mũi phủ nitrit titan TiN màu vàng.
>> Máy taro đứng WELLCAM GT-20VS series phù hợp với các xưởng cần taro ren trên chi tiết vừa đến lớn theo lô nhỏ
Kiểu chuôi và khả năng tương thích với máy
Chuôi trụ, chuôi côn và chuôi gài được thiết kế cho những cơ cấu kẹp khác nhau. Người dùng cần kiểm tra kiểu chuôi, đường kính chuôi, chiều dài kẹp và phạm vi làm việc của đầu kẹp trước khi mua. Với cách chọn mũi khoan tường, chuôi mũi còn phải tương thích với cơ cấu truyền va đập của máy. Khi xác định mũi khoan bê tông loại nào tốt, không nên lựa chọn mũi có kiểu chuôi không thể lắp đúng hoặc không truyền đủ lực từ máy.
Khả năng tưới nguội và thoát phoi
Đối với lỗ sâu, vật liệu tạo phoi dài hoặc chế độ gia công liên tục, cần kiểm tra mũi có lỗ dẫn dung dịch trơn nguội bên trong hay không. Tưới nguội trong hỗ trợ đưa dung dịch tới lưỡi cắt và đẩy phoi ra khỏi lỗ, đặc biệt khi chiều sâu vượt khoảng ba lần đường kính. Nếu chỉ tưới nguội bên ngoài, rãnh thoát phoi và hướng phun phải đủ khả năng ngăn phoi bị kẹt trong lỗ.
Chế độ cắt và phạm vi ứng dụng
Thông số cuối cùng cần kiểm tra là nhóm vật liệu được phép gia công, tốc độ cắt, lượng tiến dao, chiều sâu lỗ và phương pháp làm mát do nhà sản xuất khuyến nghị. Các giá trị này phải nằm trong khả năng tốc độ, công suất và độ cứng vững của máy. Cách chọn mũi khoan phù hợp là đối chiếu toàn bộ các thông số trên thay vì lựa chọn theo giá bán hoặc đường kính danh nghĩa riêng lẻ.
Chọn đúng mũi khoan để bảo đảm chất lượng lỗ
Cách chọn mũi khoan cần dựa trên vật liệu gia công, đường kính và chiều sâu lỗ, hình dạng phần cắt, vật liệu mũi, kiểu chuôi, khả năng thoát phoi và điều kiện làm mát. Dù tìm mũi khoan sắt loại tốt, thực hiện cách chọn mũi khoan tường hay xác định mũi khoan bê tông loại nào tốt, người dùng vẫn phải bảo đảm mũi tương thích với máy và đáp ứng yêu cầu về độ chính xác, chất lượng bề mặt và năng suất.
Nếu doanh nghiệp cần tư vấn lựa chọn máy khoan hoặc giải pháp gia công lỗ phù hợp với vật liệu, kích thước chi tiết và sản lượng thực tế, hãy liên hệ Công ty Cổ phần Thương mại và Công nghệ Á Châu. Đội ngũ kỹ thuật hỗ trợ đánh giá yêu cầu, lựa chọn cấu hình máy và xây dựng phương án đầu tư phù hợp cho từng nhà xưởng.
Hà Nội: 0912 002 160 – 083 602 9594
Hồ Chí Minh: 097 958 0571 – 098 858 9709
Chúng tôi cam kết mang đến sản phẩm chính hãng, dịch vụ chuyên nghiệp và giải pháp tối ưu giúp khách hàng nâng cao hiệu quả sản xuất.