Phân biệt các loại mũi khoan theo cấu tạo và công dụng
11:08 - 09/10/2026
Dù cùng đường kính, mũi khoan có thể khác nhau về kết cấu, hình dạng lưỡi cắt, khả năng thoát phoi và công dụng. Bài viết hướng dẫn phân biệt các loại mũi khoan theo kết cấu, hình dạng và phạm vi sử dụng, giúp chọn dụng cụ phù hợp với vật liệu, chiều sâu lỗ, dung sai, sản lượng và máy gia công, đồng thời hạn chế lệch lỗ, mẻ lưỡi hoặc gãy mũi.
Nội dung bài viết
Cách phân loại mũi khoan trong gia công cơ khí
Để phân biệt các loại mũi khoan chính xác, cần xem xét đồng thời kết cấu, hình dạng phần cắt và công dụng. Không nên chỉ dựa vào đường kính, màu sắc hoặc tên gọi sản phẩm vì các mũi có hình thức gần giống nhau vẫn có thể được thiết kế cho những điều kiện gia công khác nhau.
Phân loại theo kết cấu dụng cụ
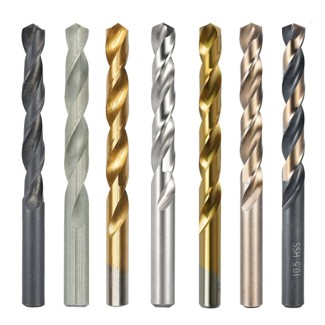
Mũi khoan có thể được chế tạo nguyên khối bằng thép gió, thép gió chứa côban hoặc hợp kim cứng; hàn đầu hợp kim; gắn đầu thay thế hoặc sử dụng mảnh cắt thay thế. Cách phân biệt các loại mũi khoan theo kết cấu giúp đánh giá độ cứng vững, khả năng thay phần cắt và chi phí sử dụng.
Phân loại theo hình dạng phần cắt
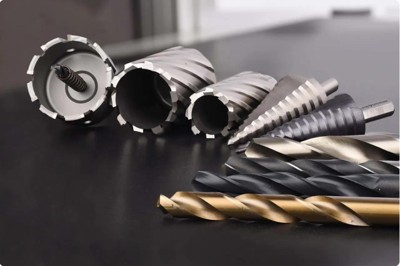
Dựa vào đầu mũi và rãnh thoát phoi, có thể nhận biết mũi khoan xoắn, mũi rãnh thẳng, mũi lưỡi tấm, mũi khoan bậc và mũi khoan nhiều đường kính. Khi phân biệt mũi khoan, cần quan sát số lưỡi cắt, góc đỉnh, dạng rãnh và chiều dài phần làm việc.
Phân loại theo công dụng
Theo công dụng, mũi khoan được chia thành loại khoan thông thường, định vị, tạo lỗ tâm, tạo lỗ bậc, khoan lỗ lớn, khoan siêu nhỏ và khoan lỗ sâu. Cách phân biệt mũi khoan trong trường hợp này cần dựa vào đường kính, chiều sâu, hình dạng lỗ, yêu cầu thoát phoi và độ chính xác cần đạt.
>> Máy khoan bàn ERLO GROUP S series phù hợp cho xưởng cơ khí tổng hợp: khoan–ta rô hằng ngày, thay mũi nhiều cỡ, làm đa dạng chi tiết
Phân biệt các loại mũi khoan theo kết cấu
Phân biệt các loại mũi khoan theo kết cấu cần dựa vào cách liên kết giữa thân dụng cụ và phần cắt. Trong gia công cơ khí, mũi khoan thường được chia thành dạng nguyên khối, hàn đầu hợp kim, gắn đầu thay thế và sử dụng mảnh cắt thay thế.
Mũi khoan nguyên khối
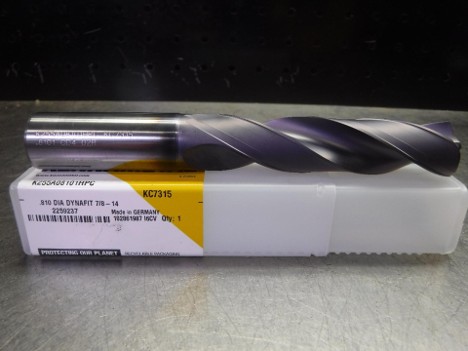
Mũi khoan nguyên khối có phần cắt, rãnh thoát phoi và thân làm việc được chế tạo liền từ thép gió, thép gió chứa côban hoặc hợp kim cứng. Mũi thép gió có độ dai tốt và có thể mài lại, còn mũi hợp kim cứng có độ cứng vững, khả năng chống mài mòn cao nhưng yêu cầu máy và hệ thống gá chính xác.
Mũi khoan hàn đầu hợp kim
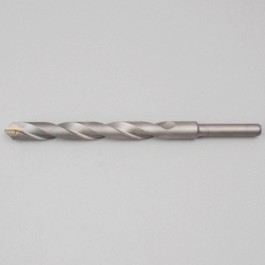
Loại mũi này thường có thân bằng thép và phần cắt bằng hợp kim cứng được hàn cố định tại đầu. Cách phân biệt mũi khoan hàn đầu hợp kim là quan sát ranh giới liên kết giữa hai phần. Kết cấu này giúp giảm lượng hợp kim cứng sử dụng nhưng đầu cắt không thể tháo nhanh khi bị mòn.
>> Máy khoan bàn Frejoth UMD-820V series phù hợp khoan lỗ lắp ráp cơ khí phổ thông, làm đồ gá, khoan bản mã/chi tiết vừa trong xưởng.
Mũi khoan gắn đầu thay thế
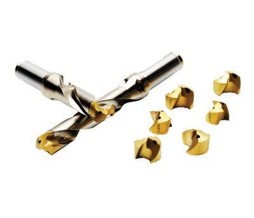
Mũi gắn đầu thay thế gồm thân dụng cụ có thể tái sử dụng và một đầu cắt hoàn chỉnh được khóa bằng cơ cấu cơ khí. Khi đầu bị mòn, người vận hành chỉ cần thay phần cắt. Cách phân biệt các loại mũi khoan này là đầu thay thế tạo đủ đường kính lỗ và được lắp thành một cụm trên thân.
Mũi khoan sử dụng mảnh cắt thay thế
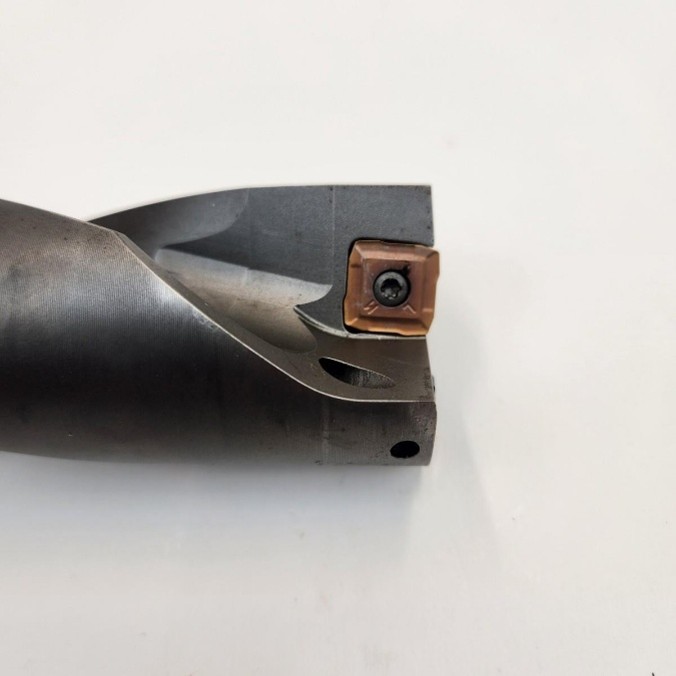
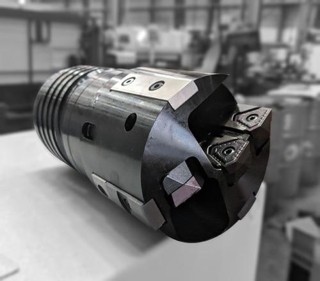
Mũi khoan gắn mảnh sử dụng các mảnh cắt riêng biệt được cố định trên thân bằng vít. Các mảnh thường đảm nhiệm những vùng cắt khác nhau từ tâm đến mép lỗ và có thể xoay cạnh hoặc thay mới khi mòn. Loại này phù hợp với lỗ tương đối lớn, năng suất cao nhưng độ chính xác thường thấp hơn mũi nguyên khối và mũi gắn đầu thay thế.
Như vậy, cách phân biệt mũi khoan theo kết cấu là kiểm tra phần cắt được chế tạo liền thân, hàn cố định, lắp thành đầu hoàn chỉnh hay chia thành các mảnh cắt riêng.
Phân biệt các loại mũi khoan theo hình dạng và công dụng
Hình dạng đầu mũi, lưỡi cắt và rãnh thoát phoi quyết định khả năng tạo lỗ, dẫn hướng và đưa phoi ra ngoài. Vì vậy, cách phân biệt các loại mũi khoan cần gắn đặc điểm hình học với đúng công dụng thay vì chỉ nhìn vào đường kính hoặc chiều dài dụng cụ.
Mũi khoan xoắn
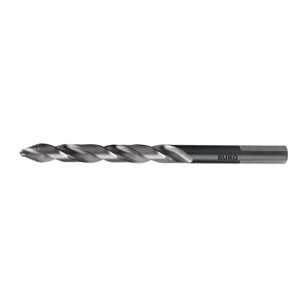
Mũi khoan xoắn thường có hai lưỡi cắt chính, một lưỡi ngang ở tâm và hai rãnh xoắn chạy dọc thân. Đây là loại phổ biến nhất để tạo lỗ từ vật liệu đặc. Cách phân biệt mũi khoan xoắn là quan sát rãnh thoát phoi dạng xoắn và đầu mũi hình côn đối xứng.
>> Máy khoan đứng ERLO GROUP A series được trang bị bàn làm việc trượt cùng đầu khoan cố định, mang lại sự linh hoạt trong thao tác và độ chính xác cao khi gia công.
Mũi khoan rãnh thẳng
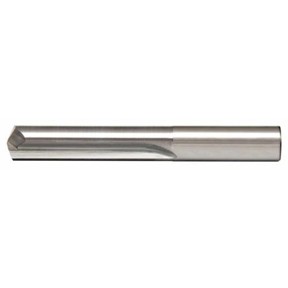
Mũi khoan rãnh thẳng có các rãnh chạy song song với trục dụng cụ, không tạo thành đường xoắn quanh thân. Kết cấu này phù hợp hơn với lỗ tương đối nông và vật liệu tạo phoi ngắn; khả năng đẩy phoi ra ngoài khi khoan sâu thường thấp hơn mũi khoan xoắn.
Mũi khoan định vị
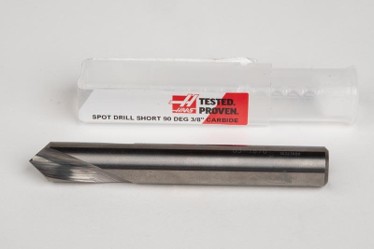
Mũi khoan định vị có thân ngắn, độ cứng vững cao và phần đầu hình côn. Công dụng chính là tạo một vị trí bắt đầu chính xác, hạn chế mũi khoan chính bị trượt hoặc lệch tâm khi tiếp xúc với bề mặt. Loại mũi này chỉ gia công một hốc nông, không dùng để tạo toàn bộ chiều sâu lỗ.
Mũi khoan tâm
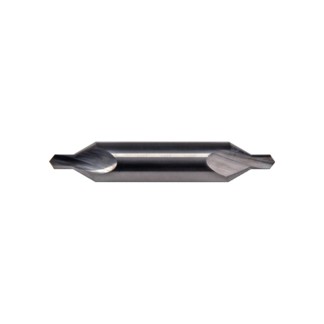
Mũi khoan tâm kết hợp một phần khoan đường kính nhỏ với phần côn 60° để tạo lỗ tâm tiêu chuẩn, phục vụ gá chi tiết giữa hai mũi tâm khi tiện. Khi phân biệt mũi khoan tâm với mũi định vị, cần chú ý phần dẫn nhỏ nằm trước phần côn và mục đích chính là tạo bề mặt đỡ cho mũi tâm.
>> Máy khoan cần Nambuk NRD-1000 phù hợp cho các xưởng cần thao tác linh hoạt trên nhiều vị trí lỗ mà vẫn giữ phôi cố định để tiết kiệm thời gian gá đặt.
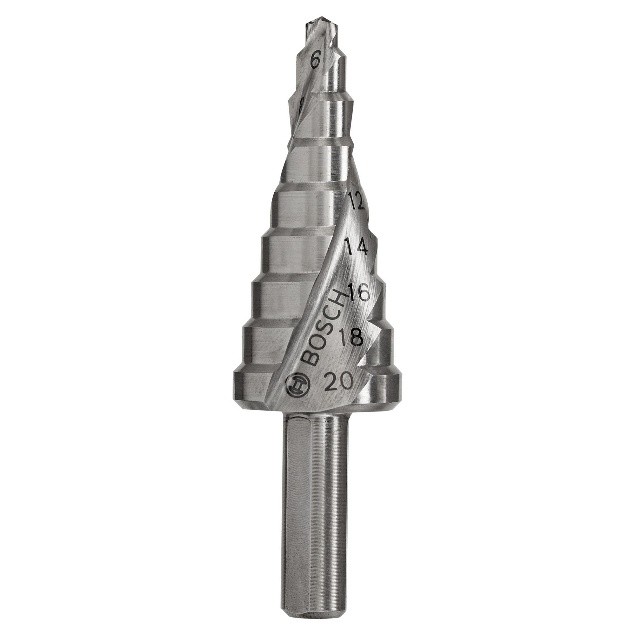
Mũi khoan bậc
Mũi khoan bậc có nhiều đường kính tăng dần trên thân, mỗi bậc tạo ra một kích thước lỗ xác định. Loại dạng côn nhiều bậc thường được dùng để khoan hoặc mở rộng lỗ trên vật liệu tấm. Người vận hành có thể tạo nhiều đường kính mà không phải thay liên tục nhiều mũi khoan.
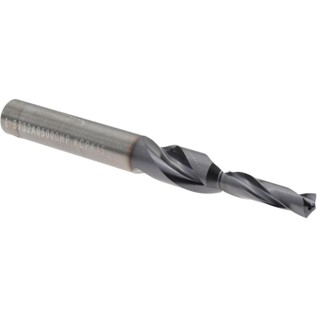
Mũi khoan nhiều đường kính
Mũi khoan nhiều đường kính có các đoạn cắt được chế tạo theo kích thước và chiều dài xác định để tạo lỗ bậc trong một lần gia công. Khác với mũi khoan bậc dùng cho tấm, loại này thường phục vụ chi tiết cơ khí có yêu cầu cụ thể về đường kính, chiều sâu và vị trí vai lỗ.
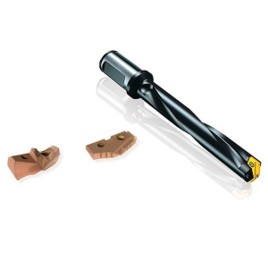
Mũi khoan lưỡi tấm
Mũi khoan lưỡi tấm sử dụng phần cắt dẹt có hai lưỡi, thường được lắp trên một thân dụng cụ có độ cứng vững cao. Loại mũi này thích hợp khoan thô các lỗ có đường kính tương đối lớn và có thể thay phần lưỡi khi bị mòn. Cần phân biệt với mũi khoan dẹt chuyên dùng cho gỗ.
>> Máy khoan từ TSYR TZUN MTM-930A phù hợp cho các đơn vị gia công cơ khí có nhu cầu khoan và ta rô với dải công việc lớn, thường xuyên xử lý trên kết cấu thép
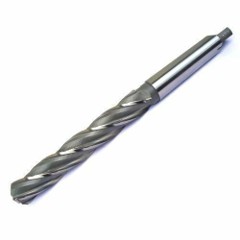
Mũi khoan lõi
Mũi khoan lõi có nhiều lưỡi cắt và chủ yếu được dùng để mở rộng, sửa hoặc gia công tiếp một lỗ đã có. Dụng cụ không phù hợp để bắt đầu khoan trực tiếp trên vật liệu đặc như mũi khoan xoắn. Nhờ không phải cắt tại toàn bộ vùng tâm, lực dọc trục có thể được giảm và quá trình mở rộng lỗ ổn định hơn.
Dụng cụ khoan vành
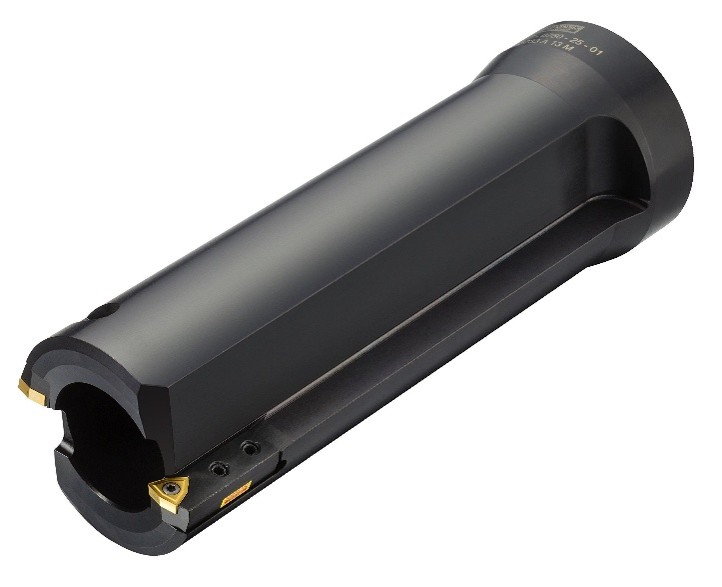
Dụng cụ khoan vành chỉ cắt vật liệu quanh chu vi lỗ và để lại phần lõi ở giữa. Kết cấu này làm giảm lượng vật liệu phải bóc khi tạo lỗ đường kính lớn, đặc biệt trên tấm và kết cấu thép. Cách phân biệt mũi khoan vành với mũi khoan lõi là xác định dụng cụ có tạo lỗ mới bằng đường cắt hình vòng hay chỉ mở rộng lỗ sẵn có.
Mũi khoan lỗ sâu
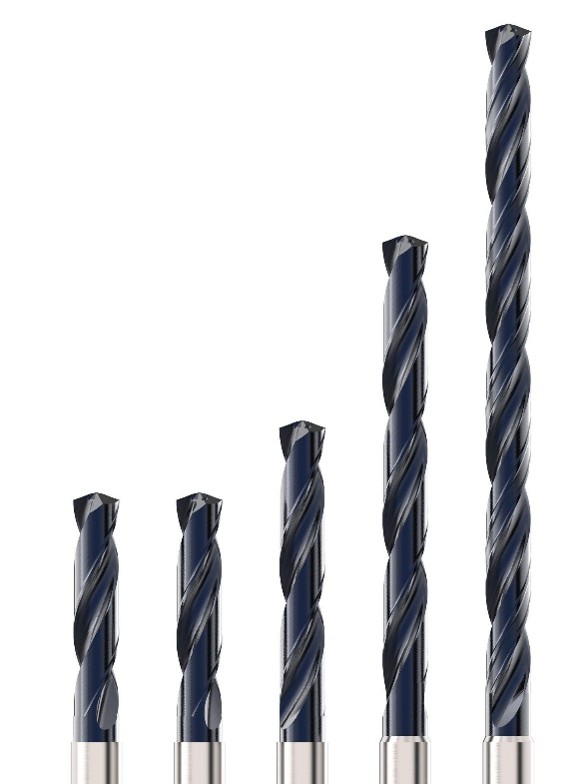
Mũi khoan lỗ sâu là nhóm dụng cụ được thiết kế để duy trì khả năng dẫn hướng, làm mát và thoát phoi khi chiều sâu lỗ tăng cao. Phân biệt các loại mũi khoan lỗ sâu cần dựa vào hình dạng đầu cắt, số lượng lưỡi, kết cấu ống khoan và đường lưu thông của dung dịch cắt.
>> Máy khoan phay ERLO GROUP TF series được trang bị hệ thống ăn dao tự động với ly hợp điện từ, giúp vận hành dễ dàng và chính xác trong quá trình gia công
Mũi khoan súng
Mũi khoan súng thường có một lưỡi cắt, các tấm dẫn hướng, đường cấp dung dịch cắt bên trong và rãnh chữ V bên ngoài để đưa phoi ra khỏi lỗ. Kết cấu này phù hợp với lỗ có đường kính tương đối nhỏ, chiều sâu lớn và yêu cầu cao về độ thẳng.
Mũi khoan BTA
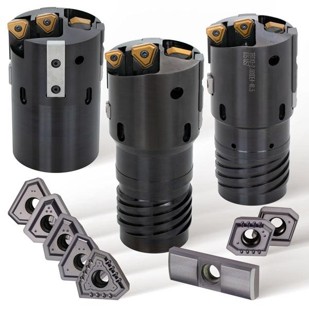
Mũi khoan BTA sử dụng đầu khoan lắp trên một ống rỗng, thường có nhiều lưỡi cắt và tấm dẫn hướng. Dung dịch cắt được cấp qua khoảng trống bên ngoài ống, sau đó phoi cùng dung dịch đi vào cửa thoát trên đầu khoan và được dẫn ra ngoài qua lòng ống.
Hệ khoan ống kép
Hệ khoan ống kép sử dụng một ống ngoài và một ống trong. Dung dịch cắt đi qua khoảng giữa hai ống, tạo dòng hút hỗ trợ đưa phoi vào ống trong và thoát ra ngoài. Hệ thống này không cần cụm làm kín dung dịch cắt quanh phôi như hệ BTA.
>> Máy taro bàn ERLO GROUP SH series là dòng máy taro bàn tự động truyền dây đai (V-belt), thiết kế cho nhu cầu taro lặp lại ổn định, thao tác đơn giản và tối ưu chi phí vận hành trong xưởng.
Mũi khoan xoắn chuyên dụng cho lỗ sâu
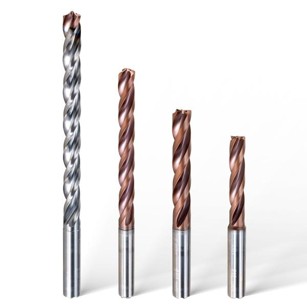
Loại mũi này vẫn có hai rãnh xoắn nhưng được tăng cường khả năng thoát phoi và thường có đường cấp dung dịch cắt bên trong. So với mũi khoan xoắn thông thường, dụng cụ có tỷ lệ chiều dài trên đường kính lớn hơn và yêu cầu lỗ dẫn hướng, độ đảo thấp cùng chế độ gia công ổn định.
Mũi khoan siêu nhỏ
Mũi khoan siêu nhỏ có đường kính, lõi và lưỡi cắt rất nhỏ, được dùng cho các chi tiết chính xác và lỗ kích thước nhỏ. Dụng cụ yêu cầu trục chính có độ đảo thấp, gá kẹp chính xác và chế độ cắt ổn định; sai lệch nhỏ hoặc thoát phoi không tốt đều có thể làm gãy mũi.
Như vậy, phân biệt các loại mũi khoan theo hình dạng và công dụng cần xem xét đồng thời đầu mũi, rãnh thoát phoi, số lưỡi cắt, khả năng dẫn hướng và dạng lỗ cần tạo. Mỗi loại chỉ phát huy đúng khả năng khi được sử dụng trong điều kiện gia công phù hợp.
Cách lựa chọn mũi khoan phù hợp với công việc
Sau khi phân biệt các loại mũi khoan, việc lựa chọn cần dựa trên vật liệu chi tiết, đặc điểm lỗ, yêu cầu chất lượng, khả năng của máy và sản lượng. Không nên chọn dụng cụ chỉ theo đường kính hoặc giá mua ban đầu vì cùng một kích thước nhưng mỗi kết cấu có phạm vi làm việc khác nhau.
Lựa chọn theo vật liệu chi tiết
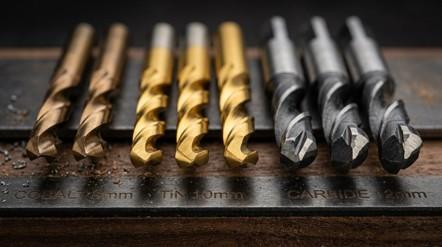
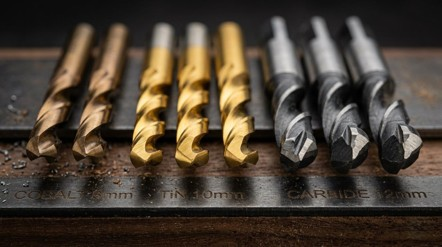
Mũi thép gió có độ dai tốt, dễ mài lại và phù hợp với điều kiện gia công thông thường. Thép gió chứa côban duy trì độ cứng tốt hơn khi nhiệt độ cắt tăng, còn hợp kim cứng thích hợp với tốc độ và sản lượng cao nhưng yêu cầu hệ thống gia công cứng vững. Với vật liệu mềm, dẻo hoặc tạo phoi dài, cần ưu tiên lưỡi cắt sắc và rãnh thoát phoi phù hợp; vật liệu cứng hoặc gây mài mòn cần dụng cụ có khả năng chống mòn cao.
Mũi côban, mũi phủ TiN và mũi carbide
>> Máy taro đứng WELLCAM GT-10VL II series phù hợp với các xưởng cần taro ren trên chi tiết vừa và nhiều vị trí taro phân bố rộng
Lựa chọn theo hình dạng và chiều sâu lỗ
Lỗ thông thường có chiều sâu nhỏ có thể sử dụng mũi khoan xoắn. Lỗ cần định vị chính xác nên được tạo hốc dẫn bằng mũi khoan định vị; lỗ tâm để gá tiện phải dùng mũi khoan tâm. Mũi khoan bậc phù hợp với vật liệu tấm, mũi nhiều đường kính dùng cho lỗ có vai, còn lỗ sâu cần dụng cụ có khả năng dẫn hướng, cấp dung dịch cắt và thoát phoi chuyên dụng.
Lựa chọn theo yêu cầu chất lượng
Cần xác định dung sai đường kính, độ tròn, độ thẳng, độ nhám và lượng ba via cho phép. Mũi hợp kim cứng nguyên khối hoặc đầu thay thế thường kiểm soát kích thước tốt hơn mũi gắn mảnh, nhưng kết quả còn phụ thuộc vào máy, gá kẹp và chế độ cắt. Nếu lỗ yêu cầu dung sai chặt hoặc bề mặt tốt, nguyên công khoan có thể phải kết hợp với doa hoặc gia công tinh lỗ.
Lựa chọn theo khả năng của máy
Máy cần đáp ứng tốc độ trục chính, mô-men, công suất, độ cứng vững và độ đảo phù hợp với dụng cụ. Mũi hợp kim cứng nguyên khối nhạy hơn với rung động và sai lệch gá, trong khi mũi gắn mảnh đường kính lớn cần đủ công suất và độ ổn định. Khi khoan sâu, phải kiểm tra thêm áp suất, lưu lượng và đường cấp dung dịch cắt để bảo đảm làm mát và đưa phoi ra ngoài.
>> Máy taro đứng WELLCAM GT-20VL series phù hợp với các xưởng cần taro ren trên chi tiết vừa đến lớn hoặc nhiều vị trí ren phân bố rộng
Lựa chọn theo sản lượng và chi phí sử dụng
Với số lượng lỗ ít hoặc công việc thay đổi thường xuyên, mũi thép gió có thể là phương án kinh tế. Khi sản xuất theo loạt, mũi hợp kim cứng, đầu thay thế hoặc gắn mảnh giúp tăng năng suất và giảm thời gian thay dụng cụ. Cách phân biệt các loại mũi khoan trong trường hợp này cần xét cả tuổi bền, khả năng mài lại, chi phí phần thay thế và chi phí gia công trên mỗi lỗ.
Việc lựa chọn đúng chỉ có thể thực hiện khi cách phân biệt mũi khoan được gắn với điều kiện gia công thực tế. Vật liệu, kích thước lỗ, chất lượng yêu cầu và khả năng của máy phải được đánh giá đồng thời trước khi quyết định.
Phân biệt đúng mũi khoan để bảo đảm chất lượng lỗ
Phân biệt các loại mũi khoan cần dựa trên kết cấu phần cắt, hình dạng rãnh, khả năng dẫn hướng, thoát phoi và công dụng thực tế. Sau khi xác định đúng loại mũi, doanh nghiệp cần tiếp tục đối chiếu vật liệu chi tiết, đường kính, chiều sâu, dung sai và sản lượng. Cách phân biệt các loại mũi khoan chính xác sẽ giúp hạn chế lệch lỗ, mẻ dụng cụ, thoát phoi kém và chất lượng gia công không ổn định.
Để lựa chọn máy khoan và giải pháp gia công lỗ phù hợp với yêu cầu sản xuất, hãy liên hệ Công ty Cổ phần Thương mại và Công nghệ Á Châu. Đội ngũ kỹ thuật hỗ trợ đánh giá vật liệu, kích thước lỗ, công suất máy, tốc độ trục chính và điều kiện cấp dung dịch cắt, từ đó tư vấn cấu hình thiết bị đáp ứng hiệu quả công việc của nhà xưởng.
Hà Nội: 0912 002 160 – 083 602 9594
Hồ Chí Minh: 097 958 0571 – 098 858 9709
Chúng tôi cam kết mang đến sản phẩm chính hãng, dịch vụ chuyên nghiệp và giải pháp tối ưu giúp khách hàng nâng cao hiệu quả sản xuất.