Cách chọn đá mài và đọc ký hiệu, thông số đá mài
17:18 - 07/10/2026
Chọn đá mài cần xem xét hình dạng, kích thước, vật liệu hạt mài, cỡ hạt, cấp cứng, cấu trúc, chất kết dính và giới hạn tốc độ. Bài viết hướng dẫn đọc ký hiệu, đối chiếu thông số với vật liệu, nguyên công và khả năng của máy mài phẳng, đồng thời kiểm tra điều kiện sử dụng an toàn, giúp hạn chế cùn đá, bít đá, cháy bề mặt và đáp ứng yêu cầu độ nhám.
Nội dung bài viết
Cần xác định gì trước khi chọn đá mài?
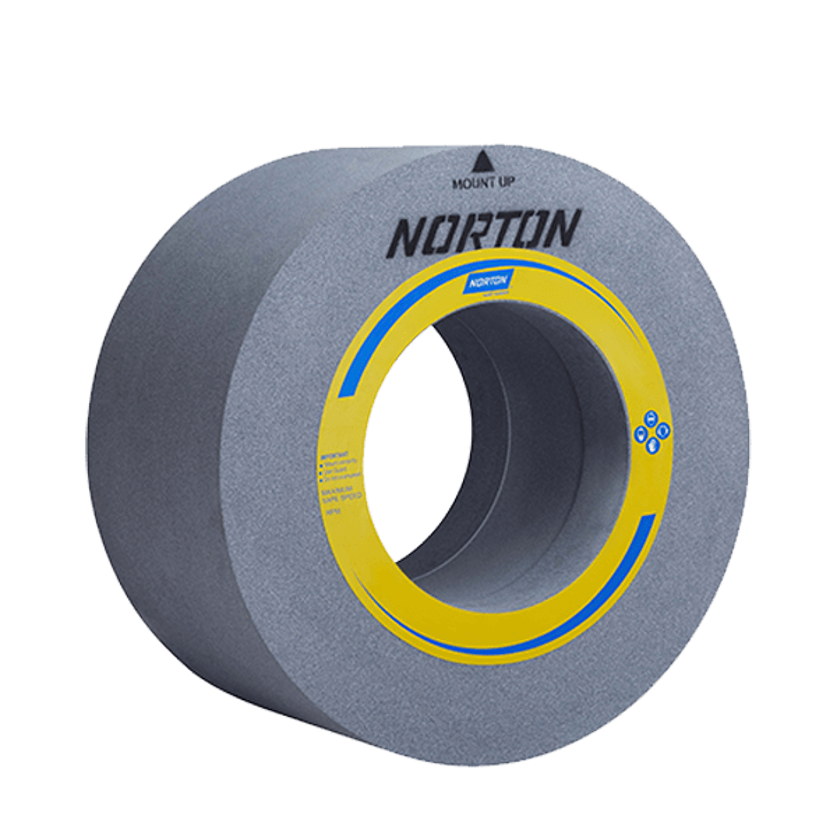
Cách chọn đá mài phải dựa trên vật liệu chi tiết, yêu cầu gia công và khả năng của máy. Nếu chỉ dựa vào kích thước hoặc giá bán, đá có thể nhanh cùn, bị bít, gây cháy bề mặt hoặc không đạt độ chính xác cần thiết.
Lựa chọn đá mài
Vật liệu và độ cứng của chi tiết
Trước tiên cần xác định phôi thuộc nhóm thép, gang, kim loại màu, hợp kim cứng, gốm hay vật liệu phi kim. Độ cứng sau nhiệt luyện, khả năng dẫn nhiệt và xu hướng bám dính của vật liệu cũng ảnh hưởng đến loại hạt mài, cấp cứng và cấu trúc đá. Đây là cơ sở lựa chọn giữa các loại đá mài thông thường, đá mài hợp kim và đá mài kim cương.
Yêu cầu của nguyên công mài
Cần làm rõ đá được dùng để mài thô, mài tinh, mài sắc dụng cụ hay gia công mài phẳng. Đồng thời phải xác định lượng dư, độ nhám, dung sai kích thước, độ phẳng và sản lượng yêu cầu. Mài thô ưu tiên khả năng bóc vật liệu và thoát phoi, còn mài tinh chú trọng chất lượng bề mặt và khả năng duy trì kích thước.
Diện tích tiếp xúc và hình dạng chi tiết
Diện tích tiếp xúc lớn làm tăng lực mài, nhiệt độ và nguy cơ bít đá, vì vậy có thể cần cỡ hạt, cấp cứng và cấu trúc thoáng phù hợp hơn. Ngoài ra, cần xem xét bề mặt liên tục hay gián đoạn, chi tiết phẳng hay định hình và khả năng gá giữ trong quá trình gia công.
Khả năng của máy và điều kiện làm việc
Trước khi xem ký hiệu đá mài và thông số đá mài, cần kiểm tra đường kính, chiều dày, lỗ lắp, tốc độ trục chính, công suất động cơ và phương pháp làm nguội. Vận tốc làm việc của đá không được vượt quá giới hạn do nhà sản xuất quy định. Với máy mài phẳng, máy mài mặt phẳng, máy mài phẳng tự động hoặc máy mài phẳng CNC, cần xác định thêm phạm vi điều chỉnh lượng chạy dao và chiều sâu mài.
Cách chọn đá mài dao tự nhiên thuộc phạm vi khác vì loại đá này không sử dụng đầy đủ hệ thông số kỹ thuật của đá mài công nghiệp. Do đó, cần xác định đúng loại dụng cụ và mục đích sử dụng trước khi lựa chọn.
Cách chọn vật liệu hạt mài theo chi tiết gia công
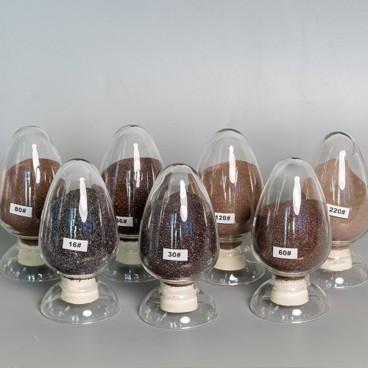
Vật liệu hạt mài phải phù hợp với thành phần, độ cứng và đặc tính nhiệt của chi tiết. Cách chọn đá mài sai có thể làm hạt nhanh cùn, đá bị bít, nhiệt mài tăng hoặc bề mặt không đạt yêu cầu. Bốn nhóm hạt thường gặp gồm oxit nhôm, cacbit silic, kim cương và nitrit bo lập phương.
Hạt mài oxit nhôm
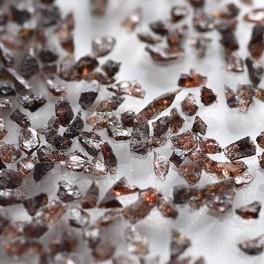
Oxit nhôm có độ dai tương đối cao, phù hợp với thép cacbon, thép hợp kim, thép dụng cụ và nhiều vật liệu chứa sắt. Đây là lựa chọn phổ biến trong gia công mài phẳng bằng máy mài phẳng hoặc máy mài mặt phẳng. Với thép đã tôi hoặc yêu cầu mài tinh, cần chọn thêm cỡ hạt, cấp cứng và cấu trúc phù hợp thay vì chỉ căn cứ vào tên vật liệu.
Hạt mài cacbit silic
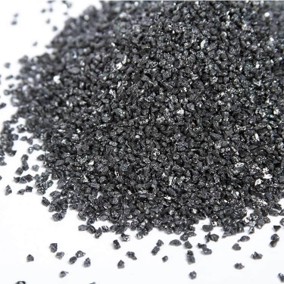
Cacbit silic sắc và giòn hơn oxit nhôm, thường được sử dụng cho gang, nhôm, đồng, hợp kim màu, thủy tinh, gốm và một số vật liệu phi kim. Hạt dễ vỡ tạo ra các cạnh cắt mới nhưng cũng có thể mòn nhanh nếu áp dụng sai vật liệu hoặc chế độ cắt khi mài. Với vật liệu mềm và dẻo, nên ưu tiên cấu trúc đá có khả năng chứa phoi tốt để hạn chế bít bề mặt.
Hạt mài kim cương và nitrit bo lập phương
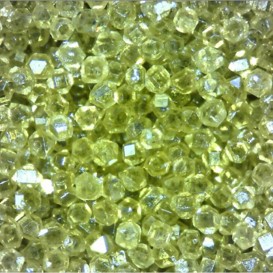
Các loại đá mài kim cương phù hợp với hợp kim cứng, gốm kỹ thuật, thủy tinh, than chì và các vật liệu cứng, giòn không chứa sắt.
Đối với thép dụng cụ, thép gió, thép ổ lăn và các loại thép đã tôi có độ cứng cao, nitrit bo lập phương thường phù hợp hơn. Vật liệu này duy trì độ cứng và ổn định hóa học tốt khi gia công các hợp kim chứa sắt.
Vật liệu chi tiết | Hạt mài thường được ưu tiên |
Thép cacbon, thép hợp kim | Oxit nhôm |
Gang, kim loại màu | Cacbit silic |
Hợp kim cứng, gốm, thủy tinh | Kim cương |
Thép đã tôi, thép gió | Nitrit bo lập phương |
Cách chọn cỡ hạt, cấp cứng và cấu trúc đá mài
Sau khi xác định vật liệu hạt mài, cần lựa chọn cỡ hạt, cấp cứng và cấu trúc phù hợp. Ba thông số đá mài này ảnh hưởng trực tiếp đến khả năng bóc vật liệu, độ nhám, nhiệt mài, độ bền hình dạng và hiện tượng bít đá.
Cách chọn cỡ hạt đá mài
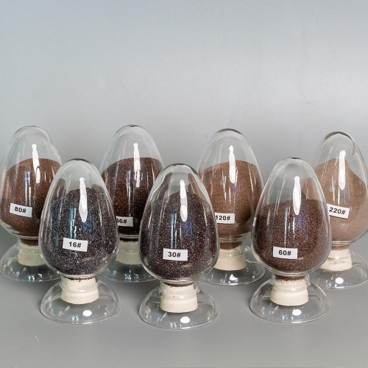
Trong cùng một hệ ký hiệu đá mài, trị số cỡ hạt càng nhỏ thì hạt càng thô; trị số càng lớn thì hạt càng mịn.
- Hạt thô phù hợp với mài thô, lượng dư lớn, vật liệu mềm hoặc dẻo và diện tích tiếp xúc lớn. Khoảng trống giữa các hạt lớn giúp chứa phoi và hạn chế bít đá.
- Hạt mịn thường dùng khi cần độ nhám thấp, duy trì biên dạng hoặc gia công vật liệu cứng, giòn. Tuy nhiên, hạt quá mịn có thể làm lực mài và nhiệt tăng nếu chế độ cắt khi mài không phù hợp.
Cách chọn đá mài cần cân bằng giữa năng suất và chất lượng bề mặt, không nên mặc định hạt càng mịn thì kết quả càng tốt.
Cách chọn cấp cứng của đá mài
Cấp cứng thể hiện khả năng chất kết dính giữ hạt mài, không phải độ cứng của bản thân hạt. Trong hệ ký hiệu thông dụng, cấp cứng thường được biểu thị bằng chữ cái, từ cấp mềm đến cấp cứng.
Khi mài vật liệu cứng, hạt dễ cùn nên thường chọn đá mềm hơn để hạt đã mất khả năng cắt có thể bong ra và tạo cạnh cắt mới. Với vật liệu mềm, có thể chọn đá cứng hơn để hạn chế hạt còn sắc bị bật khỏi bề mặt. Diện tích tiếp xúc lớn thường cần cấp cứng mềm hơn, còn vùng tiếp xúc nhỏ có thể sử dụng cấp cứng cao hơn. Đây là nguyên tắc ban đầu và vẫn phải điều chỉnh theo công suất máy, tốc độ đá và lượng chạy dao.
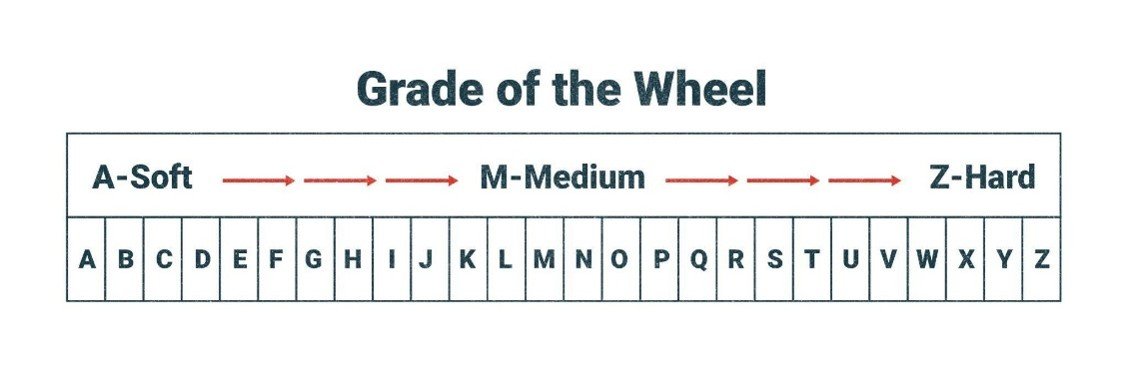
Thang A–Z, vì cấp cứng biểu thị khả năng chất kết dính giữ hạt mài
Cách chọn cấu trúc đá mài
Cấu trúc cho biết mức độ phân bố hạt mài và khoảng trống bên trong đá. Trong cùng hệ đánh số, số cấu trúc nhỏ thường biểu thị đá đặc, còn số lớn biểu thị cấu trúc thoáng hơn.
Đá có cấu trúc thoáng tạo nhiều không gian chứa phoi, hỗ trợ thoát dung dịch làm nguội và giảm nguy cơ cháy bề mặt. Loại này phù hợp với lượng bóc lớn, vật liệu dễ bít đá hoặc diện tích tiếp xúc rộng. Cấu trúc đặc có nhiều hạt tham gia cắt hơn trên một đơn vị diện tích, phù hợp với mài tinh và yêu cầu duy trì hình dạng, nhưng khả năng chứa phoi thấp hơn.
Trong gia công mài phẳng bằng máy mài phẳng, máy mài phẳng tự động hoặc máy mài phẳng CNC, ba thông số kỹ thuật của đá mài phải được lựa chọn đồng thời. Chỉ thay đổi một thông số mà không xét vật liệu, diện tích tiếp xúc và yêu cầu bề mặt có thể làm quá trình mài mất ổn định.
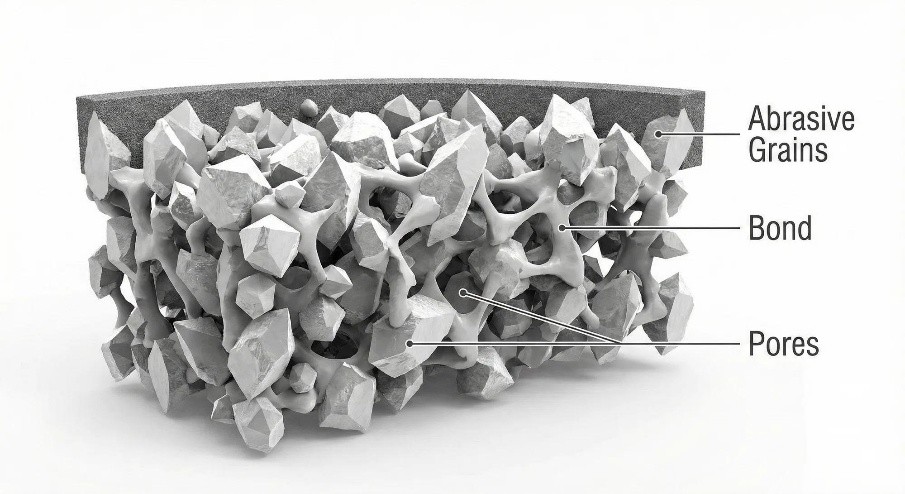
Cấu trúc kín có hạt nằm sát nhau; cấu trúc hở có nhiều khoảng rỗng để chứa phoi và đưa dung dịch làm mát vào vùng mài.
Những thông số kỹ thuật của đá mài cần kiểm tra
Trước khi lắp đá, cần đối chiếu đầy đủ thông số kỹ thuật của đá mài với vật liệu gia công, nguyên công và khả năng của máy. Một viên đá có loại hạt phù hợp vẫn không thể sử dụng nếu sai kích thước, hình dạng hoặc giới hạn tốc độ.
Quy cách hạt mài và chất kết dính
Ký hiệu đá mài thông thường cung cấp các thông tin gồm loại hạt, cỡ hạt, cấp cứng, cấu trúc và chất kết dính. Đây là những thông số đá mài quyết định khả năng bóc vật liệu, độ nhám, mức sinh nhiệt và tốc độ mòn.
Đối với đá mài kim cương hoặc nitrit bo lập phương, cần kiểm tra thêm nồng độ hạt mài, loại chất kết dính và kích thước lớp mài. Cách đọc ký hiệu trên đá mài phải dựa vào bảng mã của nhà sản xuất vì một số tiền tố, hậu tố và ký hiệu riêng không được sử dụng thống nhất giữa các hãng.
Hình dạng và kích thước đá
Kích thước cơ bản thường được ghi theo thứ tự D × T × H, tương ứng với đường kính ngoài, chiều dày và đường kính lỗ lắp. Đá đặc biệt có thể bổ sung kích thước phần lõm, góc nghiêng, chiều rộng mặt làm việc hoặc chiều dày lớp hạt mài.
Cần kiểm tra kích thước đá có phù hợp với trục chính, mặt bích, khoảng không làm việc và tấm chắn bảo vệ hay không. Không được tự ý mở rộng lỗ đá, ép lắp hoặc sử dụng ống lót không đúng quy cách. Mã hình dạng cũng phải phù hợp với phương pháp mài bằng chu vi, mặt đầu hoặc cắt.
Vận tốc và số vòng quay tối đa
Nhãn đá thường ghi vận tốc làm việc tối đa bằng mét trên giây, số vòng quay tối đa trong một phút hoặc cả hai giá trị. Tốc độ thực tế của trục chính không được vượt quá giới hạn ghi trên đá.
Khi đường kính đá và tốc độ quay thay đổi, vận tốc tại chu vi cũng thay đổi. Vì vậy, không được chỉ so sánh số vòng quay mà bỏ qua đường kính đá. Đây là thông số kỹ thuật của đá mài đặc biệt quan trọng đối với máy mài phẳng, máy mài phẳng tự động và máy mài phẳng CNC.
Phạm vi sử dụng và thông tin an toàn
Cần kiểm tra đá được phép dùng để mài khô hay mài ướt, dùng trên máy cố định hay máy cầm tay và có được phép mài bằng mặt bên hay không. Đĩa cắt không được dùng để mài bên nếu nhà sản xuất không cho phép.
Ngoài ra, nhãn đá cần có thông tin nhà sản xuất, mã sản phẩm, số lô, tiêu chuẩn áp dụng và biểu tượng an toàn. Với đá sử dụng chất kết dính hữu cơ, phải kiểm tra thời hạn nếu nhà sản xuất có quy định. Trước khi lắp, cần loại bỏ đá bị nứt, sứt, biến dạng hoặc có dấu hiệu bảo quản không đúng điều kiện.
Kiểm tra đầy đủ thông số đá mài giúp cách chọn đá mài chính xác hơn, bảo đảm khả năng tương thích với máy và hạn chế rủi ro trong quá trình gia công mài phẳng.
Lựa chọn đá mài phù hợp với yêu cầu gia công
Cách chọn đá mài cần dựa đồng thời vào vật liệu chi tiết, loại nguyên công, cỡ hạt, cấp cứng, cấu trúc, chất kết dính, hình dạng và kích thước đá. Trước khi lắp, cần đọc đúng ký hiệu đá mài, kiểm tra thông số kỹ thuật của đá mài và đối chiếu vận tốc tối đa với khả năng của máy. Lựa chọn phù hợp giúp duy trì khả năng cắt, kiểm soát nhiệt, đạt độ nhám yêu cầu và bảo đảm an toàn trong quá trình gia công mài phẳng.
Doanh nghiệp đang cần đầu tư máy mài phẳng, máy mài mặt phẳng tự động hoặc máy mài phẳng CNC, hãy liên hệ Công ty Cổ phần Thương mại và Công nghệ Á Châu. Đội ngũ kỹ thuật hỗ trợ lựa chọn thiết bị theo vật liệu, kích thước chi tiết, độ chính xác và sản lượng thực tế, đồng thời tư vấn cấu hình, lắp đặt và chuyển giao vận hành phù hợp cho nhà xưởng.
Hà Nội: 0912 002 160 – 083 602 9594
Hồ Chí Minh: 097 958 0571 – 098 858 9709
Chúng tôi cam kết mang đến sản phẩm chính hãng, dịch vụ chuyên nghiệp và giải pháp tối ưu giúp khách hàng nâng cao hiệu quả sản xuất.