Khoan taro là gì? Cách chọn mũi khoan để taro
11:56 - 09/10/2026
Khoan taro là nguyên công tạo ren trong, thường dùng trong chế tạo chi tiết máy, khuôn và đồ gá. Chất lượng ren phụ thuộc vào mũi taro, đường kính lỗ ban đầu, dạng lỗ, vật liệu phôi và khả năng thoát phoi. Bài viết giải thích khoan taro, phân biệt chức năng của mũi khoan và mũi taro, giới thiệu các loại mũi taro phổ biến và hướng dẫn lựa chọn dụng cụ phù hợp với yêu cầu gia công.
Nội dung bài viết
Khoan taro là gì?
Khoan taro là quá trình gia công ren trong, thường gồm hai bước liên tiếp: khoan tạo lỗ ban đầu và dùng mũi taro để hình thành biên dạng ren. Lỗ khoan phải nhỏ hơn đường kính danh nghĩa của ren để chừa lại lượng vật liệu cần thiết trên thành lỗ. Khoan taro được sử dụng phổ biến khi chế tạo chi tiết máy, đồ gá, khuôn, thân hộp và các bộ phận cần lắp ghép bằng bu lông hoặc vít.
Nguyên lý của quá trình khoan taro
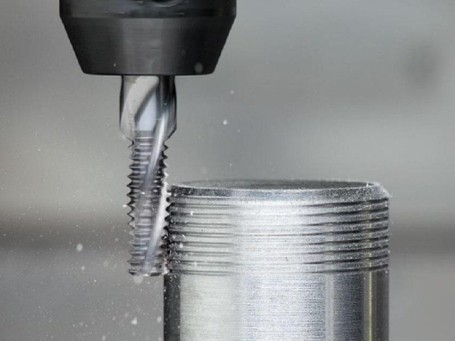
Quá trình khoan taro được thực hiện theo nguyên lý sau:
- Mũi khoan tạo một lỗ trụ có đường kính phù hợp với kích thước và bước ren cần gia công.
- Mũi taro quay và tiến dọc theo trục lỗ để tạo ren trên bề mặt bên trong.
- Với taro cắt, các lưỡi cắt bóc vật liệu trên thành lỗ và tạo thành phoi.
- Với taro tạo hình, vật liệu được biến dạng dẻo để hình thành ren mà không phát sinh phoi.
Khi taro bằng máy, chuyển động quay và lượng tiến dọc trục phải phù hợp với bước ren. Sau mỗi vòng quay, mũi taro cần tiến một khoảng bằng đúng bước ren để hạn chế biến dạng, mẻ lưỡi hoặc gãy dụng cụ. Đường kính lỗ ban đầu, độ đồng tâm, khả năng thoát phoi và điều kiện bôi trơn đều ảnh hưởng trực tiếp đến kích thước và chất lượng ren.
Để hiểu đúng khoan taro là gì, cần phân biệt đây không phải một nguyên công khoan thông thường. Mũi khoan chỉ tạo lỗ ban đầu, còn biên dạng ren được tạo bởi mũi taro. Vì vậy, cách chọn mũi khoan để taro phải được xác định theo đường kính danh nghĩa, bước ren, loại mũi taro và phương pháp tạo ren.
>> Máy taro bàn ERLO GROUP SH series được thiết kế cho các ứng dụng taro chính xác với độ bền và hiệu suất cao.
Mũi khoan taro là gì?
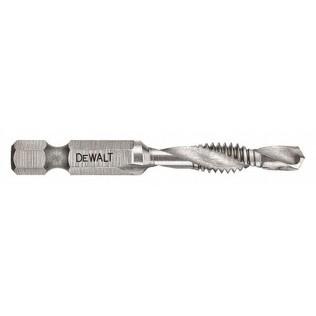
Mũi khoan taro là gì còn phụ thuộc vào loại dụng cụ đang được đề cập. Trong gia công cơ khí, cụm từ này thường được dùng cho ba nhóm dụng cụ:
- Mũi khoan tạo lỗ trước khi taro: Có nhiệm vụ tạo lỗ ban đầu với đường kính phù hợp nhưng không trực tiếp tạo ren.
- Mũi taro tạo ren: Có các rãnh và lưỡi cắt hoặc phần tạo hình để hình thành ren trên thành lỗ.
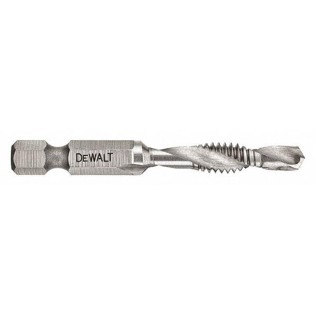
- Dụng cụ khoan và taro kết hợp: Tích hợp phần khoan và phần tạo ren trên cùng một dụng cụ, chủ yếu sử dụng trong những điều kiện phù hợp về vật liệu, chiều dày và yêu cầu ren.
Mũi khoan tạo lỗ và mũi taro không thể thay thế cho nhau. Nếu lỗ khoan quá nhỏ, lượng vật liệu cần cắt hoặc biến dạng tăng, làm mômen taro lớn hơn và tăng nguy cơ gãy mũi. Nếu lỗ quá lớn, chiều cao biên dạng ren giảm, khả năng chịu tải của mối ghép có thể không đạt yêu cầu. Với taro tạo hình, đường kính lỗ ban đầu thường lớn hơn so với taro cắt cùng kích thước ren và phải được kiểm soát chặt chẽ.
Các loại mũi taro phổ biến
Các loại mũi taro được phân biệt chủ yếu theo kết cấu rãnh, hướng thoát phoi, phương pháp tạo ren và hình thức vận hành. Khi tìm hiểu các loại mũi khoan taro, cần xác định rõ vật liệu gia công, dạng lỗ thông hoặc lỗ kín, chiều sâu ren và khả năng thoát phoi. Đây là những yếu tố quan trọng trong cách chọn mũi taro phù hợp, hạn chế kẹt phoi, quá tải và gãy dụng cụ.
Mũi taro rãnh thẳng
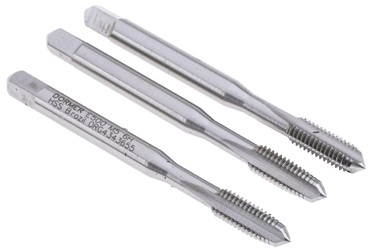
Mũi taro rãnh thẳng có các rãnh chạy song song với trục dụng cụ, kết cấu đơn giản và độ cứng vững tương đối tốt. Loại mũi này không chủ động đẩy hoặc kéo phoi ra khỏi vùng cắt nên phù hợp hơn với gang, đồng thau và các vật liệu tạo phoi ngắn. Mũi taro rãnh thẳng có thể sử dụng cho lỗ thông hoặc lỗ kín nông nếu khoảng chứa phoi đủ lớn. Khi gia công thép hoặc vật liệu tạo phoi dài, cần kiểm soát khả năng thoát phoi để tránh phoi bị nén trong rãnh và làm tăng mômen taro.
>> Máy taro bàn ERLO GROUP SHE series phù hợp cho công đoạn taro ren trung bình-lớn trên các chi tiết cứng vững
Mũi taro đẩy phoi về phía trước
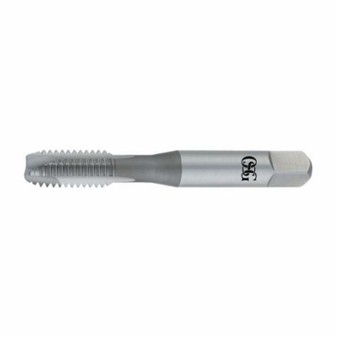
Mũi taro đẩy phoi về phía trước có phần cắt được thiết kế để dẫn phoi theo chiều tiến của dụng cụ. Phoi được đẩy xuống phía dưới thay vì lưu lại trong rãnh, nhờ đó giảm nguy cơ phoi cọ xát với bề mặt ren vừa gia công. Loại mũi taro này thích hợp với lỗ thông vì phoi cần có không gian thoát ra ở đầu bên kia của lỗ. Kết cấu lõi tương đối chắc giúp dụng cụ chịu tải tốt và có thể làm việc ở tốc độ cao hơn so với một số loại taro cắt thông thường. Không nên sử dụng cho lỗ kín nếu đáy lỗ không có đủ khoảng trống chứa phoi.
Mũi taro rãnh xoắn
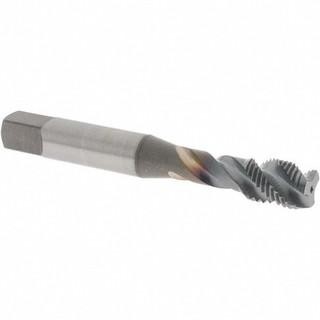
Mũi taro rãnh xoắn có các rãnh nghiêng quanh thân dụng cụ để kéo phoi ngược về phía chuôi và đưa phoi ra khỏi miệng lỗ. Đây là lựa chọn phù hợp khi gia công lỗ kín, đặc biệt với thép, nhôm và những vật liệu tạo phoi dài. Góc xoắn cần được lựa chọn theo đặc tính vật liệu và chiều sâu lỗ; góc xoắn lớn hỗ trợ đưa phoi dài ra ngoài nhanh hơn nhưng làm tiết diện lõi dụng cụ giảm. Trong cách chọn mũi taro cho lỗ kín, cần đồng thời kiểm tra chiều sâu ren, chiều sâu lỗ khoan và khoảng cách an toàn giữa đầu mũi với đáy lỗ.
Mũi taro tạo hình
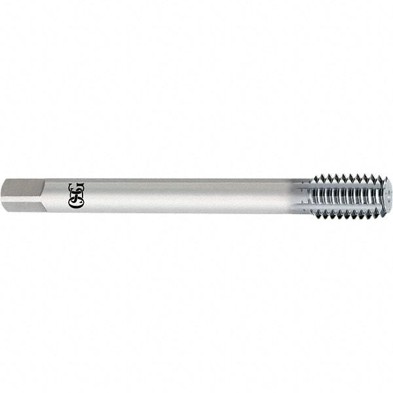
Mũi taro tạo hình không bóc vật liệu thành phoi mà sử dụng các phần lồi trên thân để ép và dịch chuyển vật liệu, từ đó hình thành biên dạng ren. Loại mũi này phù hợp với các vật liệu có khả năng biến dạng dẻo như nhôm, đồng và một số loại thép có độ dẻo phù hợp. Do không tạo phoi, mũi taro tạo hình có thể sử dụng cho cả lỗ thông và lỗ kín, đồng thời giảm nguy cơ phoi mắc lại trong lỗ. Tuy nhiên, mômen gia công thường cao và đường kính lỗ ban đầu phải được kiểm soát chặt chẽ. Lỗ dùng cho taro tạo hình thường lớn hơn lỗ dùng cho taro cắt cùng kích thước ren, vì vậy cách chọn mũi khoan để taro phải dựa trên bảng kích thước của nhà sản xuất.
>> Máy taro đứng WELLCAM GT-10VL II series phù hợp với các xưởng cần taro ren trên chi tiết vừa và nhiều vị trí taro phân bố rộng, đặc biệt khi muốn giảm thao tác xoay trở phôi trong quá trình làm việc
Mũi taro tay và mũi taro máy
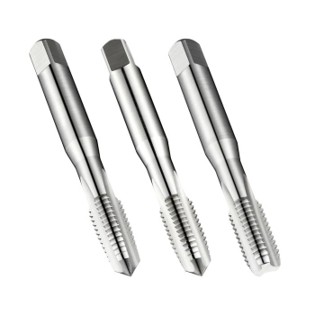
Mũi taro tay thường được sử dụng cùng tay quay taro và có thể được bố trí thành bộ gồm mũi taro đầu, mũi taro trung gian và mũi taro hoàn thiện. Lượng vật liệu được phân chia qua nhiều lần taro giúp người vận hành kiểm soát lực cắt khi gia công thủ công.
Mũi taro máy được thiết kế để làm việc trên máy khoan, máy phay, máy tiện, máy taro hoặc máy điều khiển số; quá trình tạo ren thường được hoàn thành trong một lần chạy với tốc độ quay và lượng tiến dao được đồng bộ theo bước ren.
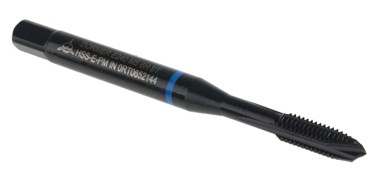
Việc phân biệt các loại mũi khoan taro không nên chỉ dựa vào hình dạng bên ngoài. Mũi taro rãnh thẳng, mũi taro đẩy phoi, mũi taro rãnh xoắn và mũi taro tạo hình có nguyên lý kiểm soát phoi khác nhau. Vì vậy, cách chọn mũi taro cần căn cứ vào dạng lỗ, vật liệu phôi, kích thước ren, sản lượng và thiết bị sử dụng để bảo đảm quá trình khoan taro ổn định.
>> Máy taro đứng WELLCAM GT-20VM series phù hợp với các xưởng cần taro ren trên chi tiết vừa đến lớn theo lô nhỏ, đa dạng, đặc biệt khi các vị trí taro tập trung theo cụm và cần tổ chức thao tác theo trạm.
Cách chọn mũi khoan để taro
Cách chọn mũi khoan để taro trước hết phải dựa vào đường kính danh nghĩa, bước ren và phương pháp tạo ren. Mũi khoan có nhiệm vụ tạo lỗ ban đầu, còn mũi taro mới trực tiếp hình thành biên dạng ren. Đường kính lỗ phải đủ nhỏ để giữ chiều cao ren cần thiết nhưng không được quá nhỏ vì lượng vật liệu phải cắt hoặc biến dạng sẽ tăng, làm mômen taro lớn hơn và tăng nguy cơ gãy mũi.
Đối với ren hệ mét dùng mũi taro cắt, đường kính mũi khoan có thể được ước tính theo công thức:
Đường kính mũi khoan ≈ Đường kính danh nghĩa của ren – Bước ren
Ví dụ, ren M10 × 1,5 có đường kính danh nghĩa 10 mm và bước ren 1,5 mm, vì vậy đường kính khoan gần đúng là 8,5 mm. Bảng dưới đây thể hiện kích thước thường dùng cho một số ren hệ mét bước lớn:
Kích thước ren | Bước ren | Đường kính mũi khoan tham khảo |
M3 × 0,5 | 0,5 mm | 2,5 mm |
M4 × 0,7 | 0,7 mm | 3,3 mm |
M5 × 0,8 | 0,8 mm | 4,2 mm |
M6 × 1,0 | 1,0 mm | 5,0 mm |
M8 × 1,25 | 1,25 mm | 6,8 mm |
M10 × 1,5 | 1,5 mm | 8,5 mm |
M12 × 1,75 | 1,75 mm | 10,2 mm |
Các kích thước trên chỉ áp dụng tham khảo cho mũi taro cắt ren hệ mét thông dụng. Khi lựa chọn mũi khoan để taro tạo hình, không được sử dụng trực tiếp công thức trên. Taro tạo hình dịch chuyển vật liệu thay vì cắt thành phoi nên cần lỗ ban đầu lớn hơn và dung sai đường kính phải được kiểm soát chặt chẽ. Kích thước chính xác cần tra theo bảng của nhà sản xuất mũi taro, vật liệu phôi và tỷ lệ chiều cao ren yêu cầu.
Cách chọn mũi khoan để taro còn phải xét đến chiều sâu lỗ và chiều dài ren. Với lỗ kín, chiều sâu khoan phải lớn hơn chiều dài ren hữu ích để dành khoảng cho phần côn dẫn của mũi taro, đầu côn của lỗ khoan và phoi phát sinh. Mũi khoan quá dài hoặc thiếu độ cứng vững có thể bị lệch, làm đường kính lỗ thực tế lớn hơn hoặc vị trí lỗ không chính xác.
Sau khi khoan, cần kiểm tra đường kính lỗ thực tế thay vì chỉ dựa vào kích thước ghi trên mũi. Độ đảo của trục chính, tình trạng mũi khoan, vật liệu và chế độ cắt đều có thể làm kích thước lỗ thay đổi. Vì vậy, cách chọn mũi khoan để taro chính xác phải kết hợp bảng tra, yêu cầu ren và kết quả đo lỗ thực tế.
Cách chọn mũi taro phù hợp
Cách chọn mũi taro phải dựa trên yêu cầu của ren, dạng lỗ, vật liệu phôi, phương pháp tạo ren và điều kiện vận hành máy. Nếu chỉ lựa chọn theo đường kính danh nghĩa, mũi taro có thể không phù hợp với bước ren, cấp dung sai hoặc hướng thoát phoi, làm tăng mômen cắt và ảnh hưởng đến chất lượng ren.
>> Máy taro khí nén ngang WELLCAM GT-10HL series phù hợp với các xưởng cần taro ren linh hoạt theo nhiều hướng, đặc biệt ở các vị trí bên hông, mặt đứng hoặc chi tiết khó xoay trở.
Xác định tiêu chuẩn, kích thước và dung sai ren
Trước tiên cần xác định hệ ren, đường kính danh nghĩa, bước ren, chiều sâu ren và cấp dung sai. Hai mũi taro có cùng đường kính danh nghĩa nhưng khác bước ren hoặc tiêu chuẩn ren không thể sử dụng thay thế cho nhau. Bản vẽ có thể quy định ren hệ mét, ren hệ inch hoặc ren ống với biên dạng và kích thước khác nhau. Cách chọn mũi taro đúng còn phải xét đến chiều dài ren hữu ích, lỗ thông hoặc lỗ kín và yêu cầu kiểm tra bằng dưỡng ren. Với ren có yêu cầu dung sai chặt, cần sử dụng mũi taro có cấp chính xác tương ứng và kiểm soát đường kính lỗ ban đầu.
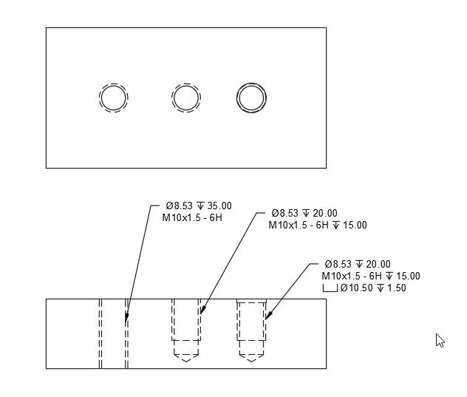
Mô tả kích thước, dung sai ren ở 1 bản vẽ
Chọn mũi taro cắt hay mũi taro tạo hình
Mũi taro cắt sử dụng lưỡi cắt để bóc vật liệu trên thành lỗ và tạo thành phoi. Phương pháp này có phạm vi ứng dụng rộng, phù hợp với nhiều loại thép, gang, hợp kim nhôm và kim loại màu. Tuy nhiên, cần lựa chọn đúng kết cấu rãnh để kiểm soát hướng thoát phoi. Mũi taro tạo hình không cắt vật liệu mà ép vật liệu biến dạng để hình thành ren, vì vậy không phát sinh phoi và có thể tạo bề mặt ren liên tục. Loại mũi này chỉ phù hợp với vật liệu có khả năng biến dạng dẻo, yêu cầu mômen lớn hơn và cần bôi trơn tốt. Đường kính lỗ ban đầu của taro tạo hình cũng phải lớn hơn và được kiểm soát chặt chẽ hơn so với taro cắt.
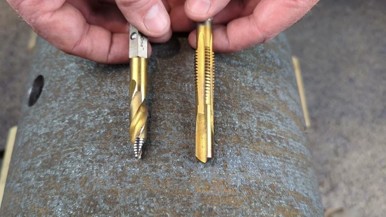
So sánh mũi taro cắt và mũi taro tạo hình
>> Máy taro ngang WELLCAM GT-10HS series phù hợp với các xưởng cần taro ren linh hoạt theo nhiều hướng trên chi tiết nhỏ đến vừa, đặc biệt ở các vị trí bên hông
Chọn mũi taro theo lỗ thông hoặc lỗ kín
Đối với lỗ thông, nên ưu tiên mũi taro có khả năng đẩy phoi về phía trước để phoi đi qua đáy lỗ, hạn chế phoi cọ xát với phần ren vừa tạo. Đối với lỗ kín, mũi taro rãnh xoắn thường phù hợp hơn vì có thể kéo phoi ngược lên và đưa ra ngoài miệng lỗ. Mũi taro rãnh thẳng có thể sử dụng với vật liệu tạo phoi ngắn hoặc khi lỗ có đủ khoảng chứa phoi. Nếu vật liệu phù hợp, mũi taro tạo hình có thể dùng cho cả lỗ thông và lỗ kín do không phát sinh phoi. Cách chọn mũi taro cho lỗ kín còn phải xét chiều sâu khoan, chiều dài phần côn dẫn và khoảng trống ở đáy lỗ.
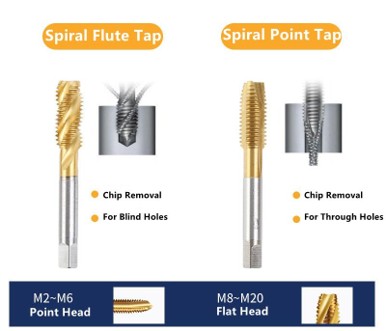
Lỗ thông: chọn mũi taro đầu xoắn; phoi được đẩy về phía trước và thoát qua đáy lỗ; Lỗ kín: chọn mũi taro rãnh xoắn; phoi được kéo ngược lên phía chuôi và ra khỏi miệng lỗ.
Chọn mũi taro theo vật liệu gia công
Vật liệu phôi quyết định hình học lưỡi cắt, góc rãnh, vật liệu chế tạo và lớp phủ của mũi taro. Gang và một số vật liệu giòn tạo phoi ngắn thường phù hợp với mũi taro rãnh thẳng. Thép và thép hợp kim cần mũi taro có độ bền lưỡi cắt và khả năng chống mài mòn phù hợp. Thép không gỉ dễ biến cứng và tạo phoi dài nên cần lưỡi cắt sắc, thoát phoi tốt và bôi trơn đầy đủ. Nhôm và kim loại màu cần bề mặt rãnh nhẵn để hạn chế vật liệu bám lên lưỡi. Với vật liệu có độ cứng cao hoặc khó gia công, cần sử dụng mũi taro chuyên dụng bằng thép gió chất lượng cao, thép gió luyện kim bột hoặc hợp kim cứng tùy điều kiện máy.
Chọn mũi taro theo phương pháp và sản lượng gia công
Mũi taro tay phù hợp với sửa chữa, lắp ráp và gia công số lượng ít, trong khi mũi taro máy thích hợp với sản xuất ổn định trên máy khoan, máy phay, máy tiện hoặc máy điều khiển số. Khi taro bằng máy, chuôi dụng cụ phải tương thích với đầu kẹp và tốc độ quay phải đồng bộ với lượng tiến dao theo bước ren. Sản xuất hàng loạt nên ưu tiên mũi taro có vật liệu, lớp phủ và hình học chuyên biệt cho loại phôi đang gia công để tăng tuổi bền và duy trì kích thước ren ổn định.
Khi đánh giá các loại mũi khoan taro, cần tách riêng dụng cụ tạo lỗ và dụng cụ tạo ren. Cách chọn mũi khoan để taro quyết định kích thước lỗ ban đầu, còn cách chọn mũi taro quyết định phương pháp tạo ren và khả năng kiểm soát phoi. Hai dụng cụ phải được lựa chọn đồng bộ theo cùng tiêu chuẩn ren, vật liệu và yêu cầu gia công.
>> Máy taro ngang WELLCAM GT-20HMII series phù hợp với các xưởng cần taro ren linh hoạt trên chi tiết vừa đến lớn, đặc biệt khi vị trí ren nằm ở nhiều mặt
Chọn đúng mũi khoan và mũi taro để gia công ren ổn định
Hiểu khoan taro là gì và phân biệt đúng chức năng của mũi khoan tạo lỗ với mũi taro tạo ren là cơ sở để lựa chọn dụng cụ chính xác. Cách chọn mũi khoan để taro cần dựa trên đường kính danh nghĩa, bước ren và phương pháp tạo ren; trong khi cách chọn mũi taro phải xét thêm vật liệu phôi, dạng lỗ, hướng thoát phoi, cấp dung sai và sản lượng gia công. Hai dụng cụ được lựa chọn đồng bộ sẽ giúp giảm mômen cắt, hạn chế gãy mũi và duy trì chất lượng ren ổn định.
Doanh nghiệp đang cần lựa chọn máy khoan hoặc thiết bị gia công có khả năng khoan taro phù hợp với kích thước chi tiết, vật liệu và sản lượng thực tế, hãy liên hệ Công ty Cổ phần Thương mại và Công nghệ Á Châu. Đội ngũ kỹ thuật hỗ trợ tư vấn cấu hình máy công cụ, giải pháp gia công và thiết bị phù hợp với yêu cầu sản xuất.
Hà Nội: 0912 002 160 – 083 602 9594
Hồ Chí Minh: 097 958 0571 – 098 858 9709
Chúng tôi cam kết mang đến sản phẩm chính hãng, dịch vụ chuyên nghiệp và giải pháp tối ưu giúp khách hàng nâng cao hiệu quả sản xuất.