Hướng dẫn đọc ký hiệu độ nhám bề mặt trên bản vẽ kỹ thuật
16:41 - 15/09/2026
Ký hiệu độ nhám bề mặt trên bản vẽ thể hiện yêu cầu về trạng thái, phương pháp tạo bề mặt và điều kiện kiểm tra sau gia công. Để tránh hiểu sai thiết kế, người đọc cần xác định đúng tiêu chuẩn, thông số Ra hoặc Rz, cấp độ nhám và hướng nhấp nhô. Bài viết giải thích khái niệm độ nhám, phân biệt với độ bóng, hướng dẫn đọc các ký hiệu và thông tin đi kèm, giúp lựa chọn phương pháp gia công và đánh giá chính xác chất lượng bề mặt chi tiết.
Nội dung bài viết
- Độ nhám bề mặt là gì?
- Cần xác định tiêu chuẩn độ nhám nào trước khi đọc bản vẽ?
- Các dạng ký hiệu độ nhám bề mặt cơ bản
- Cách đọc đầy đủ ký hiệu độ nhám bề mặt trên bản vẽ
- Cấp độ nhám bề mặt được hiểu như thế nào?
- Cách đọc ký hiệu hướng nhấp nhô bề mặt
- Đọc đúng ký hiệu độ nhám để kiểm soát chất lượng bề mặt
Độ nhám bề mặt là gì?
Độ nhám bề mặt là tập hợp các sai lệch vi hình học có bước tương đối nhỏ trên bề mặt thực của chi tiết. Những đỉnh và đáy rất nhỏ này có thể hình thành từ chuyển động của dụng cụ cắt, tác động của hạt mài, biến dạng vật liệu, rung động và các điều kiện gia công khác. Vì vậy, một bề mặt nhìn bằng mắt thường có vẻ bằng phẳng vẫn có thể tồn tại nhám bề mặt ở cấp độ vi mô.
Khi đánh giá chất lượng bề mặt, cần phân biệt:
- Độ nhám: các sai lệch có bước tương đối ngắn.
- Độ sóng: các sai lệch có bước dài hơn độ nhám.
- Sai lệch hình dạng: sự sai khác tổng thể so với hình học danh nghĩa của chi tiết.
Độ nhám bề mặt có thể ảnh hưởng đến:
- Ma sát và mức độ mài mòn giữa các bề mặt tiếp xúc.
- Khả năng duy trì màng bôi trơn.
- Độ kín của bề mặt lắp ghép.
- Độ bền mỏi của chi tiết.
- Khả năng đáp ứng yêu cầu lắp ráp và làm việc.
Độ bóng bề mặt là cách gọi phổ biến trong sản xuất nhưng không thể thay thế hoàn toàn cho khái niệm độ nhám. Độ bóng còn liên quan đến khả năng phản xạ ánh sáng, trong khi độ nhám được đánh giá bằng những thông số xác định. Một bề mặt nhìn sáng bóng chưa chắc đã đạt yêu cầu kỹ thuật trên bản vẽ.
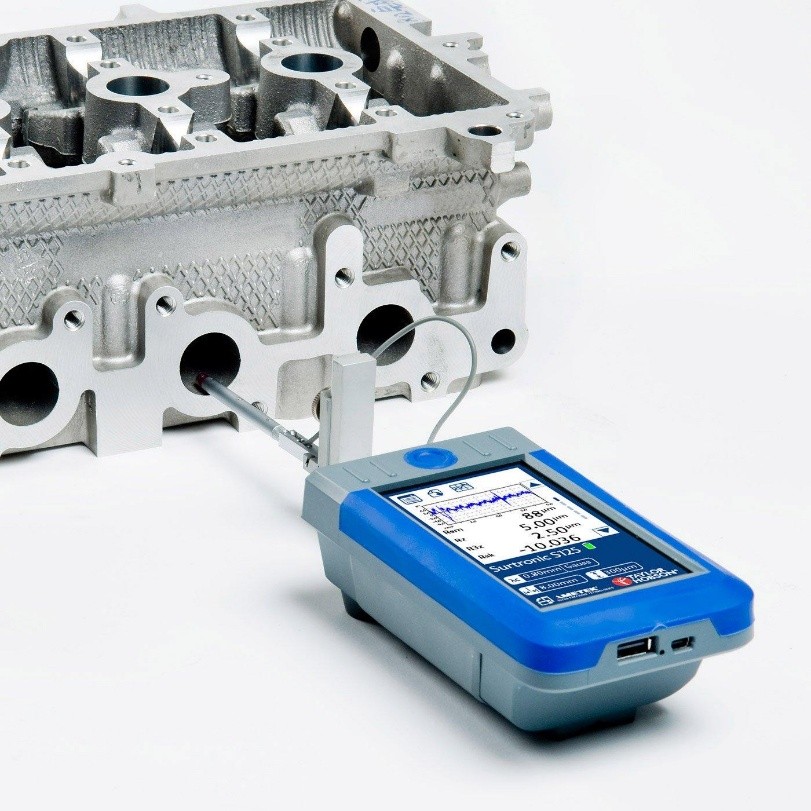
Thiết bị đo độ nhám dùng đầu dò tiếp xúc trên chi tiết kim loại
Trên bản vẽ, độ nhám bề mặt ký hiệu bằng biểu tượng quy ước kết hợp với thông số và trị số cho phép. Cụm từ ký hiệu độ bóng bề mặt thường được sử dụng để chỉ ký hiệu nhám bề mặt, nhưng khi đọc bản vẽ cần xác định đúng độ nhám Ra, độ nhám Rz, đơn vị và tiêu chuẩn áp dụng. Ra và Rz biểu thị những đặc trưng khác nhau của profin bề mặt nên không được tự động thay thế hoặc quy đổi bằng một hệ số cố định.
Cần xác định tiêu chuẩn độ nhám nào trước khi đọc bản vẽ?
Cùng một ký hiệu độ nhám bề mặt nhưng vị trí ghi thông số, quy tắc mặc định và cách đánh giá có thể khác nhau giữa các hệ tiêu chuẩn. Vì vậy, trước khi đọc ký hiệu độ nhám bề mặt trên bản vẽ, cần kiểm tra tiêu chuẩn được viện dẫn trong khung tên hoặc phần yêu cầu kỹ thuật chung.
TCVN 5707:2007 và ISO 1302:2002
TCVN 5707:2007 tương đương với ISO 1302:2002, quy định cách ghi nhám bề mặt trong tài liệu kỹ thuật của sản phẩm. Đây là hệ ký hiệu nhám bề mặt thường gặp trên nhiều bản vẽ cơ khí tại Việt Nam. Tiêu chuẩn quy định:
- Hình dạng cơ bản của ký hiệu độ nhám bề mặt.
- Yêu cầu có hoặc không bóc tách vật liệu.
- Vị trí ghi thông số và trị số độ nhám.
- Phương pháp gia công, lượng dư và hướng nhấp nhô.
- Phạm vi bề mặt được áp dụng.
ISO 1302:2002 đã được ISO rút lại và thay thế bằng ISO 21920-1:2021. Tuy nhiên, bản vẽ được lập theo ISO 1302 vẫn phải được đọc theo đúng tiêu chuẩn đã ghi trên bản vẽ, không tự động chuyển sang quy tắc mới.
>> Máy mài phẳng DAE SAN dòng DGS-520A mang mức tự động hoá cao giúp giảm phụ thuộc tay nghề, tối ưu thời gian đứng máy và vận hành ổn định.
ISO 21920:2021
Bộ tiêu chuẩn ISO 21920 được áp dụng cho việc chỉ dẫn và đánh giá kết cấu bề mặt theo phương pháp profin:
- ISO 21920-1: quy định cách thể hiện ký hiệu trên tài liệu kỹ thuật.
- ISO 21920-2: quy định thuật ngữ và các thông số độ nhám.
- ISO 21920-3: quy định điều kiện kỹ thuật và quy tắc đánh giá.
Cách bố trí thông tin và một số quy tắc mặc định của ISO 21920 có thay đổi so với ISO 1302. Khi gặp bản vẽ quốc tế mới, cần xác định rõ phiên bản tiêu chuẩn độ nhám bề mặt trước khi diễn giải các trị số Ra, Rz và điều kiện đo.
Tiêu chuẩn ASME trên bản vẽ của Hoa Kỳ
Bản vẽ theo hệ thống Hoa Kỳ có thể sử dụng ASME Y14.36 để thể hiện ký hiệu và ASME B46.1 để quy định độ nhám, độ sóng, hướng nhấp nhô cùng các thông số liên quan. Không nên dùng quy tắc ISO để tự động giải thích ký hiệu trên bản vẽ đã viện dẫn ASME.
Trước khi đọc ký hiệu độ nhám bề mặt, cần kiểm tra lần lượt:
- Tiêu chuẩn và năm ban hành được viện dẫn.
- Đơn vị sử dụng trên bản vẽ.
- Thông số được yêu cầu là Ra, Rz hay thông số khác.
- Quy tắc mặc định về điều kiện đo và đánh giá.
- Phạm vi bề mặt chịu yêu cầu độ nhám.
Nếu bản vẽ không ghi rõ tiêu chuẩn hoặc ký hiệu có nội dung mâu thuẫn, cần làm rõ với đơn vị thiết kế thay vì tự suy đoán yêu cầu gia công.
Các dạng ký hiệu độ nhám bề mặt cơ bản
Ký hiệu độ nhám bề mặt cho biết yêu cầu đối với trạng thái bề mặt và việc có được phép bóc tách vật liệu hay không. Khi đọc ký hiệu độ nhám bề mặt trên bản vẽ, cần phân biệt đúng ba dạng cơ bản để lựa chọn phương pháp gia công phù hợp.
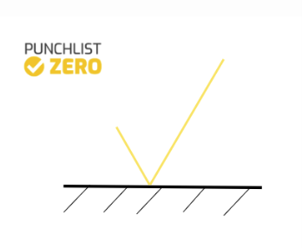
Ký hiệu cơ bản
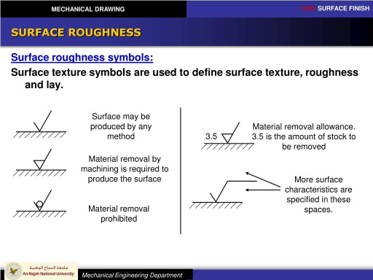
Ký hiệu cơ bản gồm hai nét thẳng nghiêng có chiều dài khác nhau. Ký hiệu này xác định bề mặt cần được xem xét nhưng chưa quy định phải bóc tách vật liệu hay giữ nguyên trạng thái tạo hình ban đầu. Ký hiệu cơ bản thường cần đi kèm thông số, trị số hoặc ghi chú bổ sung, nếu đứng riêng thì ý nghĩa phải được giải thích trong tài liệu kỹ thuật.
>> Máy mài phẳng tự động 3 trục thủy lực DAE SAN dòng DGS-630A phù hợp hoàn thiện các bề mặt phẳng lắp ghép như tấm đế, tấm chuẩn, khối chi tiết, đồ gá.
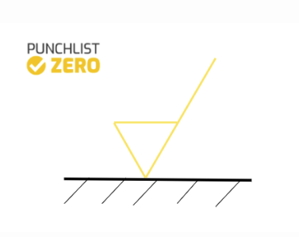
Ký hiệu yêu cầu bóc tách vật liệu
Khi thêm nét ngang vào ký hiệu cơ bản, bề mặt phải được tạo ra bằng phương pháp có bóc tách vật liệu như tiện, phay, khoan, doa, mài hoặc phương pháp gia công phù hợp khác. Dạng ký hiệu nhám bề mặt này không tự xác định phải sử dụng nguyên công nào. Nếu bắt buộc phải mài, tiện hoặc áp dụng một quy trình cụ thể, phương pháp đó cần được ghi bổ sung trên bản vẽ.
Nét ngang cũng không thể hiện trực tiếp cấp độ nhám, độ nhám Ra hay độ nhám Rz. Muốn xác định chất lượng bề mặt cần đạt, người đọc phải xem thông số và trị số được ghi cùng ký hiệu độ nhám bề mặt.
Ký hiệu không cho phép bóc tách vật liệu
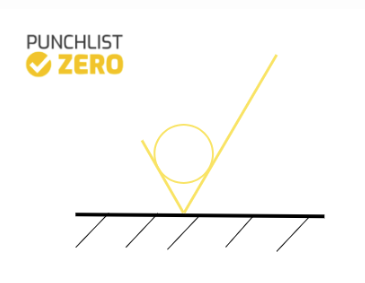
Khi bổ sung vòng tròn vào ký hiệu cơ bản, bề mặt không được tạo ra bằng phương pháp bóc tách vật liệu. Ký hiệu này thường áp dụng cho bề mặt cần giữ lại trạng thái hình thành từ quá trình đúc, rèn, cán hoặc một nguyên công tạo hình trước đó.
Không cho phép bóc tách vật liệu không có nghĩa là bề mặt không cần kiểm soát. Bản vẽ vẫn có thể quy định tiêu chuẩn độ nhám, trị số giới hạn và những yêu cầu kỹ thuật khác đối với bề mặt đó.
Ký hiệu hoàn chỉnh và phạm vi áp dụng
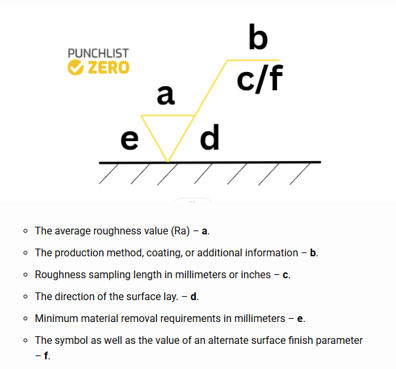
Khi cần thể hiện đầy đủ yêu cầu, ký hiệu độ nhám bề mặt có thể được bổ sung thông tin về thông số, trị số, phương pháp gia công, lượng dư và hướng nhấp nhô. Các nội dung này phải được đặt đúng vị trí quy định quanh ký hiệu.
Nếu cùng một yêu cầu nhám bề mặt được áp dụng cho tất cả các bề mặt bao quanh đường bao chi tiết, ký hiệu có thể có thêm vòng tròn chỉ phạm vi áp dụng. Vòng tròn này không mang ý nghĩa cấm bóc tách vật liệu vì được đặt tại vị trí khác. Do đó, cần quan sát đầy đủ cấu tạo và vị trí của ký hiệu độ nhám bề mặt trên bản vẽ trước khi kết luận.
>> Máy mài phẳng tự động DAE SAN dòng DGS-650 2S mang chu trình tự động giúp giữ chất lượng đồng nhất giữa nhiều mẻ và giảm thời gian đứng máy canh chỉnh.
Cách đọc đầy đủ ký hiệu độ nhám bề mặt trên bản vẽ
Một ký hiệu độ nhám bề mặt hoàn chỉnh có thể chứa nhiều thông tin ngoài trị số Ra hoặc Rz. Để đọc chính xác, cần xác định lần lượt dạng ký hiệu, thông số cần kiểm soát, trị số giới hạn, điều kiện đánh giá, phương pháp gia công, hướng nhấp nhô, lượng dư và phạm vi bề mặt áp dụng.
Cách bố trí dưới đây được sử dụng cho bản vẽ lập theo TCVN 5707:2007 hoặc ISO 1302:2002. Nếu bản vẽ viện dẫn ISO 21920:2021 hoặc ASME, phải đọc theo đúng quy tắc của hệ tiêu chuẩn đó.
Xác định dạng ký hiệu cơ bản
Trước tiên, cần nhận biết yêu cầu về phương pháp tạo bề mặt:
- Ký hiệu cơ bản chưa quy định có phải bóc tách vật liệu hay không.
- Ký hiệu có nét ngang yêu cầu tạo bề mặt bằng phương pháp bóc tách vật liệu.
- Ký hiệu có vòng tròn không cho phép bóc tách vật liệu.
Bước này giúp xác định phạm vi lựa chọn công nghệ nhưng chưa đủ để kết luận bề mặt phải đạt cấp độ nhám nào. Muốn đọc đầy đủ ký hiệu nhám bề mặt, cần tiếp tục kiểm tra các thông tin đi kèm.
Đọc thông số và trị số độ nhám
Thông số thường được ghi cùng ký hiệu độ nhám bề mặt là Ra hoặc Rz. Tên thông số phải được đọc cùng trị số, chẳng hạn Ra 1,6 hoặc Rz 6,3. Không nên tách riêng con số vì cùng một trị số nhưng đi kèm Ra và Rz sẽ thể hiện những đặc trưng khác nhau của profin bề mặt.
Với cùng một thông số và cùng điều kiện đánh giá, trị số càng nhỏ thì bề mặt được yêu cầu càng ít nhám. Tuy nhiên, không được so sánh trực tiếp độ nhám Ra với độ nhám Rz hoặc tự quy đổi bằng một hệ số cố định.
Nếu ký hiệu độ nhám bề mặt trên bản vẽ có hai yêu cầu, cần xác định đâu là giới hạn trên và đâu là giới hạn dưới. Bề mặt sau gia công phải nằm trong khoảng quy định, thay vì chỉ đạt mức nhỏ hơn một giá trị bất kỳ. Quy tắc chấp nhận kết quả còn phụ thuộc vào tiêu chuẩn độ nhám và phiên bản được viện dẫn.
Kiểm tra đơn vị và điều kiện đánh giá
Trị số độ nhám trên bản vẽ hệ mét thường được biểu thị bằng micromet. Đối với bản vẽ sử dụng hệ đơn vị khác, giá trị có thể được ghi bằng microinch. Vì vậy, cần kiểm tra đơn vị chung trong khung tên và ghi chú kỹ thuật trước khi đọc trị số.
Ký hiệu độ nhám bề mặt còn có thể chứa dải truyền, chiều dài lấy mẫu hoặc chiều dài đánh giá. Những điều kiện này ảnh hưởng đến phần profin được giữ lại để tính độ nhám. Hai phép đo trên cùng một bề mặt vẫn có thể cho kết quả khác nhau nếu sử dụng bộ lọc, chiều dài lấy mẫu hoặc hướng đo khác nhau.
Nếu các điều kiện đánh giá không được ghi trực tiếp, phải áp dụng quy tắc mặc định của tiêu chuẩn được viện dẫn. Không nên tự chọn điều kiện đo chỉ dựa trên khả năng của thiết bị.
>> Máy mài phẳng kiểu cột DAE SAN dòng DGS-1670 2S thiết kế kiểu cột giúp gá đặt và kiểm tra chi tiết lớn thuận tiện, hợp các công đoạn hoàn thiện sau phay, tiện hoặc tôi nhiệt.
Đọc phương pháp gia công hoặc xử lý bề mặt
Phương pháp gia công có thể được ghi phía trên đường tham chiếu của ký hiệu, chẳng hạn tiện, phay, mài hoặc đánh bóng. Khi phương pháp đã được chỉ định, đơn vị sản xuất phải vừa sử dụng đúng công nghệ vừa đáp ứng trị số nhám bề mặt.
Nếu ký hiệu chỉ yêu cầu bóc tách vật liệu nhưng không ghi phương pháp cụ thể, có thể lựa chọn nguyên công phù hợp với vật liệu, hình dạng chi tiết và độ nhám cần đạt. Ký hiệu độ nhám bề mặt cũng có thể đi kèm yêu cầu nhiệt luyện, xử lý hoặc phủ bề mặt khi chức năng của chi tiết đòi hỏi.
Đọc lượng dư gia công
Lượng dư cho biết chiều dày vật liệu được để lại cho nguyên công tiếp theo. Thông tin này được ghi ở vị trí riêng trên ký hiệu và thường được xác định theo đơn vị chiều dài của bản vẽ.
Lượng dư gia công không phải là trị số độ nhám. Chẳng hạn, số chỉ lượng dư không được đọc thành độ nhám Ra hoặc độ nhám Rz. Cần căn cứ đúng vị trí của từng thông tin quanh ký hiệu để tránh lựa chọn sai kích thước phôi hoặc lượng bóc tách.
Đọc hướng nhấp nhô bề mặt
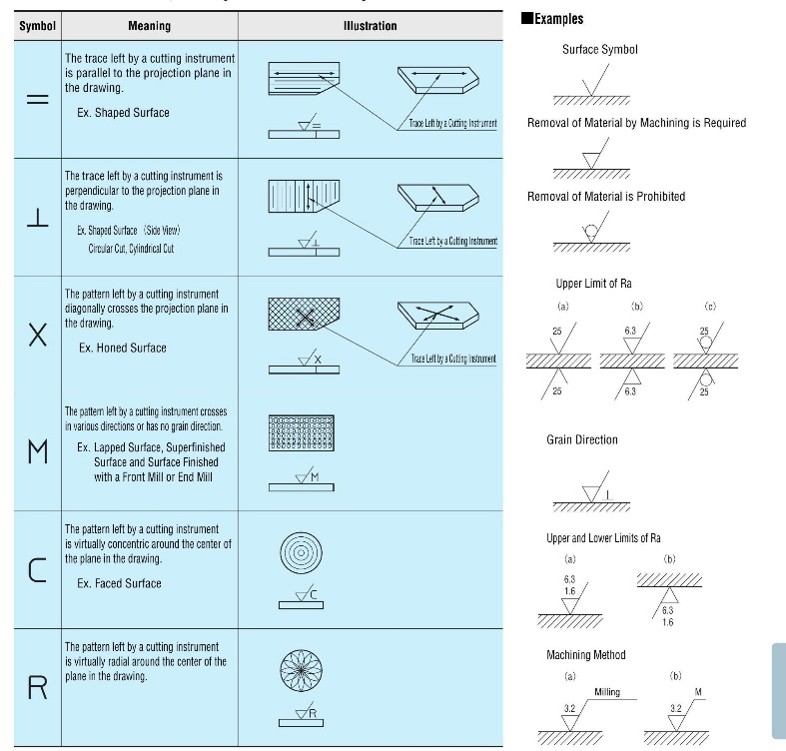
Hướng nhấp nhô thể hiện phương của vết gia công chủ đạo trên bề mặt. Ký hiệu có thể yêu cầu các vết nhấp nhô song song, vuông góc, giao nhau, đa hướng, tròn hoặc hướng tâm.
Thông tin này liên quan đến chức năng tiếp xúc, ma sát, làm kín và hướng kiểm tra độ nhám. Khi đo bằng đầu dò tiếp xúc, hướng đo thường được lựa chọn vuông góc với hướng nhấp nhô chủ đạo, trừ khi bản vẽ hoặc tiêu chuẩn quy định khác.
>> Máy mài phẳng kiểu cột đôi DAE SAN dòng DGS-15300 2S phù hợp nhà máy sản xuất theo lô với chi tiết tải nặng và bề mặt mài lớn, cần kết cấu cột đôi cứng vững để chạy ổn định lâu
Xác định phạm vi bề mặt áp dụng
Ký hiệu độ nhám bề mặt có thể được đặt trực tiếp trên đường biểu diễn bề mặt, đường dóng hoặc đường dẫn hướng đến bề mặt cần kiểm soát. Yêu cầu chỉ áp dụng cho bề mặt được chỉ định, trừ khi bản vẽ sử dụng ký hiệu áp dụng xung quanh đường bao hoặc có ghi chú chung cho nhiều bề mặt.
Trình tự đọc ký hiệu độ nhám bề mặt trên bản vẽ nên được thực hiện như sau:
- Xác định tiêu chuẩn và đơn vị.
- Nhận biết dạng ký hiệu cơ bản.
- Đọc thông số Ra, Rz hoặc thông số khác.
- Đọc trị số và giới hạn cho phép.
- Kiểm tra điều kiện lọc và chiều dài đánh giá.
- Xác định phương pháp gia công và lượng dư.
- Đọc hướng nhấp nhô.
- Xác định chính xác những bề mặt được áp dụng.
Chỉ khi đọc đủ các thành phần trên mới có thể chuyển ký hiệu độ nhám bề mặt thành yêu cầu gia công và kiểm tra hoàn chỉnh.
Cấp độ nhám bề mặt được hiểu như thế nào?
Cấp độ nhám bề mặt là cách phân nhóm độ nhám theo dãy từ N1 đến N12 dựa trên trị số Ra. Hệ cấp độ nhám này thường xuất hiện trong tài liệu kỹ thuật và một số bản vẽ cũ. Số cấp càng nhỏ thì trị số độ nhám Ra càng nhỏ và bề mặt càng mịn, số cấp càng lớn thì bề mặt càng nhám.
Bảng cấp độ nhám N1–N12
Cấp độ nhám | Độ nhám Ra (µm) |
N1 | 0,025 |
N2 | 0,05 |
N3 | 0,1 |
N4 | 0,2 |
N5 | 0,4 |
N6 | 0,8 |
N7 | 1,6 |
N8 | 3,2 |
N9 | 6,3 |
N10 | 12,5 |
N11 | 25 |
N12 | 50 |
Ví dụ, cấp độ nhám bề mặt N6 tương ứng với Ra 0,8 µm, còn N8 tương ứng với Ra 3,2 µm. Khi bản vẽ ghi N6, yêu cầu này phải được hiểu theo trị số Ra tương ứng, không được đọc thành độ nhám Rz 0,8 µm.
Những điểm cần lưu ý khi sử dụng cấp độ nhám
Cấp độ nhám N1–N12 không phải thang đánh giá chất lượng chung của chi tiết. N1 không phải lúc nào cũng tốt hơn N8 vì bề mặt cần được lựa chọn theo chức năng làm việc, điều kiện tiếp xúc, khả năng bôi trơn và yêu cầu lắp ghép. Quy định cấp độ nhám bề mặt nhỏ hơn mức cần thiết có thể làm tăng thời gian và chi phí gia công.
Cũng không nên gắn cố định một cấp độ nhám với một phương pháp gia công. Cùng một nguyên công tiện, phay hoặc mài có thể tạo ra nhiều mức độ nhám khác nhau tùy theo tình trạng máy, dụng cụ, chế độ cắt, vật liệu và độ ổn định của quá trình.
Trên bản vẽ mới, nên ghi rõ thông số và trị số như Ra 0,8 µm thay vì chỉ ghi N6. Cách ghi trực tiếp giúp người gia công và kiểm tra xác định chính xác đại lượng cần kiểm soát. Nếu gặp cấp độ nhám trên bản vẽ cũ, cần kiểm tra tiêu chuẩn độ nhám bề mặt được viện dẫn, đơn vị sử dụng và điều kiện đo. Không được dùng cấp độ nhám Ra để tự suy ra độ nhám Rz hoặc đánh giá độ bóng bề mặt bằng cảm quan.
>> Máy mài phẳng CNC DAE SAN DGS-630CNC phù hợp cho xưởng cơ khí quy mô nhỏ đến vừa, gia công khuôn nhỏ, đồ gá và chi tiết dạng tấm kích thước vừa, cần nâng độ ổn định bề mặt khi chạy theo lô.
Cách đọc ký hiệu hướng nhấp nhô bề mặt
Hướng nhấp nhô bề mặt là hướng chủ đạo của các vết hoặc rãnh nhỏ hình thành trên bề mặt sau quá trình gia công. Hướng này thường được quyết định bởi chuyển động tương đối giữa dụng cụ và chi tiết. Hai bề mặt có cùng độ nhám Ra hoặc độ nhám Rz vẫn có thể làm việc khác nhau nếu hướng nhấp nhô không giống nhau.
Trên ký hiệu độ nhám bề mặt, dấu chỉ hướng nhấp nhô được đặt tại vị trí quy định bên cạnh ký hiệu chính. Các ký hiệu thường gặp được đọc như sau:
Ký hiệu | Hướng nhấp nhô bề mặt |
= | Các vết nhấp nhô song song với mặt phẳng hình chiếu của hình biểu diễn có ký hiệu |
⊥ | Các vết nhấp nhô vuông góc với mặt phẳng hình chiếu của hình biểu diễn có ký hiệu |
X | Các vết nhấp nhô giao nhau theo hai hướng nghiêng |
M | Các vết nhấp nhô phân bố theo nhiều hướng |
C | Các vết nhấp nhô có dạng gần tròn quanh tâm bề mặt |
R | Các vết nhấp nhô có dạng gần hướng tâm |
P | Kết cấu bề mặt dạng hạt, không định hướng hoặc có dạng lồi |
Ký hiệu = và ⊥ được xác định theo mặt phẳng hình chiếu của hình biểu diễn đang đặt ký hiệu, không căn cứ tùy ý vào chiều dài hoặc chiều rộng của chi tiết. Ký hiệu ⊥ trong vị trí chỉ hướng nhấp nhô cũng không phải dung sai độ vuông góc. Tương tự, ký hiệu C không biểu thị dung sai độ tròn và ký hiệu R không phải bán kính.
Hướng nhấp nhô có thể ảnh hưởng đến ma sát, khả năng giữ chất bôi trơn, độ kín và chuyển động giữa hai bề mặt tiếp xúc. Vì vậy, khi chức năng của chi tiết phụ thuộc vào hướng vết gia công, bản vẽ cần thể hiện dấu chỉ hướng cùng ký hiệu độ nhám bề mặt.
Khi đo nhám bề mặt bằng đầu dò tiếp xúc, hướng dịch chuyển của đầu dò thường được bố trí vuông góc với hướng nhấp nhô chủ đạo, trừ khi bản vẽ hoặc tiêu chuẩn độ nhám quy định khác. Đây thường là hướng cho giá trị của các thông số chiều cao như Ra và Rz lớn hơn so với khi đo dọc theo vết gia công.
Nếu không xác định được hướng chủ đạo, cần thực hiện phép đo theo nhiều hướng phù hợp. Đối với thông số chiều cao, hướng cho giá trị lớn nhất thường được lựa chọn để đánh giá theo quy trình đo áp dụng. Với bề mặt đa hướng hoặc không định hướng, phương án đo phải được thống nhất theo tiêu chuẩn và yêu cầu kiểm tra.
Không nên chỉ dựa vào phương pháp gia công để suy đoán hướng nhấp nhô. Tiện, phay, mài hoặc các phương pháp khác có thể tạo ra hướng vết khác nhau tùy theo quỹ đạo dụng cụ và chuyển động của chi tiết. Cần đọc trực tiếp ký hiệu hướng nhấp nhô trên bản vẽ, sau đó kết hợp với trị số độ nhám bề mặt và điều kiện đo để xác định đầy đủ yêu cầu kỹ thuật.
Đọc đúng ký hiệu độ nhám để kiểm soát chất lượng bề mặt
Đọc ký hiệu độ nhám bề mặt trên bản vẽ không chỉ là nhận biết trị số Ra hoặc Rz. Người gia công cần xác định đúng tiêu chuẩn độ nhám bề mặt, dạng ký hiệu, yêu cầu bóc tách vật liệu, cấp độ nhám, phương pháp gia công, lượng dư, hướng nhấp nhô và phạm vi bề mặt áp dụng. Việc hiểu đầy đủ các thông tin này giúp lựa chọn quy trình phù hợp, thống nhất phương pháp kiểm tra và hạn chế sai lệch giữa thiết kế với sản phẩm thực tế.
Nếu doanh nghiệp đang cần lựa chọn máy công cụ đáp ứng yêu cầu về độ nhám, độ chính xác và năng suất gia công, hãy liên hệ Công ty Cổ phần Thương mại và Công nghệ Á Châu. Đội ngũ Á Châu tư vấn cấu hình máy dựa trên vật liệu, kích thước chi tiết, độ nhám bề mặt cần đạt và điều kiện sản xuất thực tế, đồng thời hỗ trợ lắp đặt, chuyển giao vận hành và kỹ thuật sau bán hàng.
Hà Nội: 0912 002 160 – 083 602 9594
Hồ Chí Minh: 097 958 0571 – 098 858 9709
Chúng tôi cam kết mang đến sản phẩm chính hãng, dịch vụ chuyên nghiệp và giải pháp tối ưu giúp khách hàng nâng cao hiệu quả sản xuất.