Cách đánh giá máy mài phẳng qua kết quả mài thử
11:02 - 21/11/2026
Mẫu mài thử nhìn bóng đều vẫn có thể chưa đạt yêu cầu về độ phẳng hoặc độ nhám. Để đánh giá máy mài phẳng, xưởng cần chọn mẫu đại diện và đối chiếu kết quả đo với yêu cầu về chiều dày, độ song song, dung sai độ phẳng và độ nhám bề mặt gia công. Bài viết hướng dẫn cách chuẩn bị mẫu, mài thử, đo kiểm và đọc kết quả để biết máy đáp ứng yêu cầu nào và khi nào cần kiểm tra thêm trước khi nghiệm thu.
Nội dung bài viết
Cần xác định gì trước khi mài thử máy mài phẳng?
Trước khi mài thử, xưởng cần xác định công việc mà máy mài phẳng phải đáp ứng, phạm vi cần thử và tiêu chí chấp nhận. Thống nhất các yêu cầu này từ đầu giúp chọn mẫu phù hợp và có căn cứ đánh giá kết quả sau mài.

Máy mài phẳng Hàn Quốc DAE SAN DGS-630A
>> Máy mài phẳng tự động 3 trục thủy lực DAE SAN dòng DGS-630A hợp xưởng chạy theo lô cần vận hành tự động 3 trục để mài ổn định và ra bề mặt đồng đều.
Xác định công việc và phạm vi cần thử
Khi chọn máy mài phẳng cho một nhóm chi tiết, cần xác định vật liệu, trạng thái nhiệt luyện, kích thước và vùng bề mặt cần mài. Nếu mục đích là kiểm tra khả năng gia công mài phẳng theo nhu cầu sản xuất, mẫu thử nên đại diện cho các đặc điểm đó. Chẳng hạn, với công việc mài tấm thép đã tôi, nên chọn mẫu có mác thép, độ cứng và kích thước vùng mài phù hợp với chi tiết dự kiến.
Một mẫu đặt ở giữa bàn chỉ cung cấp kết quả trong vùng đã thử. Nếu xưởng cần đánh giá máy mài phẳng ở nhiều vị trí trên bàn, hãy xác định trước các vùng cần khảo sát. Khi nghiệm thu máy mài mặt phẳng theo phép kiểm đã thỏa thuận, cần sử dụng mẫu, vị trí bố trí và phương pháp đo tương ứng với phép kiểm đó. Hồ sơ nghiệm thu cũng cần ghi rõ các phép kiểm hình học nếu có yêu cầu thực hiện cùng với mài mẫu.
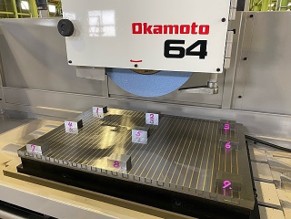
Chín mẫu đánh số trên bàn từ máy Okamoto PSG-64DX.
Thống nhất các chỉ tiêu và giới hạn chấp nhận
Tiêu chí chấp nhận khi mài thử máy mài phẳng phụ thuộc vào mục đích thử. Với mẫu đại diện cho chi tiết sản xuất, lấy yêu cầu trên bản vẽ làm căn cứ. Với phép thử phục vụ nghiệm thu, sử dụng các giới hạn đã thống nhất cho từng phép kiểm.
Trước khi mài, nên ghi rõ các yêu cầu sau:
- Kích thước: xác định chiều dày danh nghĩa, giới hạn cho phép và vị trí cần đo.
- Hình học: ghi dung sai độ phẳng của mặt mài và dung sai độ song song so với mặt chuẩn nếu có yêu cầu.
- Độ nhám bề mặt gia công: xác định thông số cần kiểm, chẳng hạn Ra, cùng giới hạn chấp nhận.
- Tình trạng bề mặt: xác định yêu cầu đối với vết xước, vết rung và vết đổi màu. Ghi riêng nhận xét về độ bóng bề mặt và số đo độ nhám.
Xưởng cần thống nhất dụng cụ đo, vị trí đo, số mẫu và số lần thử trước khi gia công. Khi kiểm mẫu, đối chiếu sai lệch độ phẳng đo được với dung sai độ phẳng đã chốt. Với độ nhám bề mặt, cần giữ nhất quán điều kiện đo giữa các mẫu để kết quả có thể so sánh.
>> Máy mài phẳng DAE SAN dòng DGS-520MB phù hợp xưởng cơ khí làm khuôn và đồ gá, hay gia công chi tiết nhỏ hoặc hình dạng phức tạp.
Cách chuẩn bị và mài thử trên máy mài mặt phẳng
Khi mài thử trên máy mài mặt phẳng, xưởng cần chuẩn bị mẫu, phương án gá và chế độ mài theo phạm vi kiểm tra đã thống nhất. Ghi lại các điều kiện thực hiện để có thể so sánh kết quả giữa các vị trí trên bàn hoặc giữa các lần thử.
Chọn mẫu thử và vị trí đặt mẫu
Khi thử khả năng gia công mài phẳng theo nhu cầu sản xuất, chọn mẫu có vật liệu, độ cứng và kích thước vùng mài đại diện cho chi tiết dự kiến. Chuẩn bị mặt tỳ phù hợp với cách gá và chừa lượng dư cho lượt mài tinh trên máy mài phẳng.
Với máy mài mặt phẳng có trục mang đá nằm ngang và bàn chuyển động qua lại, có thể tham khảo hai cách bố trí mẫu:
- Thử với năm khối mẫu (P1): Dùng năm khối cùng vật liệu, bằng thép hoặc gang, có cùng độ cứng. Mặt tỳ của từng khối được mài trước. Đặt và cố định một khối ở tâm bàn, bốn khối còn lại ở bốn góc. Sau khi mài, so sánh chiều dày giữa các khối.
- Mài mặt phẳng trên một khối chữ nhật (P2): Gá cơ khí mẫu có mặt tỳ đã mài. Mẫu cần đủ cứng vững để lực kẹp không gây biến dạng đáng kể. Ở lần thử đầu, đặt mẫu ở giữa bàn. Sau khi mài, kiểm tra sự biến thiên chiều dày tại các vị trí đo trên khối.
Chuẩn bị gá đặt, đá mài và chế độ mài
Trước khi mài mặt phẳng, làm sạch mặt tỳ của mẫu và bề mặt tiếp xúc của đồ gá, loại bỏ ba via cản trở tiếp xúc. Khi dùng bàn từ, cần kiểm tra vật liệu, diện tích tiếp xúc và khả năng giữ mẫu. Với gá cơ khí, bố trí điểm đỡ và vị trí kẹp phù hợp để hạn chế biến dạng mẫu.
Kiểm tra tình trạng đá và bộ gá theo hướng dẫn vận hành của máy mài phẳng. Chọn đá phù hợp với vật liệu và yêu cầu mài tinh, sau đó sửa đá theo quy trình áp dụng cho loại đá đang dùng. Khi cần so sánh nhiều lần thử, hãy thống nhất phương pháp và thời điểm sửa đá.
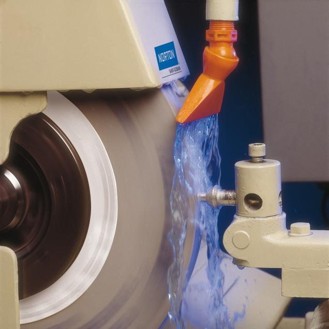
Sửa đá mài bằng đầu kim cương cố định.
Các điều kiện mài phẳng cần ghi và giữ nhất quán gồm tốc độ đá, tốc độ bàn, chiều sâu mài, lượng chạy dao ngang và chế độ làm mát. Chiều sâu mài và lượng chạy dao ngang có thể làm thay đổi độ nhám của mẫu, vì vậy cần ghi rõ nếu điều chỉnh các thông số này giữa những lần thử.
>> Máy mài phẳng tự động DAE SAN dòng DGS-630 2S hợp xưởng chạy theo lô cần bề mặt đồng đều, gia công tấm/khối chi tiết và đồ gá cỡ vừa
Thực hiện lượt mài tinh và ghi điều kiện thử
Thực hiện lượt mài tinh trên máy mài phẳng theo chế độ đã thống nhất và trong phạm vi cần kiểm tra. Sau khi kết thúc lượt mài, ghi mã mẫu, vị trí trên bàn và hướng đặt trước khi tháo mẫu. Thông tin này giúp xác định số đo sau mài thuộc mẫu và vị trí nào.
Phiếu mài thử trên máy mài mặt phẳng nên ghi vật liệu, kích thước mẫu, cách gá, quy cách đá, tình trạng sửa đá, thông số cài đặt thực tế và số lượt mài. Khi cần đánh giá độ lặp lại của kết quả trên máy mài phẳng, dùng các mẫu tương đương và giữ cùng điều kiện gia công mài phẳng giữa các lần.
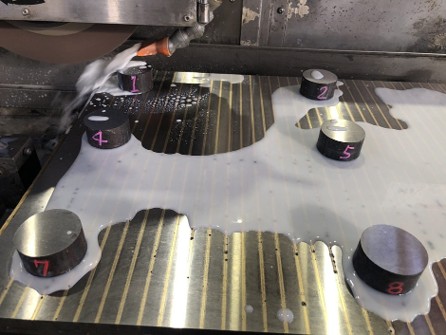
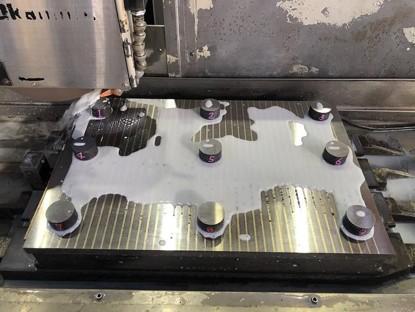
Mài thử có tưới nguội
Lưu kết quả theo từng mã mẫu để đối chiếu với dung sai độ phẳng và yêu cầu về độ nhám bề mặt gia công. Nếu ghi nhận độ bóng bề mặt bằng quan sát, lưu nhận xét này riêng với số đo.
Cách đo và kiểm tra mẫu sau khi gia công mài phẳng
Đo kích thước và chênh lệch chiều dày
Sau khi mài thử máy mài phẳng, làm sạch mẫu và để mẫu cùng dụng cụ ổn định nhiệt trước khi đo. Với mẫu từ máy mài mặt phẳng, có thể dùng panme ngoài có dải đo và độ chính xác phù hợp. Kiểm tra điểm không, giữ lực đo ổn định và ghi số đo tại các điểm đã thống nhất. Khi thử máy mài phẳng bằng nhiều khối, ghi riêng chênh lệch chiều dày trong từng khối và giữa các khối. Nếu áp dụng phép P1 hoặc P2, dùng dụng cụ và cách đo của phép kiểm đã chọn. Mẫu cong vẫn có thể gần như đều chiều dày, vì vậy cần kiểm riêng độ phẳng của mặt mài.
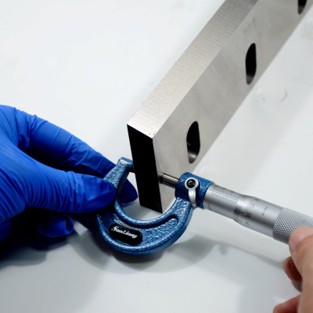
Panme ngoài đo chiều dày tại một vị trí trên chi tiết.
Kiểm tra độ phẳng và độ song song
Độ phẳng được kiểm trên chính mặt mài, không cần mặt chuẩn. Dung sai độ phẳng quy định khoảng cách cho phép giữa hai mặt phẳng song song bao chứa mặt cần kiểm. Có thể dùng máy đo tọa độ lấy các điểm phân bố theo chiều dọc và chiều ngang, rồi đối chiếu sai lệch đo được với dung sai độ phẳng.
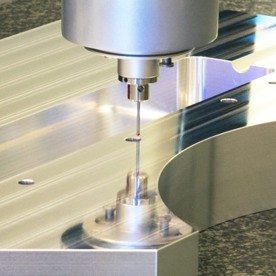
Độ phẳng: kiểm tra bề mặt bằng máy đo tọa độ.
>> Máy mài phẳng kiểu cột DAE SAN dòng DGS-2080 2S phù hợp xưởng có mặt bằng và nền móng đủ rộng để vận hành ổn định khi làm chi tiết kích thước lớn
Độ song song được kiểm theo mặt chuẩn trên bản vẽ. Nếu mặt đáy dùng để xác lập chuẩn, có thể đặt mẫu tỳ ổn định trên bàn máp rồi quét đồng hồ so trên mặt mài. Chênh lệch giữa số đọc lớn nhất và nhỏ nhất cho biết biến thiên cao độ theo chuẩn trong vùng đo. Khi đánh giá máy mài phẳng, ghi riêng kết quả của hai phép kiểm.
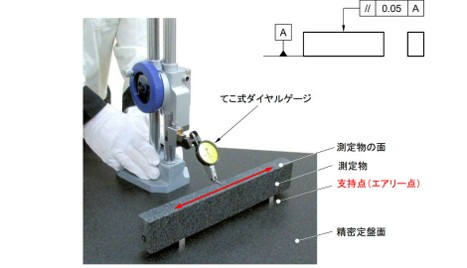
Độ song song: rà mặt đo bằng đồng hồ so kiểu đòn bẩy, lấy bàn máp làm chuẩn.
Đo độ nhám bề mặt gia công và quan sát vết mài
Dùng máy đo độ nhám để kiểm thông số yêu cầu, chẳng hạn Ra. Khi so sánh độ nhám bề mặt giữa các lần thử trên máy mài phẳng, giữ nhất quán vị trí, hướng đo, bộ lọc và chiều dài đánh giá. Nếu bản vẽ không chỉ định hướng đo, đường quét thường vuông góc với vân chủ đạo do mài mặt phẳng tạo ra. Khi cần kiểm độ sóng, dùng thông số và thiết lập đo tương ứng.
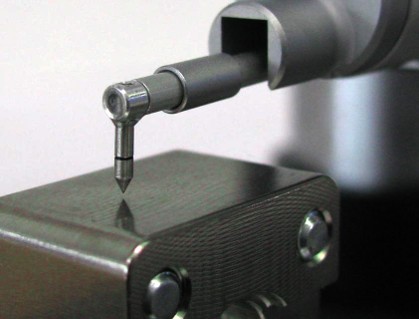
Đầu dò tiếp xúc của máy đo độ nhám.
Quan sát vết xước, vết rung và vùng đổi màu sau mài phẳng. Trong phiếu kiểm mẫu gia công mài phẳng, ghi riêng độ bóng bề mặt quan sát được và số đo độ nhám bề mặt gia công theo từng mã mẫu, vị trí đo và lần thử.
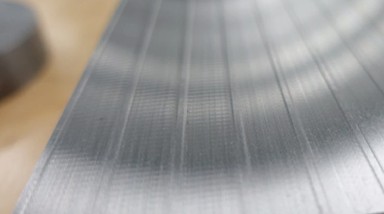
Vân rung trên bề mặt chi tiết sau mài.
>> Máy mài phẳng kiểu cột đôi DAE SAN dòng DGS-10150 2S phù hợp xưởng cần máy mài phẳng kiểu cột đôi để mài bề mặt rộng và chi tiết nặng trong sản xuất theo lô ở mức vừa.
Cách đọc kết quả mài thử để đánh giá máy mài phẳng
Để đánh giá máy mài phẳng, hãy đối chiếu từng kết quả đo với giới hạn đã thống nhất trước khi thử. Tùy bản vẽ, các chỉ tiêu cần xem xét có thể gồm chiều dày, độ phẳng, độ song song và độ nhám bề mặt gia công. Ghi rõ vị trí đo, giá trị đo được và kết luận đạt hay chưa đạt cho từng chỉ tiêu.
Mẫu đạt yêu cầu: Xác nhận phạm vi máy đáp ứng
Nếu mọi chỉ tiêu đều đạt, có thể ghi nhận máy mài mặt phẳng đáp ứng yêu cầu trên mẫu và trong điều kiện đã thử. Khi cần đánh giá độ lặp lại, mài thêm các mẫu tương đương với cùng cách gá và chế độ mài. Biên bản nên ghi rõ vật liệu, kích thước mẫu và vùng bàn máy đã sử dụng để xác định phạm vi áp dụng của kết quả.
Mỗi chỉ tiêu cần được xét riêng. Chẳng hạn, mẫu vẫn chưa đạt nếu sai lệch độ phẳng đo được vượt dung sai độ phẳng, dù chỉ số độ nhám Ra nằm trong giới hạn và độ bóng bề mặt nhìn đồng đều.
Mẫu chưa đạt: Kiểm tra các yếu tố có thể gây sai lệch
Trước khi điều chỉnh máy mài phẳng, hãy kiểm tra lại vị trí đo, cách đặt mẫu và thiết lập đo độ nhám. Nếu sai lệch vẫn còn, dùng dấu hiệu trên mẫu để chọn hạng mục cần kiểm tra tiếp.
Dấu hiệu trên mẫu | Hạng mục cần kiểm tra |
Chiều dày chênh lệch giữa các vị trí đo | Kiểm tra độ sạch của mặt tỳ, cách đặt và gá mẫu. Đối chiếu các số đo tại những vị trí tương ứng. |
Bề mặt lõm hoặc cong, sai lệch vượt dung sai độ phẳng | Kiểm tra hình dạng phôi trước khi mài, khả năng mẫu biến dạng khi gá và ảnh hưởng của nhiệt trong quá trình gia công mài phẳng. |
Độ nhám bề mặt gia công vượt giới hạn hoặc chênh lệch rõ giữa các vùng | Kiểm tra tình trạng đá mài, việc sửa đá, chiều sâu cắt, lượng chạy dao ngang và việc cấp dung dịch làm nguội. |
Vết gợn xuất hiện theo khoảng cách đều | Kiểm tra cách lắp và cân bằng đá, độ rung của cụm trục chính. Với máy có hệ thống thủy lực, xem xét thêm dao động áp suất dầu. |
>> Máy mài phẳng CNC DAE SAN DGS-630CNC phù hợp cho xưởng cơ khí quy mô nhỏ đến vừa, gia công khuôn nhỏ, đồ gá và chi tiết dạng tấm kích thước vừa
Sai lệch lặp lại: Xác định khi nào cần kiểm tra riêng máy
Khi mài lại, chỉ thay đổi yếu tố cần kiểm chứng và giữ các điều kiện còn lại ổn định. Ví dụ, nếu đã đổi vị trí các mẫu tương đương mà chênh lệch chiều dày vẫn xuất hiện tại cùng một vùng bàn, hãy kiểm tra riêng mặt làm việc của bàn từ và độ thẳng chuyển động của bàn máy. Khi nghiệm thu máy mài phẳng, ghi riêng kết quả đo trên mẫu và kết quả kiểm tra hình học máy để xác định hạng mục nào đã đạt, hạng mục nào cần kiểm tra thêm.
Xác nhận khả năng gia công qua kết quả mài thử
Để biết máy mài phẳng có phù hợp với công việc của xưởng, hãy mài thử trên mẫu đại diện rồi đối chiếu kết quả với yêu cầu về chiều dày, độ song song, dung sai độ phẳng và độ nhám bề mặt gia công. Mẫu đạt cho thấy máy đáp ứng các chỉ tiêu trong điều kiện đã thử. Nếu sai lệch vẫn lặp lại sau khi kiểm tra phép đo, cách gá và chế độ mài, xưởng cần kiểm tra riêng các hạng mục liên quan trên máy trước khi nghiệm thu.
Nếu xưởng đang chọn máy mài mặt phẳng, hãy gửi bản vẽ hoặc thông số chi tiết cần gia công cho CTCP Thương mại và Công nghệ Á Châu, đơn vị chuyên cung cấp máy công nghiệp, để được tư vấn dòng máy phù hợp với kích thước phôi, dung sai và nhu cầu sản xuất.
Hà Nội: 0912 002 160 – 083 602 9594
Hồ Chí Minh: 097 958 0571 – 098 858 9709
Chúng tôi cam kết mang đến sản phẩm chính hãng, dịch vụ chuyên nghiệp và giải pháp tối ưu giúp khách hàng nâng cao hiệu quả sản xuất.